Spindeltypen
Motorspindel reparieren: Instandsetzung von Motorspindeln und Elektrospindeln
Motorspindel defekt? Wie Motorspindeln und Elektrospindeln instand gesetzt werden: Lager, Stator, Encoder, Kühlung, elektrische Diagnose und Kostenrahmen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Eine defekte Motorspindel lassen wir mechanisch und elektrisch befunden und instand setzen, am Markt sind 6 bis 10 Werktage nach Befundung üblich. Häufigste Ursache ist der Lagerschaden, seltener Stator, Encoder oder Kühlmantel. Hier steht, welche Bauarten es gibt, welche elektrischen Messwerte den Motorschaden vom Lagerschaden trennen und wann sich eine neue Wicklung rechnet. Schildern Sie uns Ihr Schadensbild, wir kümmern uns um die Instandsetzung. Die Anfrage kostet nichts.

Auf einen Blick
- Lagerschaden ist der häufigste Defekt an Motorspindeln
- Stator, Encoder, Kühlmantel und Werkzeugspanner werden mitgeprüft
- Isolations- und Phasenwiderstandsmessung, Drucktest Kühlkreislauf
- Herstellerunabhängig erklärt, mit Kostenrahmen am Markt
Was ist eine Motorspindel und was unterscheidet sie vom Spindelmotor?
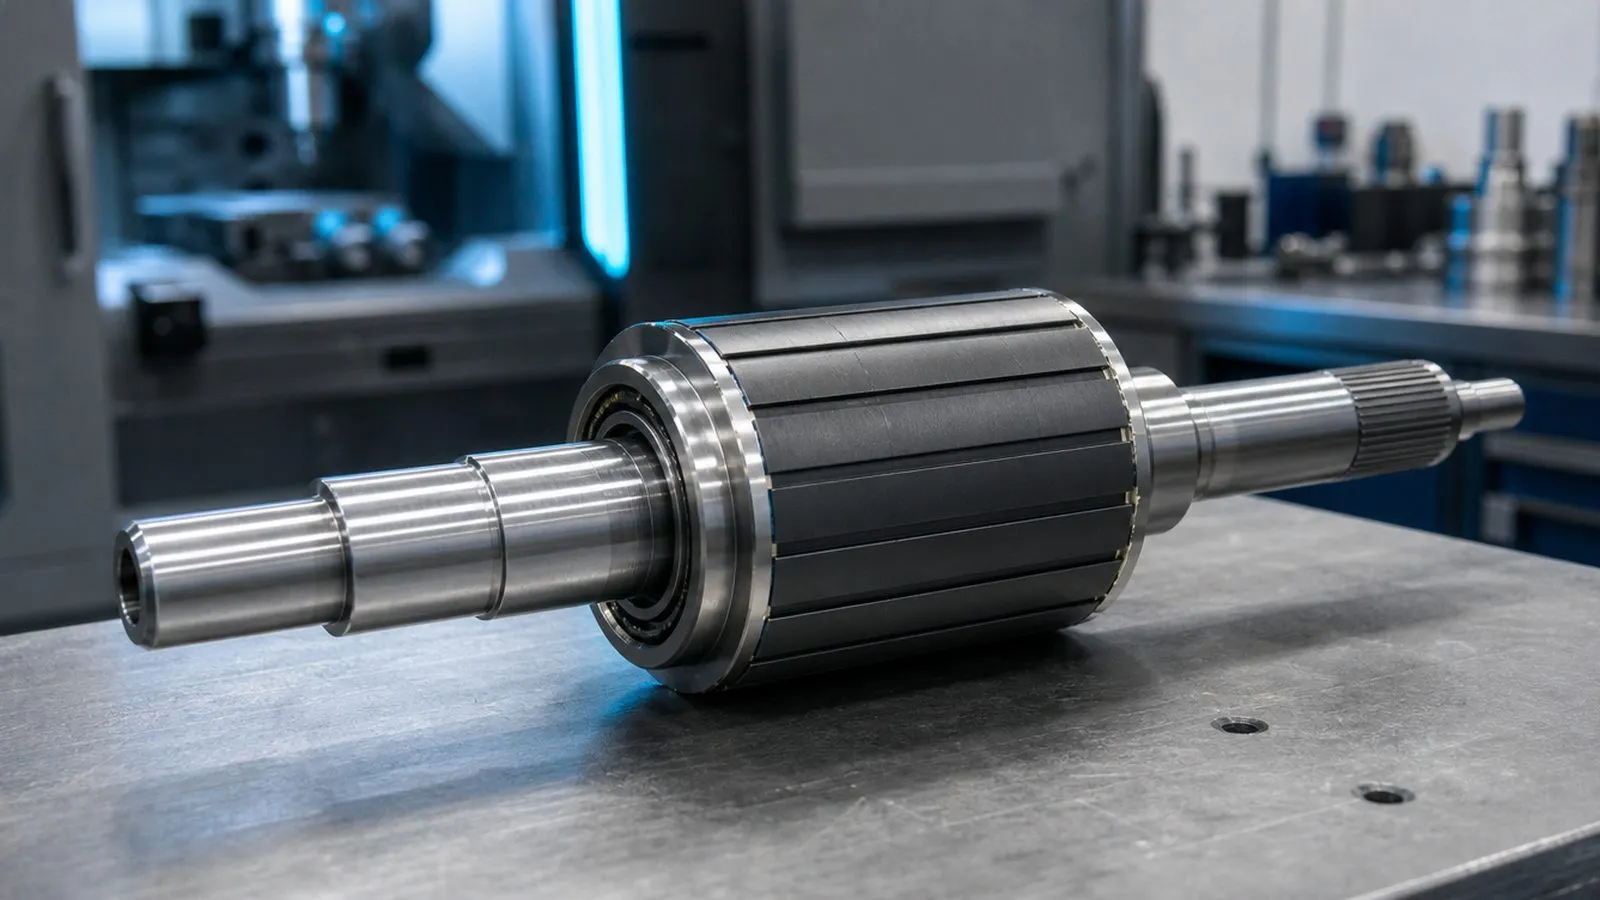
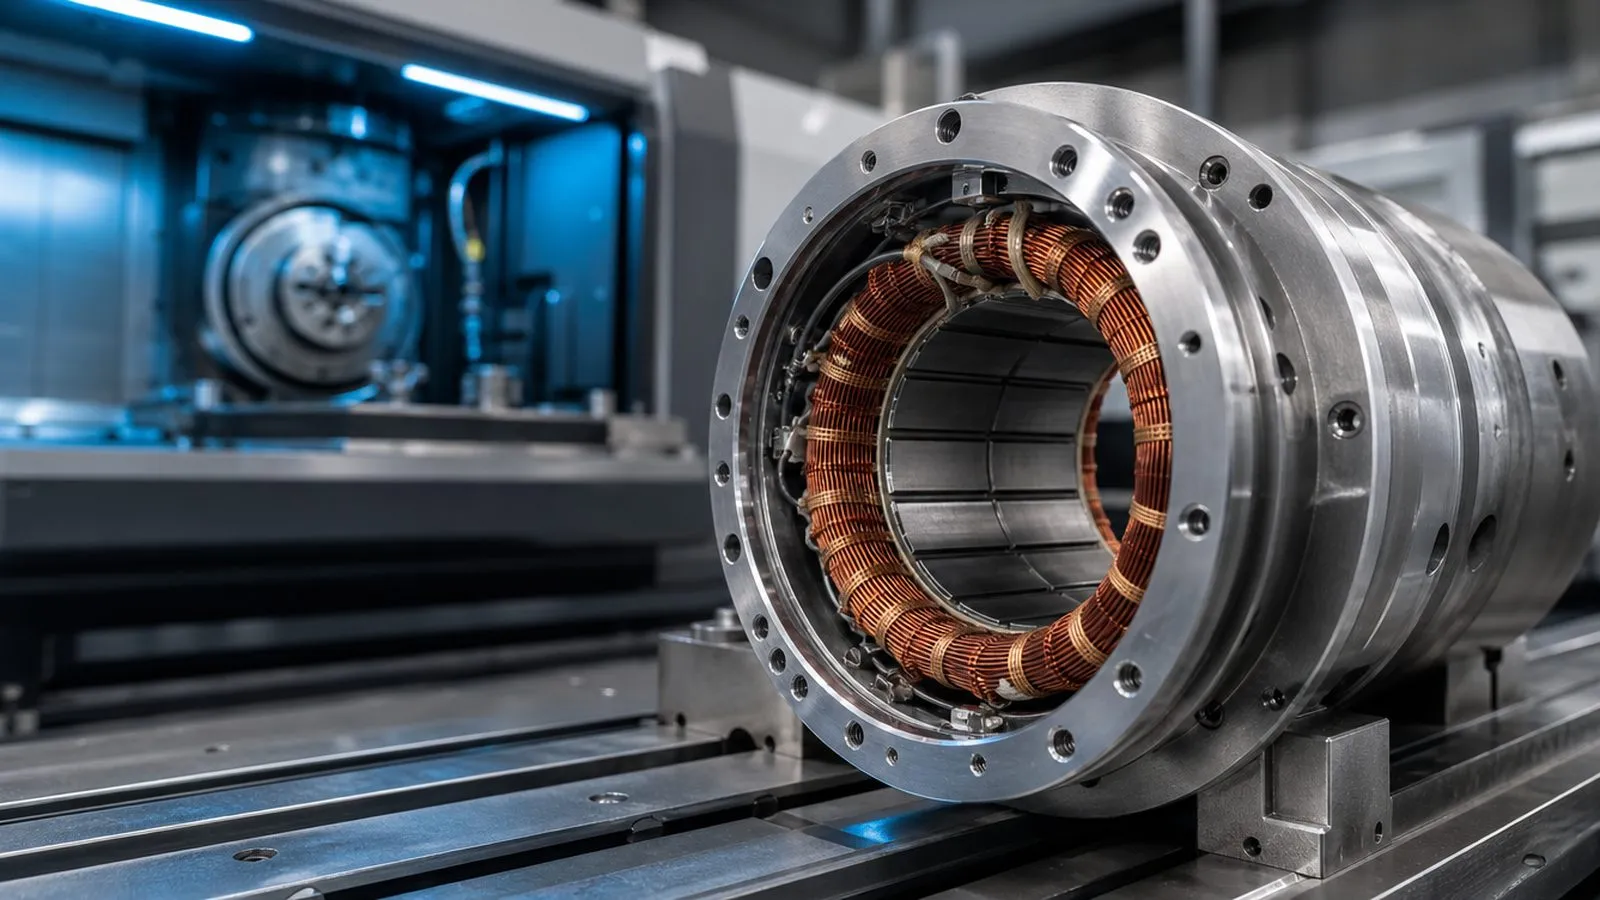
Eine Motorspindel (auch Elektrospindel) ist eine Arbeitsspindel, deren Antriebsmotor direkt im Spindelgehäuse sitzt: der Stator ist in das Gehäuse eingeschrumpft, der Rotor sitzt auf der Spindelwelle. Riemen, Kupplung und Getriebe entfallen. Der Begriff Spindelmotor meint in der Praxis dasselbe Bauteil aus Sicht des Antriebs: Wer nach Spindelmotor-Reparatur sucht, hat fast immer eine Motorspindel mit Lager- oder Statorschaden vor sich.
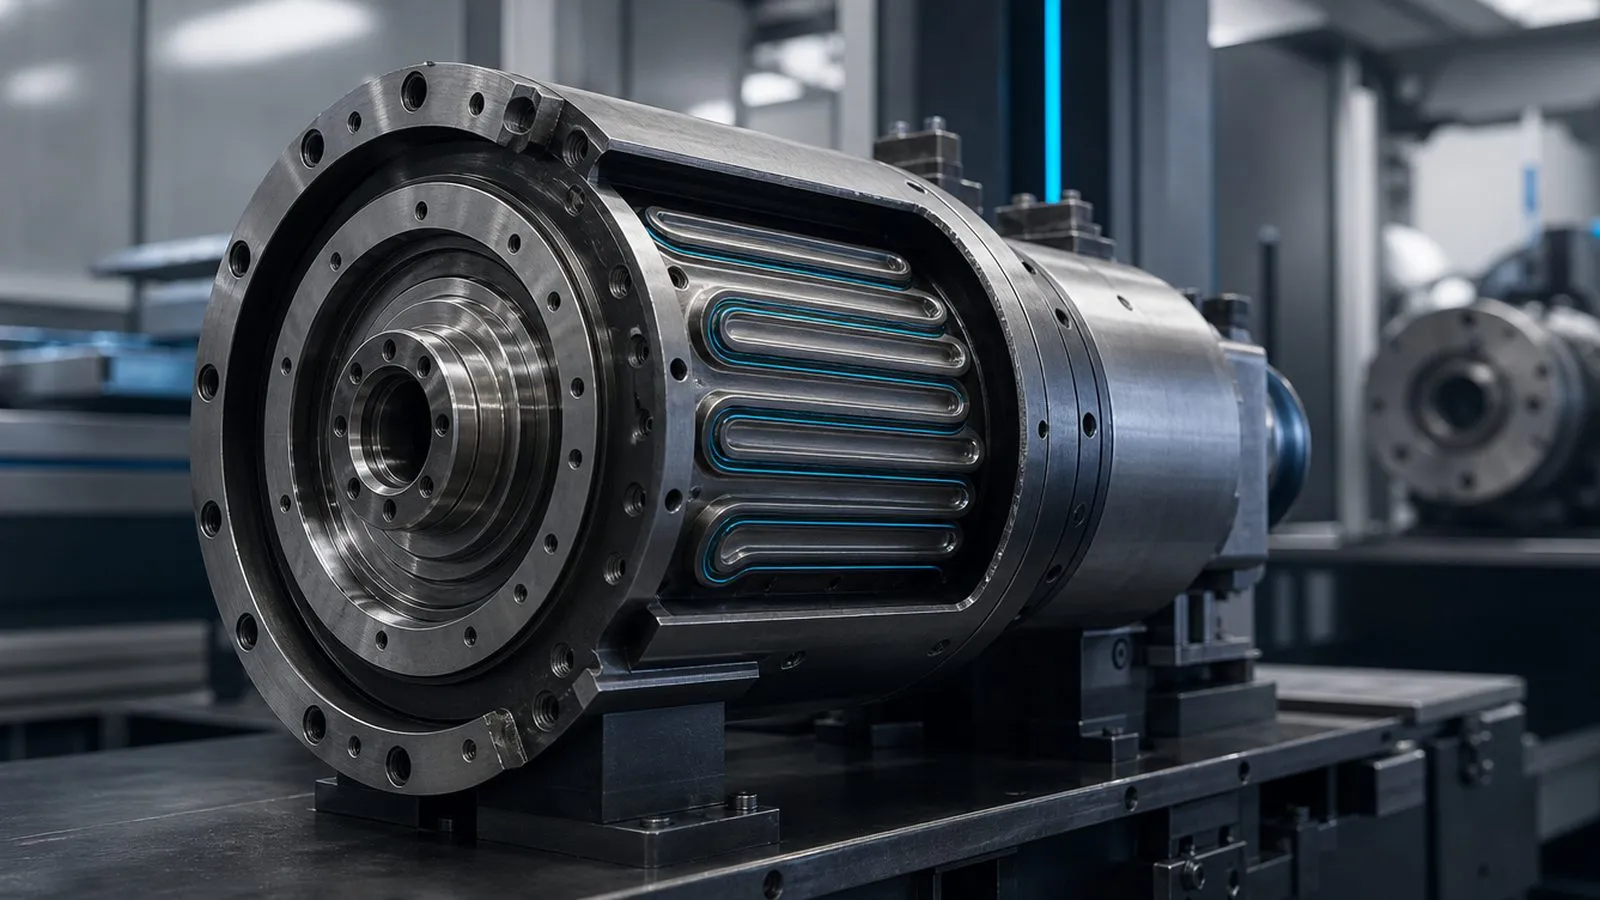
Typische Drehzahlen liegen zwischen 12.000 und 40.000 min⁻¹, Hochfrequenzspindeln darüber. Asynchronmotoren mit Käfigläufer sind die robuste Standardlösung, Synchronmotoren mit Permanentmagneten liefern mehr Drehmoment bei kleinerem Bauraum und brauchen einen Rotorlagegeber. Gelagert wird mit Schrägkugellagern (Druckwinkel 15° für Drehzahl, 25° für Axialsteifigkeit) oder Hybridlagern mit Si₃N₄-Keramikkugeln, geschmiert mit Lebensdauerfett oder Öl-Luft, gekühlt über einen Wassermantel um den Stator.
Für die Instandsetzung heißt das: Mechanik und Elektrik hängen zusammen. Ein Lagerschaden erwärmt den Rotor, die Wärme belastet Wicklung und Magnete. Deshalb wird eine Motorspindel bei der Spindelreparatur immer beidseitig befundet, bevor ein Kostenvoranschlag entsteht.
Instandsetzung von Motorspindeln: was geprüft und getauscht wird
Die Instandsetzung einer Motorspindel umfasst im Standardfall Neulagerung, Tausch aller Dichtungen, Wuchten der Rotorbaugruppe und einen Probelauf am Umrichter. Was darüber hinaus anfällt, ergibt die Befundung im Fachbetrieb.
Mechanisch werden Lager, Lagersitze, Welle, Werkzeugkonus, Werkzeugspanner und Dichtsystem bewertet. Die Lager kommen grundsätzlich neu, in Genauigkeitsklasse P4 oder P2 nach ISO 492 und in der Anordnung, die der Hersteller vorgesehen hat. Eingelaufene Lagersitze lassen sich in Grenzen aufarbeiten, sonst ist die Welle das Thema (Spindellager-Reparatur).
Elektrisch kommen Isolationsmessung, Phasenwiderstand, Geberprüfung und Temperaturfühler hinzu. Der Kühlmantel wird abgedrückt, die Drehdurchführung der inneren Kühlmittelzufuhr auf Leckage geprüft, am Werkzeugspanner die Einzugskraft gemessen. Nach der Montage wird die Rotorbaugruppe dynamisch gewuchtet, Zielwert G2,5 nach ISO 21940-11, bei HF-Ausführungen G1 oder feiner (Spindelwuchten). Der Probelauf läuft mit Umrichter über den gesamten Drehzahlbereich mit Temperaturkurve an Lagerstellen und Stator.
Typische Schäden an Elektrospindeln
Der häufigste Schaden an Elektrospindeln ist der Lagerschaden, gefolgt von Undichtigkeiten an Kühlmantel oder Dichtsystem, Encoderausfällen und, deutlich seltener, Statorschäden. In der Instandsetzungspraxis geht der Großteil der Ausfälle auf die Lagerung zurück, Statorschäden sind meist Folge von Überhitzung oder Kühlmitteleintritt.
Lagerschäden entstehen durch Betriebsstunden, Kollision, Überlast, Fettalterung oder Kühlmittel in der Lagerkammer und zeigen sich als Geräusch, Wärme, Rundlauffehler und Vibration (Ratgeber Lagerschaden). Statorschäden (Windungsschluss, Erdschluss, Isolationsschwäche) fallen durch Umrichterabschaltungen, erhöhte Stromaufnahme und ungleiche Phasenwiderstände auf. Bei Synchronspindeln kommen entmagnetisierte Rotormagnete nach Übertemperatur hinzu.
Encoder und Rotorlagegeber leiden unter Erschütterung, Feuchte und beschädigten Leitungen: Drehzahlschwankungen, Fehler bei Spindelorientierung und Gewindeschneiden. Kühlmantelschäden durch Korrosion oder poröse O-Ringe lassen Kühlwasser in den Statorraum, der Klassiker für den Folgeschaden: erst feucht, dann Isolationsfehler, dann Wicklung.
Statorwicklung erneuern: wann ist das wirtschaftlich?
Eine Statorwicklung wird erneuert, wenn Blechpaket und Gehäuse unbeschädigt sind und der Neuwert der Spindel den Aufwand deutlich übersteigt. Ist das Blechpaket durch Überhitzung verzogen oder der Kühlmantel korrodiert, ist der Tausch der Statoreinheit oder eine Tauschspindel meist der bessere Weg.
| Befund | Empfehlung | Was dazu kommt |
|---|---|---|
| Isolationswiderstand niedrig, Wicklung optisch unauffällig | Trocknen, imprägnieren, erneut messen | Ursache abstellen: Kühlmantel, Dichtungen |
| Windungsschluss, Blechpaket intakt | Wicklung neu wickeln und imprägnieren | Neulagerung, Wuchten, Umrichterparameter prüfen |
| Verbrannte Wicklung, Blechpaket verfärbt oder verzogen | Statoreinheit tauschen oder Tauschspindel | Prüfen, ob Rotor und Welle thermisch geschädigt sind |
| Synchronspindel mit entmagnetisiertem Rotor | Rotor ersetzen, oft nur über den Hersteller | Wirtschaftlichkeit gegen Neuspindel prüfen |
| Kühlmantel korrodiert oder undicht | Kühlmantel instandsetzen, danach Wicklung bewerten | Ohne dichten Kühlmantel keine dauerhafte Reparatur |
Neu gewickelte Statoren müssen zu Rotor und Umrichter passen: gleiche Polzahl, gleiche Wicklungsdaten, gleicher Temperaturfühler. Danach werden die Motorparameter am Umrichter geprüft und bei Bedarf neu identifiziert. Ein brauchbarer Kostenvoranschlag nennt beide Wege mit Aufwand und Laufzeit, damit Sie Wicklung gegen Tauschspindel rechnen können.
Spindelmotor reparieren oder Motorspindel tauschen?
Die Reparatur lohnt sich in den meisten Fällen: Die Instandsetzung kostet am Markt in der Regel einen Bruchteil des Neuspindelpreises, eine Generalüberholung liegt typischerweise bei 30 bis 60 Prozent einer Neuspindel. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen.
Gegen die Reparatur sprechen ein gebrochenes oder verzogenes Gehäuse, ein zerstörter Wellensitz, der sich nicht mehr aufarbeiten lässt, oder ein Rotor, der nur beim Hersteller erhältlich ist und dort lange Lieferzeit hat. Dann ist ein Spindelaustausch schneller und wirtschaftlicher. Steht die Maschine, ist die Kombination aus Tauschspindel und späterer Instandsetzung der eigenen Spindel als Reserve ein bewährter Weg.
Am Markt liegt die Laufzeit bei 6 bis 10 Werktagen nach Befundung, Express bieten viele Betriebe gegen Aufpreis an. Die gesetzliche Gewährleistung auf die Instandsetzung schuldet Ihnen der ausführende Betrieb. Mehr zur Rechnung im Ratgeber Reparatur oder Austausch.
Wartung von Motorspindeln: Intervalle und Frühwarnzeichen
Motorspindeln brauchen keine Wartung im Sinne eines Ölwechsels, aber eine regelmäßige Zustandskontrolle: täglich Sperrluft, Kühlmitteldurchfluss und Kühlmitteltemperatur, monatlich Rundlauf am Werkzeugkonus und Einzugskraft des Werkzeugspanners, quartalsweise eine Schwingungsmessung an der vorderen Lagerstelle. Bei Öl-Luft-Schmierung gehören Dosiermenge und Füllstand in den Schichtcheck.
Eine vorbeugende Spindelüberholung empfiehlt sich, wenn die Betriebsstunden die Herstellerempfehlung erreichen, nach jeder Kollision und wenn zwei Frühwarnzeichen zusammenkommen: steigende Temperatur bei gleicher Last, verändertes Laufgeräusch, nachlassende Oberfläche, wachsender Rundlauffehler.
Motorspindeln von Weiss, Kessler, Fischer, GMN, Step-Tec und IBAG lassen wir herstellerunabhängig instand setzen, entscheidend sind Befund und Teileverfügbarkeit, nicht die Marke.
Schildern Sie Ihren Fall mit Typenschild, Umrichtermeldung und Symptom. Sie bekommen eine technische Einordnung dazu, ob der Schaden mechanisch oder elektrisch ist und welcher Weg dazu passt. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer Motorspindel ab
-
Eingangsprüfung
üblich: 1 WerktagSichtprüfung, Rundlauf am Werkzeugkonus, Isolations- und Phasenwiderstand, Drucktest des Kühlmantels, alles dokumentiert.
-
Demontage, Befundung, Kostenvoranschlag
üblich: 2 bis 3 WerktageVollständige Zerlegung, Bewertung von Lagern, Sitzen, Welle, Stator, Encoder und Werkzeugspanner. Danach Befundbericht und Kostenvoranschlag, Teile erst nach Ihrer Freigabe.
-
Instandsetzung
am Markt 6 bis 10 WerktageNeulagerung mit Schrägkugel- oder Hybridlagern in P4 oder P2, Dichtungen neu, bei Bedarf Stator, Encoder oder Kühlmantel.
-
Wuchten und Probelauf
vor der AbnahmeDynamisches Wuchten nach ISO 21940-11, Probelauf mit Umrichter über den gesamten Drehzahlbereich mit Temperaturkurve.
-
Abnahmeprotokoll und Versand
Express gegen Aufpreis üblichRundlauf, Axial- und Radialspiel, Schwingung, Isolationswiderstand und Temperaturverlauf gehören ins Protokoll, danach Rücksendung in Transportsicherung.
Motorspindel-Bauarten und was sie für die Reparatur bedeuten
Antriebsprinzip, Schmierung und Kühlung bestimmen Prüfschritte und Ersatzteile der Instandsetzung.
| Bauart | Drehzahl (typisch) | Schmierung | Kühlung | Besonderheit bei der Reparatur |
|---|---|---|---|---|
| Asynchron, fettgeschmiert | 12.000 bis 20.000 min⁻¹ | Fett, Lebensdauerfüllung | Wassermantel | Fettmenge nach Lagergröße dosieren, Einlauf vor der Abnahme |
| Asynchron, Öl-Luft-geschmiert | 18.000 bis 30.000 min⁻¹ | Öl-Luft (Minimalmenge) | Wassermantel | Dosiereinheit, Düsen und Sperrluft mit befunden, Hybridlager üblich |
| Synchron (Permanentmagnet) | 20.000 bis 40.000 min⁻¹ | Öl-Luft, seltener Fett | Wassermantel | Rotorlagegeber abgleichen, Magnete wärmeempfindlich, Umrichterparameter prüfen |
| Hochfrequenz-Motorspindel | 30.000 bis 160.000 min⁻¹ | Fett oder Öl-Luft | Wasser oder Luft | Hybridlager Standard, Wuchtgüte G1 oder feiner, siehe Seite HF-Spindel |
Richtwerte aus gängigen Baureihen. Maßgeblich sind Typenschild und Datenblatt Ihrer Spindel.
Elektrische Diagnose an der Motorspindel: Messgrößen und Richtwerte
Diese Messungen trennen Lagerschaden von Motorschaden, bevor die Spindel zerlegt wird.
| Messgröße | Prüfmittel | Richtwert | Auffällig bei |
|---|---|---|---|
| Isolationswiderstand Wicklung gegen Masse | Isolationsmessgerät, 500 V DC | Neuzustand mehrere hundert Megaohm, kritisch unter etwa 1 MΩ | Kühlmitteleintritt, Feuchte, thermisch geschädigte Isolation |
| Phasenwiderstand U, V, W | Milliohmmeter | Alle drei Phasen gleich, Abweichung im Bereich weniger Prozent | Windungsschluss, Wicklungsbruch, korrodierte Anschlüsse |
| Encoder- oder Rotorlagegeber-Signal | Oszilloskop, Geberdiagnose des Umrichters | Amplitude, Offset und Phasenlage laut Geberdatenblatt | Drehzahlschwankung, Positionsfehler, Gebermeldung |
| Temperaturfühler (KTY84, PT1000, PTC) | Ohmmeter | KTY84 ca. 580 Ω bei 25 °C, PT1000 ca. 1.100 Ω bei 25 °C, PTC kalt niederohmig | Falschabschaltung, fehlende Übertemperaturmeldung |
Richtwerte aus der Instandsetzungspraxis, Herstellerangaben gehen vor. Gemessen wird spannungsfrei und vom Umrichter getrennt.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Umrichter meldet Erdschluss, Überstrom oder Isolationsfehler | Statorwicklung oder Isolation geschädigt, oft nach Kühlmitteleintritt | Spindel nicht mehr einschalten, Isolationsmessung veranlassen | Sofort stoppen |
| Mahlendes oder schlagendes Geräusch, Lagerstelle wird heiß | Fortgeschrittener Lagerschaden | Sofort stoppen, jeder weitere Lauf schädigt Lagersitze und Welle | Sofort stoppen |
| Drehzahl schwankt, Spindelorientierung oder Gewindeschneiden ungenau | Encoder oder Rotorlagegeber gestört | Gebersignal prüfen lassen, orientierte Bearbeitung aussetzen | Zeitnah prüfen |
| Rundlauf und Oberfläche werden schleichend schlechter | Beginnender Lagerverschleiß oder nachlassende Einzugskraft | Rundlauf und Einzugskraft messen, Instandsetzung im nächsten Fenster planen | Zeitnah prüfen |
-
Umrichter meldet Erdschluss, Überstrom oder Isolationsfehler
Sofort stoppenUrsache: Statorwicklung oder Isolation geschädigt, oft nach Kühlmitteleintritt
Maßnahme: Spindel nicht mehr einschalten, Isolationsmessung veranlassen
-
Mahlendes oder schlagendes Geräusch, Lagerstelle wird heiß
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden
Maßnahme: Sofort stoppen, jeder weitere Lauf schädigt Lagersitze und Welle
-
Drehzahl schwankt, Spindelorientierung oder Gewindeschneiden ungenau
Zeitnah prüfenUrsache: Encoder oder Rotorlagegeber gestört
Maßnahme: Gebersignal prüfen lassen, orientierte Bearbeitung aussetzen
-
Rundlauf und Oberfläche werden schleichend schlechter
Zeitnah prüfenUrsache: Beginnender Lagerverschleiß oder nachlassende Einzugskraft
Maßnahme: Rundlauf und Einzugskraft messen, Instandsetzung im nächsten Fenster planen
Bevor Sie die Motorspindel einschicken
- Fehlermeldung des Umrichters und Zeitpunkt des Ausfalls notieren.
- Typenschild fotografieren: Hersteller, Typ, Drehzahl, Leistung, Seriennummer.
- Symptome festhalten: Geräusch, Wärme, Rundlauf, seit wann, bei welcher Drehzahl.
- Kühlkreislauf entleeren und Anschlüsse verschließen.
- Werkzeug entnehmen, Werkzeugspanner geschlossen lassen, Konus abdecken.
- Spindel liegend in Transportsicherung verpacken, nie auf der Spindelnase abstellen.
Bilder zur Instandsetzung
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Wie oft sollte eine Motorspindel gewartet werden?
Wie lange dauert die Reparatur einer Motorspindel?
Kann ein Statorschaden repariert werden?
Wie erkenne ich, ob der Schaden am Lager oder am Motor liegt?
Muss nach der Reparatur der Frequenzumrichter neu parametriert werden?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.