Spindeltypen
Schleifspindeln reparieren: Innen-, Außen- und Abrichtspindeln instand setzen
Schleifspindeln reparieren lassen: warum die Toleranzen enger sind, wie Neulagerung, Dichtungssystem und Feinstwuchten ablaufen und was am Markt üblich ist.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Schleifspindeln aller Bauarten lassen wir instand setzen: Innenrund-, Außenrund-, Plan- und Werkzeugschleifspindeln sowie Abrichtspindeln. Sie verlangen engere Toleranzen als Fräs- oder Drehspindeln, deshalb gehören Dichtungssystem, Feinstwuchten und Abnahme nach Warmlauf hier zum Standard. Hier steht, was das für Lagerwahl, Wuchtgüte und Abnahme bedeutet und woran Sie einen passenden Betrieb erkennen. Schildern Sie uns den Schaden, wir übernehmen die Organisation der Reparatur. Kostenlos und unverbindlich.

Auf einen Blick
- Innen-, Außen-, Plan-, Werkzeug- und Abrichtspindeln
- Hybridlager mit Keramikkugeln, Klasse P4 oder P2
- Dichtungssystem gegen Schleifschlamm mit erneuert
- Feinstwuchten G1 oder G0,4 und Warmlauf-Abnahme
Was Schleifspindeln von anderen Spindeln unterscheidet
Die Schleifspindel ist die Arbeitsspindel einer Schleifmaschine: Sie trägt die rotierende Schleifscheibe und überträgt die Schnittleistung auf das Werkstück. Die Schnittkräfte sind dabei deutlich geringer als beim Fräsen oder Drehen, die Anforderung an Rundlaufgenauigkeit und Schwingungsfreiheit ist dafür erheblich höher. Rundlauffehler von wenigen Mikrometern übertragen sich direkt auf die Werkstückoberfläche und begrenzen die erreichbaren Maßtoleranzen.
Daraus folgt für die Instandsetzung: engere Lagerklassen, strengere Wuchtgüte, ein Dichtungssystem, das Schleifschlamm zuverlässig draußen hält, und eine Abnahme, die den warmen Zustand mitmisst. Wer eine Schleifspindel wie eine Frässpindel behandelt, liefert eine Spindel zurück, die läuft, aber kein brauchbares Schliffbild mehr erzeugt. Grundlage jeder Instandsetzung ist die Spindel-Diagnose mit dokumentierten Messwerten.
Schleifspindeln nach Bauart: Innen, Außen, Plan, Werkzeug
Innenrundschleifspindeln sind die anspruchsvollste Gruppe. Je nach Schleifstift-Durchmesser arbeiten sie zwischen 20.000 und über 100.000 Umdrehungen pro Minute, fast durchgängig mit Hybridlagern, deren Keramikkugeln aus Siliziumnitrid weniger Masse und damit geringere Fliehkräfte einbringen. Restunwucht wirkt hier quadratisch mit der Drehzahl, entsprechend fein wird gewuchtet.
Außenrund- und Planschleifspindeln laufen langsamer, tragen aber größere Scheiben und höhere Massen. Hier stehen Lagervorspannung, Planlauf und die Steifigkeit der Lagerung im Vordergrund, oft in Kombination mit Riemenantrieb.
Werkzeugschleifspindeln in Werkzeugschleifmaschinen sind häufig als Hochfrequenzspindeln ausgeführt. Für diese Bauart gilt zusätzlich, was auf der Seite HF-Spindel reparieren steht, insbesondere zu Spannzangen und Kühlung.
| Merkmal | Fräs- oder Drehspindel | Schleifspindel |
|---|---|---|
| Wuchtgüte üblich | G2,5 | G1, bei Innenrundschleifen G0,4 |
| Lagerklasse | P4 | P4 oder P2, oft Hybrid |
| Dichtung | Labyrinth, teils Sperrluft | Labyrinth plus Sperrluft, Pflicht |
| Abnahme | Rundlauf, Probelauf | zusätzlich Warmlauf und Schwingungsmessung |
Abrichtspindeln: die zweite Spindel in der Schleifmaschine
In vielen Schleifmaschinen arbeitet neben der Arbeitsspindel eine Abrichtspindel, die die Schleifscheibe mit einer Diamantrolle profiliert. Sie ist kleiner, läuft in der Regel zwischen 3.000 und 12.000 Umdrehungen und wird bei Ausfällen gern übersehen, weil ihr Schaden zunächst wie ein Problem der Arbeitsspindel aussieht: Das Schliffbild wird schlechter, obwohl die Hauptspindel in Ordnung ist.
Typische Schäden an Abrichtspindeln sind Lagerspiel durch die stoßartige Belastung beim Abrichten, Unwucht durch eine beschädigte oder ungleichmäßig verschlissene Diamantrolle und Verschmutzung des Rollensitzes. Abrichtspindeln durchlaufen denselben Ablauf wie Arbeitsspindeln, inklusive Wuchten und Abnahmeprotokoll. Sind beide Spindeln auffällig, schicken Sie sie gemeinsam ein: Ein Rundlauffehler an der Abrichtspindel schreibt sich sonst über die Scheibe direkt wieder ins Werkstück.
Schleifspindeln tauschen oder neu lagern
Die Frage stellt sich meist bei laufender Produktion, wenn jeder Stillstandstag zählt. Die Antwort hängt an drei Punkten: dem Zustand von Welle und Laufbahnen, der Verfügbarkeit der passenden Lager und der Frage, wie lange die Maschine stehen darf.
Solange Welle, Lagersitze und Gehäuse innerhalb der Toleranz sind, ist die Neulagerung der wirtschaftlichste Weg. Eine saubere Neulagerung bringt Rundlauf und Wuchtgüte wieder auf Werksniveau, lassen Sie sich die Werte im Abnahmeprotokoll ausweisen. Ist die Welle nach einem Crash verformt oder sind die Lagersitze ausgeschlagen, kommen Wellenarbeiten dazu, und der Vergleich mit einer Tauschspindel lohnt sich. Lassen Sie sich beide Wege im Kostenvoranschlag nennen, dann entscheiden Sie mit Zahlen und nicht mit Gefühl. Mehr zur Entscheidungslogik im Ratgeber Reparatur oder Austausch.
Orientierung aus Branchenerfahrung, keine Preisliste: Eine Neulagerung liegt in der Regel bei einem Bruchteil des Neuspindelpreises, eine Generalüberholung typischerweise bei 30 bis 60 Prozent. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen.
Ersatzteile für Schleifspindeln: Lager, Dichtungen, Spannsätze
Lagersätze in P4 oder P2, Hybridlager mit Keramikkugeln, Labyrinthringe, Sperrluftdichtungen, Spannsätze und Spannzangen werden am Markt meist im Rahmen der Instandsetzung beschafft, abgestimmt auf die Baureihe. Einen reinen Ersatzteilverkauf bieten die wenigsten Betriebe an, und das aus gutem Grund: Bei Schleifspindeln entscheidet die Montage über die Lebensdauer. Presspassung, Vorspannung, Sauberkeit beim Fügen und das anschließende Feinstwuchten lassen sich in einer normalen Instandhaltung kaum in der nötigen Güte ausführen, und ein falsch montiertes Hybridlager fällt oft innerhalb weniger hundert Betriebsstunden wieder aus.
Wenn Sie eine Spindel einer bestimmten Marke haben, finden Sie Baureihen und typische Schäden auf den Herstellerseiten, zum Beispiel bei GMN oder Fischer.
Fall schildern
Schildern Sie Bauart, Schleifmaschine und Symptom, gern mit einem Foto vom Typenschild und vom Schliffbild. Sie bekommen eine technische Einordnung dazu, ob Lagerung, Dichtungssystem, Unwucht oder die Abrichtspindel als Ursache in Frage kommt und worauf Sie beim Angebot achten sollten. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer Schleifspindel ab
-
Eingangsmessung und Befund
üblich: 2 bis 3 WerktageRundlauf am Schleifdorn oder in der Aufnahme, Planlauf, Axial- und Radialspiel, Laufgeräusch und Temperaturverlauf. Danach vollständige Zerlegung, Bewertung von Lagern, Welle, Dichtungen und Antrieb. Verlangen Sie den Befund schriftlich, mit Messwerten und Kostenvoranschlag.
-
Neulagerung mit passender Lagerklasse
nach Ihrer FreigabePräzisionslager der Klasse P4 oder P2 nach ISO 492, bei Hochdrehzahl-Ausführungen Hybridlager mit Siliziumnitrid-Keramikkugeln. Die Lagervorspannung wird nach Auslegung der Baureihe eingestellt, starr oder federnd.
-
Dichtungssystem erneuern
im selben ArbeitsgangLabyrinthdichtung und Sperrluft werden geprüft, gereinigt und bei Befund ersetzt. Ohne intaktes Dichtungssystem hält die neue Lagerung in staubiger Umgebung nicht lange, deshalb ist das bei Schleifspindeln kein Zusatz, sondern Pflicht.
-
Feinstwuchten
vor der AbnahmeDynamisches Wuchten auf die geforderte Wuchtgüte, bei Innenrundschleifspindeln bis G0,4 nach ISO 21940-11. Restunwucht und Wuchtgüte werden im Protokoll dokumentiert.
-
Abnahme nach Warmlauf
am Markt 6 bis 10 Werktage gesamtProbelauf mit kontrolliertem Warmlauf, danach Rundlauf, Planlauf und Schwingungsmessung unter Betriebsdrehzahl. Thermische Drift zeigt sich erst warm, deshalb wird kalt und warm gemessen. Zurückgehen sollte die Spindel erst, wenn alle Werte im Toleranzbereich liegen: Lassen Sie sich beide Messreihen im Protokoll ausweisen.
Schleifspindel-Bauarten und was sie verlangen
Welche Bauart Sie haben, entscheidet über Lagerung, Schmierung, Wuchtgüte und den Reparaturweg. Die Werte sind Richtwerte gängiger Baureihen, maßgeblich ist das Datenblatt Ihrer Spindel.
| Bauart | Drehzahl typisch | Lagerung | Wuchtgüte üblich | Häufigster Schaden |
|---|---|---|---|---|
| Innenrundschleifspindel (IRS) | 20.000 bis 180.000 min⁻¹ | Hybridlager Si₃N₄, teils Luftlager | G0,4 bis G1 | Lager durch Schleifschlamm, Überhitzung |
| Außenrundschleifspindel | 1.500 bis 6.000 min⁻¹ | Schrägkugellager P4, teils Kegelrollen | G1 bis G2,5 | Lagerverschleiß, Rundlauffehler |
| Planschleifspindel | 1.000 bis 4.000 min⁻¹ | Schrägkugellager, Riemenantrieb | G1 bis G2,5 | Lagerspiel, Planlaufabweichung |
| Werkzeugschleifspindel | 12.000 bis 60.000 min⁻¹ | Hybridlager, oft HF-Ausführung | G0,4 bis G1 | Lager, Spannzangen-Rundlauf |
| Abrichtspindel | 3.000 bis 12.000 min⁻¹ | Schrägkugellager, kompakt | G1 | Unwucht, Lagerspiel, Diamantrollen-Sitz |
Bei Schleifspindeln entscheidet der Rundlauf über die Werkstückoberfläche. Üblicher Zielwert an der Spindelnase ist unter 2 µm, bei Innenrundschleifspindeln oft deutlich strenger.
Was an der Schleifmaschine auffällt und was an der Spindel dahintersteckt
Schleifspindeln melden sich meist über das Werkstück, nicht über ein Geräusch. Diese Zuordnung hilft beim ersten Eingrenzen.
| Beobachtung am Werkstück oder an der Maschine | Wahrscheinliche Ursache an der Spindel |
|---|---|
| Rattermarken, regelmäßige Wellen auf der Oberfläche | Unwucht der Scheibe oder des Rotors, Lagerspiel |
| Riefen, unruhiges Schliffbild | Rundlauffehler, beginnender Lagerschaden |
| Maße wandern über die Schicht | Thermische Drift, Vorspannung verändert, Kühlung |
| Schleifbrand, Werkstück verfärbt | Drehzahlabfall unter Last, Antrieb oder Lagerreibung |
| Standzeit der Scheibe fällt ab | Rundlauf, Aufnahme oder Spannsystem |
| Kühlmittel oder Schleifschlamm an der Spindelnase | Dichtungssystem oder Sperrluft defekt |
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Mahlendes oder kratzendes Geräusch, Spindel wird heiß | Lagerschaden, Schleifschlamm in der Lagerkammer | Sofort stillsetzen, nicht weiter schleifen, Spindel zur Befundung | Sofort stoppen |
| Schleifscheibe schlägt, Spindel vibriert spürbar | Unwucht, Lagerspiel, Scheibe oder Aufnahme beschädigt | Scheibe und Aufnahme prüfen und wuchten, bleibt es, Spindel prüfen lassen | Sofort stoppen |
| Rattermarken oder Riefen auf dem Werkstück | Rundlauffehler, beginnender Lagerverschleiß, Restunwucht | Rundlauf messen und dokumentieren, Befundung einplanen | Zeitnah prüfen |
| Kühlmittel oder Schleifschlamm tritt an der Spindelnase aus | Dichtungssystem oder Sperrluft defekt | Sperrluftdruck prüfen, zeitnah befunden lassen, sonst folgt der Lagerschaden | Zeitnah prüfen |
| Maße wandern über die Schicht, nach Warmlauf stabil | Thermische Drift, Vorspannung oder Kühlung verändert | Warmlaufzyklus einhalten, Verlauf notieren, bei Zunahme befunden lassen | Beobachten |
-
Mahlendes oder kratzendes Geräusch, Spindel wird heiß
Sofort stoppenUrsache: Lagerschaden, Schleifschlamm in der Lagerkammer
Maßnahme: Sofort stillsetzen, nicht weiter schleifen, Spindel zur Befundung
-
Schleifscheibe schlägt, Spindel vibriert spürbar
Sofort stoppenUrsache: Unwucht, Lagerspiel, Scheibe oder Aufnahme beschädigt
Maßnahme: Scheibe und Aufnahme prüfen und wuchten, bleibt es, Spindel prüfen lassen
-
Rattermarken oder Riefen auf dem Werkstück
Zeitnah prüfenUrsache: Rundlauffehler, beginnender Lagerverschleiß, Restunwucht
Maßnahme: Rundlauf messen und dokumentieren, Befundung einplanen
-
Kühlmittel oder Schleifschlamm tritt an der Spindelnase aus
Zeitnah prüfenUrsache: Dichtungssystem oder Sperrluft defekt
Maßnahme: Sperrluftdruck prüfen, zeitnah befunden lassen, sonst folgt der Lagerschaden
-
Maße wandern über die Schicht, nach Warmlauf stabil
BeobachtenUrsache: Thermische Drift, Vorspannung oder Kühlung verändert
Maßnahme: Warmlaufzyklus einhalten, Verlauf notieren, bei Zunahme befunden lassen
Bevor Sie die Schleifspindel einschicken
- Maschine stillsetzen und die Spindel nicht mehr anlaufen lassen, jeder Start mit Lagerschaden vergrößert ihn.
- Schleifscheibe und Aufnahme abnehmen, Zustand der Aufnahme fotografieren.
- Typenschild fotografieren: Hersteller, Baureihe, Nenndrehzahl, Aufnahme.
- Symptome notieren: seit wann, bei welcher Drehzahl, bei welcher Bearbeitung, welches Schliffbild.
- Letzte Ereignisse festhalten: Crash, Scheibenbruch, Kühlmittelausfall, Wartung, Sperrluft.
- Sperrluft- und Kühlmittelanschlüsse markieren und verschließen, Kegel oder Spannzangenaufnahme abdecken.
- Spindel horizontal und formschlüssig verpacken, Versandanleitung anfordern.
Bilder zur Instandsetzung
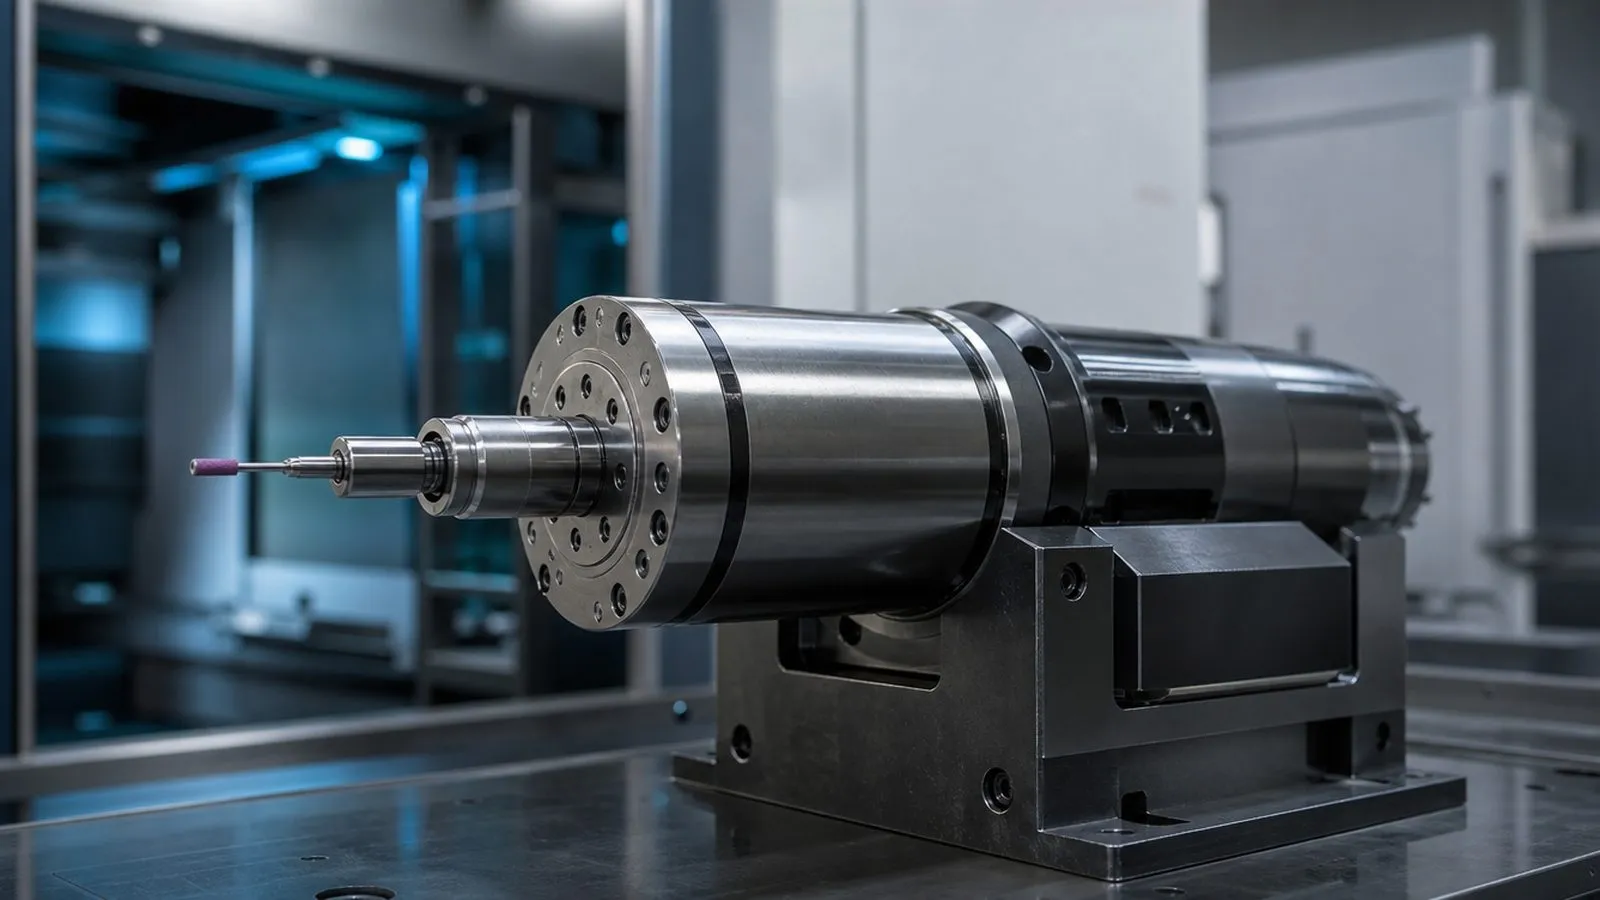
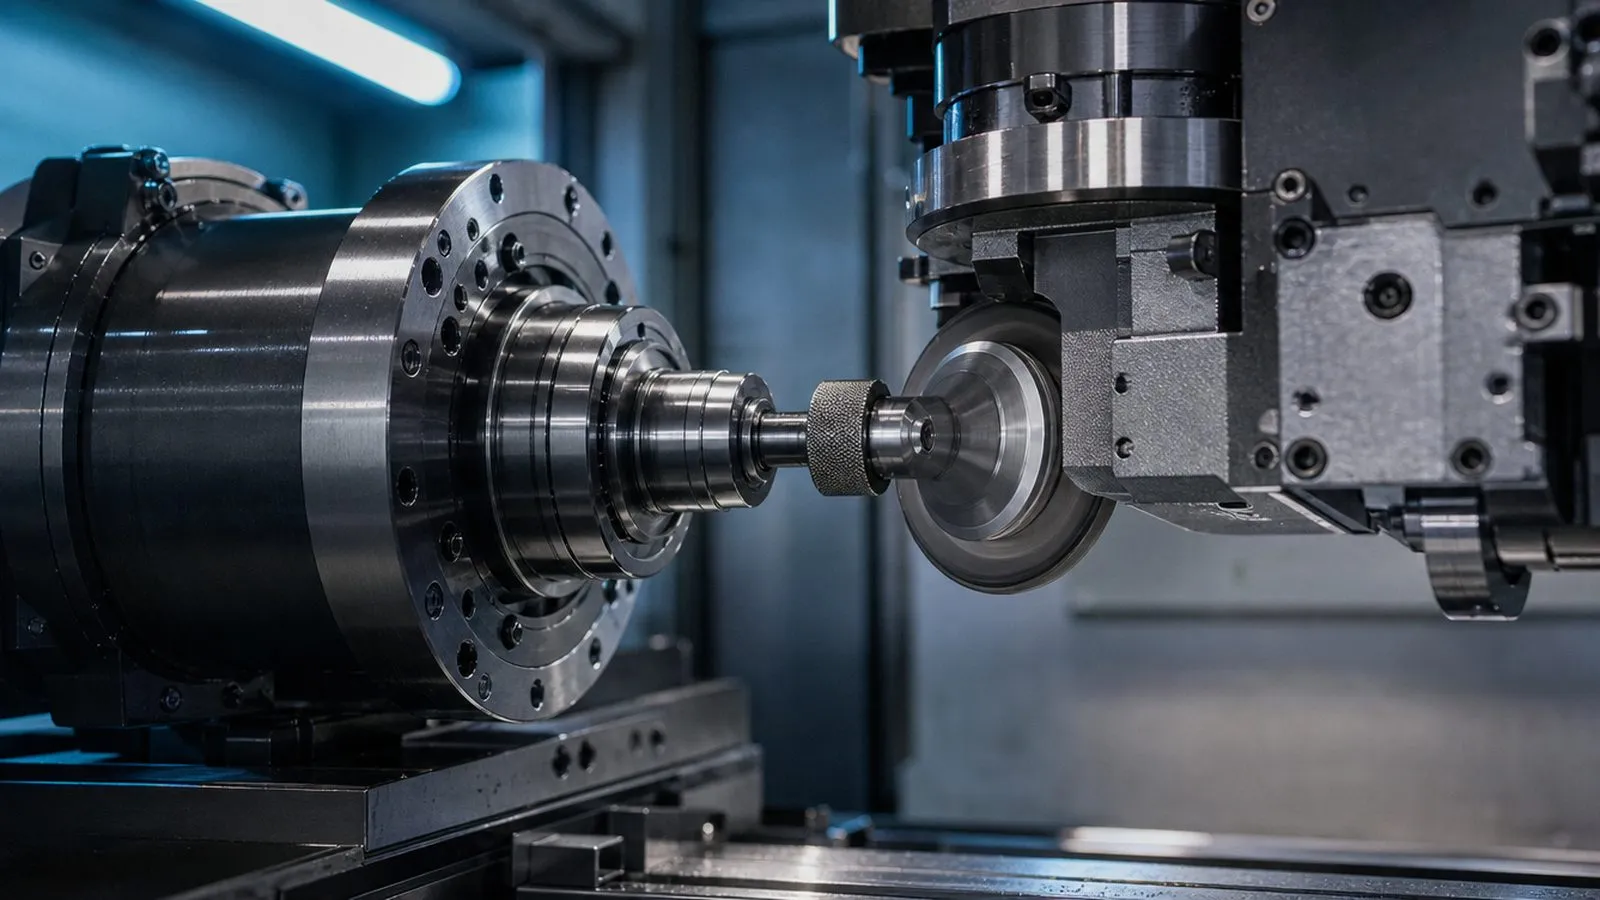
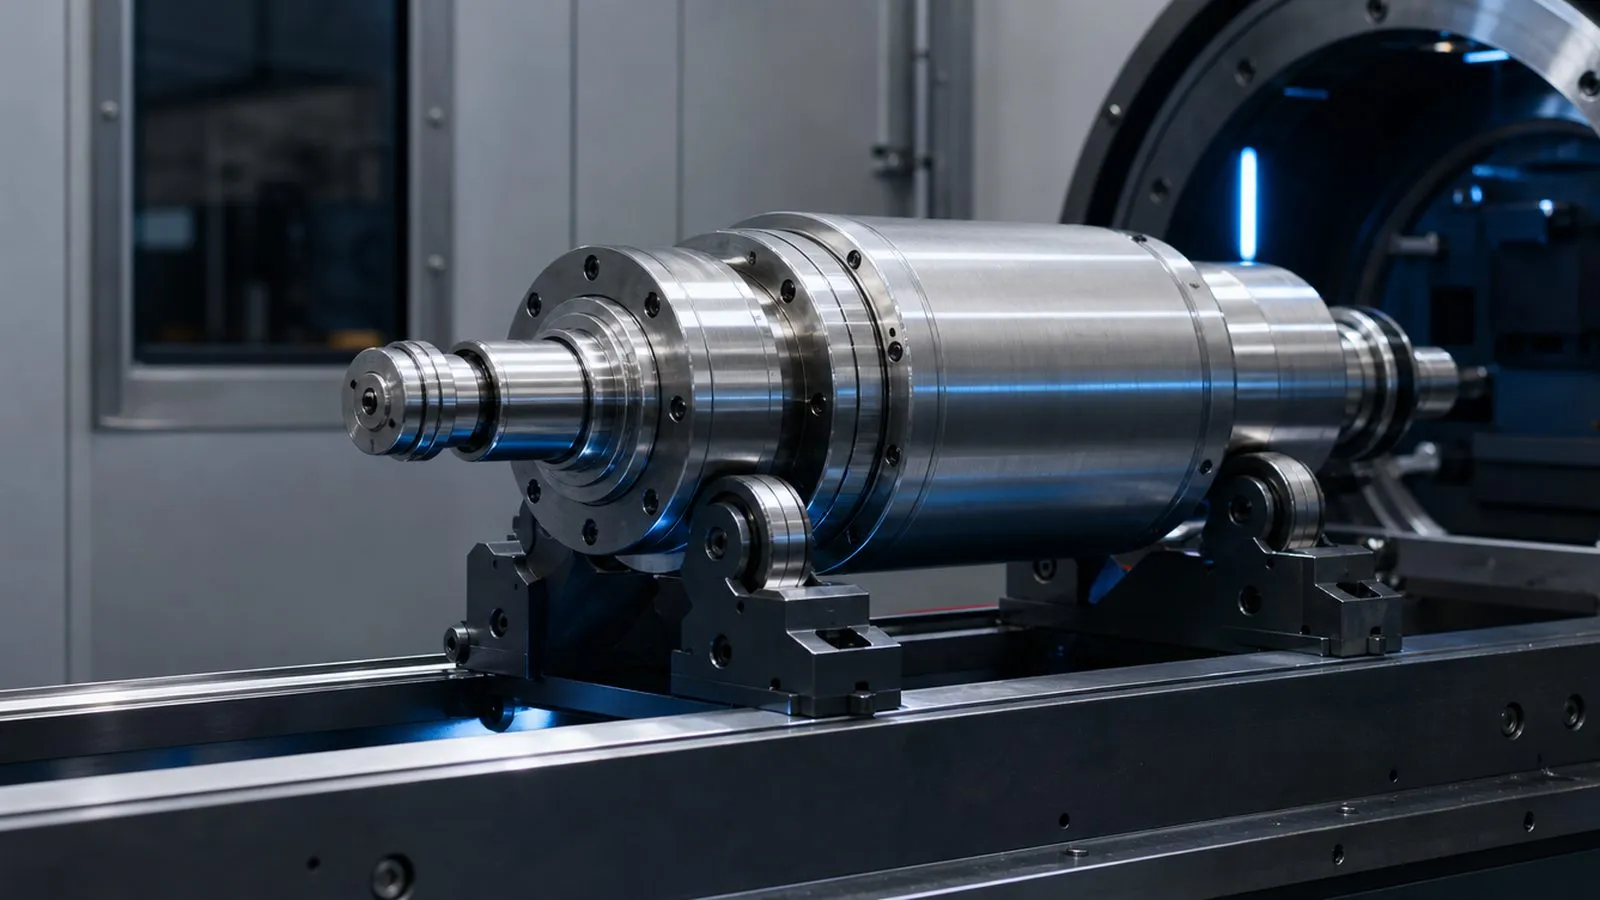
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Was kostet die Reparatur einer Schleifspindel?
Warum ist die Reparatur einer Schleifspindel aufwendiger als bei einer Frässpindel?
Lassen sich Abrichtspindeln genauso instand setzen?
Bekomme ich Ersatzteile für meine Schleifspindel einzeln?
Wie lange dauert die Instandsetzung?
Lohnt sich die Reparatur oder besser eine Tauschspindel?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.