Ratgeber
Spindel läuft heiß: Temperaturbereiche, Ursachen und was sofort zu tun ist
Spindel zu heiß? Temperatur-Tabelle je Spindeltyp mit Normal-, Warn- und Abschaltbereich, Ursachen von Schmierung bis Kühlkreislauf, Reparatur anfragen.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Am Spindelgehäuse nahe dem vorderen Lager sind 35 bis 55 °C normal, ab 60 bis 70 °C beginnt der Warnbereich, die Abschaltgrenze legt der Hersteller in der Steuerung fest. Wichtiger als der Absolutwert ist die Abweichung vom gewohnten Zustand: 10 K mehr ohne geänderte Last sind ein Befund. Die häufigsten Ursachen sind Schmierung, Kühlkreislauf und beginnender Lagerschaden.

Auf einen Blick
- Normal 35 bis 55 °C am Gehäuse, Warnbereich ab 60 bis 70 °C
- Abweichung zählt mehr als der Absolutwert
- Ursachen: Schmierung, Kühlung, Lager, Überlast
- Nicht abschrecken, nicht nachfetten
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Temperaturalarm der Steuerung, Gehäuse über 70 °C | Lagerschaden, Schmiermangel oder Kühlkreislauf ausgefallen | Sofort stoppen, natürlich abkühlen lassen, Kühlung und Schmierung prüfen | Sofort stoppen |
| Temperatur steigt weiter, obwohl Last und Drehzahl gleich bleiben | Beginnender Lagerschaden, Reibung verstärkt sich selbst | Stoppen, Diagnose beauftragen | Sofort stoppen |
| Wärme plus Rauschen, Pfeifen oder Vibration | Lager ohne Schmierfilm, Laufbahnschaden | Sofort stoppen, Notdienst | Sofort stoppen |
| 5 bis 10 K wärmer als gewohnt, stabil, kein Geräusch | Fett gealtert, Kühlaggregat schwächer, Umgebungstemperatur | Drehzahl senken, Kühlung prüfen, Diagnose innerhalb von Tagen | Zeitnah prüfen |
| Heiß nur nach Kaltstart, nach 20 Minuten normal | Thermischer Gang, Warmlaufprogramm fehlt | Warmlaufprogramm nach Herstellervorgabe fahren | Beobachten |
| Maße wandern über die Schicht, Temperatur im Normalbereich | Thermische Drift der Welle, Kompensation nicht aktiv | Warmlauf, Temperaturkompensation der Steuerung prüfen | Beobachten |
-
Temperaturalarm der Steuerung, Gehäuse über 70 °C
Sofort stoppenUrsache: Lagerschaden, Schmiermangel oder Kühlkreislauf ausgefallen
Maßnahme: Sofort stoppen, natürlich abkühlen lassen, Kühlung und Schmierung prüfen
-
Temperatur steigt weiter, obwohl Last und Drehzahl gleich bleiben
Sofort stoppenUrsache: Beginnender Lagerschaden, Reibung verstärkt sich selbst
Maßnahme: Stoppen, Diagnose beauftragen
-
Wärme plus Rauschen, Pfeifen oder Vibration
Sofort stoppenUrsache: Lager ohne Schmierfilm, Laufbahnschaden
Maßnahme: Sofort stoppen, Notdienst
-
5 bis 10 K wärmer als gewohnt, stabil, kein Geräusch
Zeitnah prüfenUrsache: Fett gealtert, Kühlaggregat schwächer, Umgebungstemperatur
Maßnahme: Drehzahl senken, Kühlung prüfen, Diagnose innerhalb von Tagen
-
Heiß nur nach Kaltstart, nach 20 Minuten normal
BeobachtenUrsache: Thermischer Gang, Warmlaufprogramm fehlt
Maßnahme: Warmlaufprogramm nach Herstellervorgabe fahren
-
Maße wandern über die Schicht, Temperatur im Normalbereich
BeobachtenUrsache: Thermische Drift der Welle, Kompensation nicht aktiv
Maßnahme: Warmlauf, Temperaturkompensation der Steuerung prüfen
Was Sie sofort tun
Bei Alarm, über 70 °C am Gehäuse oder Wärme mit Geräusch: stoppen. Bei leicht erhöhter, stabiler Temperatur: Last senken, beobachten, Kühlung und Schmierung prüfen. Nicht abschrecken, nicht nachfetten. Die Reihenfolge steht in der Checkliste unten.
Ist die Ursache in Kühlkreislauf oder Schmierung gefunden und behoben, bevor das Lager Schaden genommen hat, ist die Spindel oft noch in Ordnung. Ob das Lager Schaden genommen hat, klärt die Spindel-Diagnose mit Temperaturanalyse, Schwingungsmessung und Lagerprüfung. Nach Trockenlauf oder Alarm ist die Spindellager-Reparatur der übliche Weg, und vor jede Spindelreparatur gehören Befundung und schriftlicher Kostenvoranschlag.
Woran Sie eine kritische Erwärmung erkennen
Nicht der Absolutwert entscheidet, sondern Verlauf, Ort und Begleitsymptome.
| Kriterium | Kritisch | Weniger kritisch |
|---|---|---|
| Verlauf | Steigt weiter bei gleicher Last, von Schicht zu Schicht höher | Stabil auf einem Niveau |
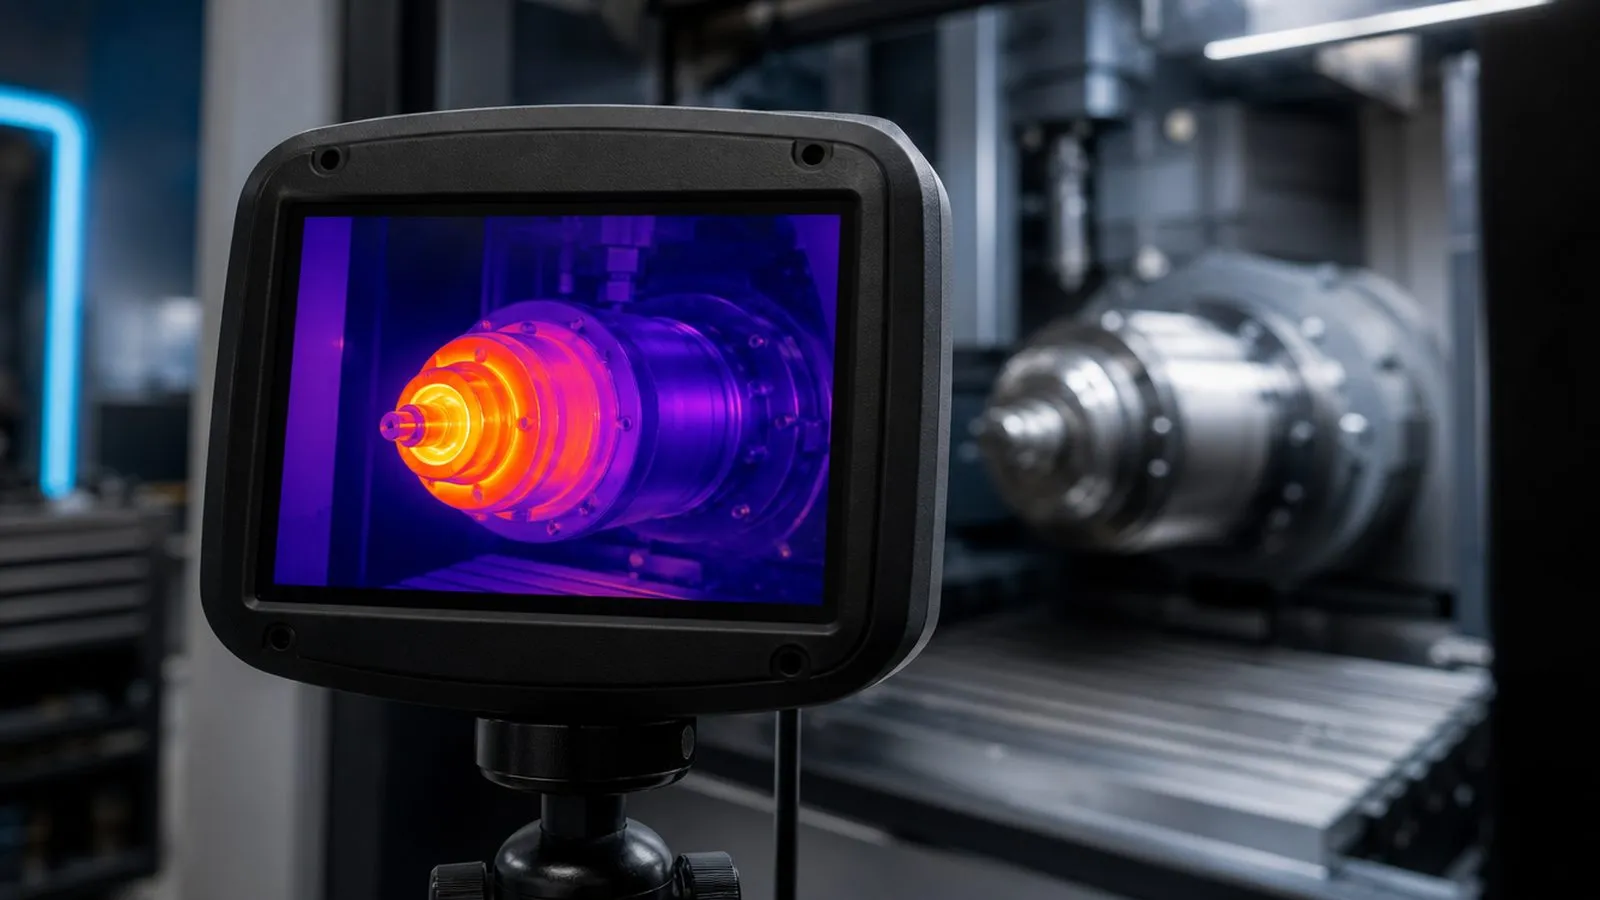
| Ort | Lokal am vorderen Lager, Wärmebild zeigt Hotspot | Gehäuse gleichmäßig warm |
| Geschwindigkeit | 10 K in Minuten | 5 K über Wochen |
| Begleitung | Rauschen, Pfeifen, Vibration | Nichts |
| Auslöser | Nach Kühlmittelausfall, Nachfetten, Kollision | Nach Sommerhitze, neuem Programm |
| Nach Abkühlen | Beim nächsten Anlauf sofort wieder heiß | Bleibt nach Warmlauf im Normalbereich |
Ein Hotspot am vorderen Lager mit Rauschen ist ein Lagerfall. Ein gleichmäßig warmes Gehäuse ohne Geräusch ist zuerst ein Kühlfall. Beides steht in der Ursachen-Tabelle unten.
Ursachen im Detail
Schmierung. Der Schmierfilm zwischen Kugel und Laufbahn ist wenige Zehntel Mikrometer dick. Ausgefallene Öl-Luft-Schmierung, verbrauchtes oder verharztes Fett und Kühlmittel im Lager lassen ihn reißen, die Reibung und mit ihr die Temperatur steigen innerhalb von Minuten. Zu viel Fett wirkt ähnlich: das Lager walkt das Fett, statt es zu verdrängen. Als Faustregel halbiert sich die Fettgebrauchsdauer je 10 bis 15 K über dem Auslegungsbereich.
Kühlkreislauf. Motorspindeln führen die Wärme von Wicklung und Lagern über einen Kühlmantel ab. Aggregat ohne Durchfluss, verkalkte Kanäle, Vorlauf zu warm, Filter dicht: das Gehäuse wird gleichmäßig warm, das Lager folgt. Rechtzeitig erkannt, ist das ein Peripheriefall ohne Spindelschaden.
Lagerschaden. Pitting und Graufleckigkeit erhöhen die Reibung lokal, das betroffene Lager wird zum Hotspot. Der Prozess verstärkt sich selbst: Wärme, Fettabbau, mehr Reibung. Deshalb steigt die Temperatur bei Lagerschaden weiter, während sie bei Kühlproblemen auf einem Niveau bleibt.
Vorspannung. Schrägkugellager laufen mit definierter Vorspannung. Zu hoch eingestellt (nach unsachgemäßem Lagertausch) oder thermisch überhöht durch ungleiche Erwärmung von Welle und Gehäuse: dauerhaft warm, kein Geräusch, Rundlauf gut. Ein Fall für den Fachbetrieb.
Überlast und Grenzdrehzahl. Lager haben eine Grenzdrehzahl und eine thermische Bezugsdrehzahl. Dauerbetrieb an der Grenze, schwere Schnitte mit großer Auskragung oder ein Programm mit ständigen Beschleunigungen erwärmen die Spindel, ohne dass ein Defekt vorliegt.
Selbst prüfen: was geht, was nicht
Was geht: Infrarot-Thermometer an zwei festen Messpunkten, vorn nahe der Spindelnase und hinten am Motorbereich, nach 20 Minuten Warmlauf bei Nenndrehzahl ohne Last. Vorn deutlich wärmer als hinten deutet auf das vordere Lager, hinten wärmer auf Motor oder Umrichter, beide gleich auf den Kühlkreislauf. Vorlauf- und Rücklauftemperatur des Kühlaggregats messen: weniger als 2 bis 3 K Differenz bei laufender Spindel heißt kaum Wärmeabfuhr. Öl-Luft-Einheit beobachten: Tropfenfolge, Druck, Füllstand. Bei Fettschmierung Nachschmierprotokoll lesen.
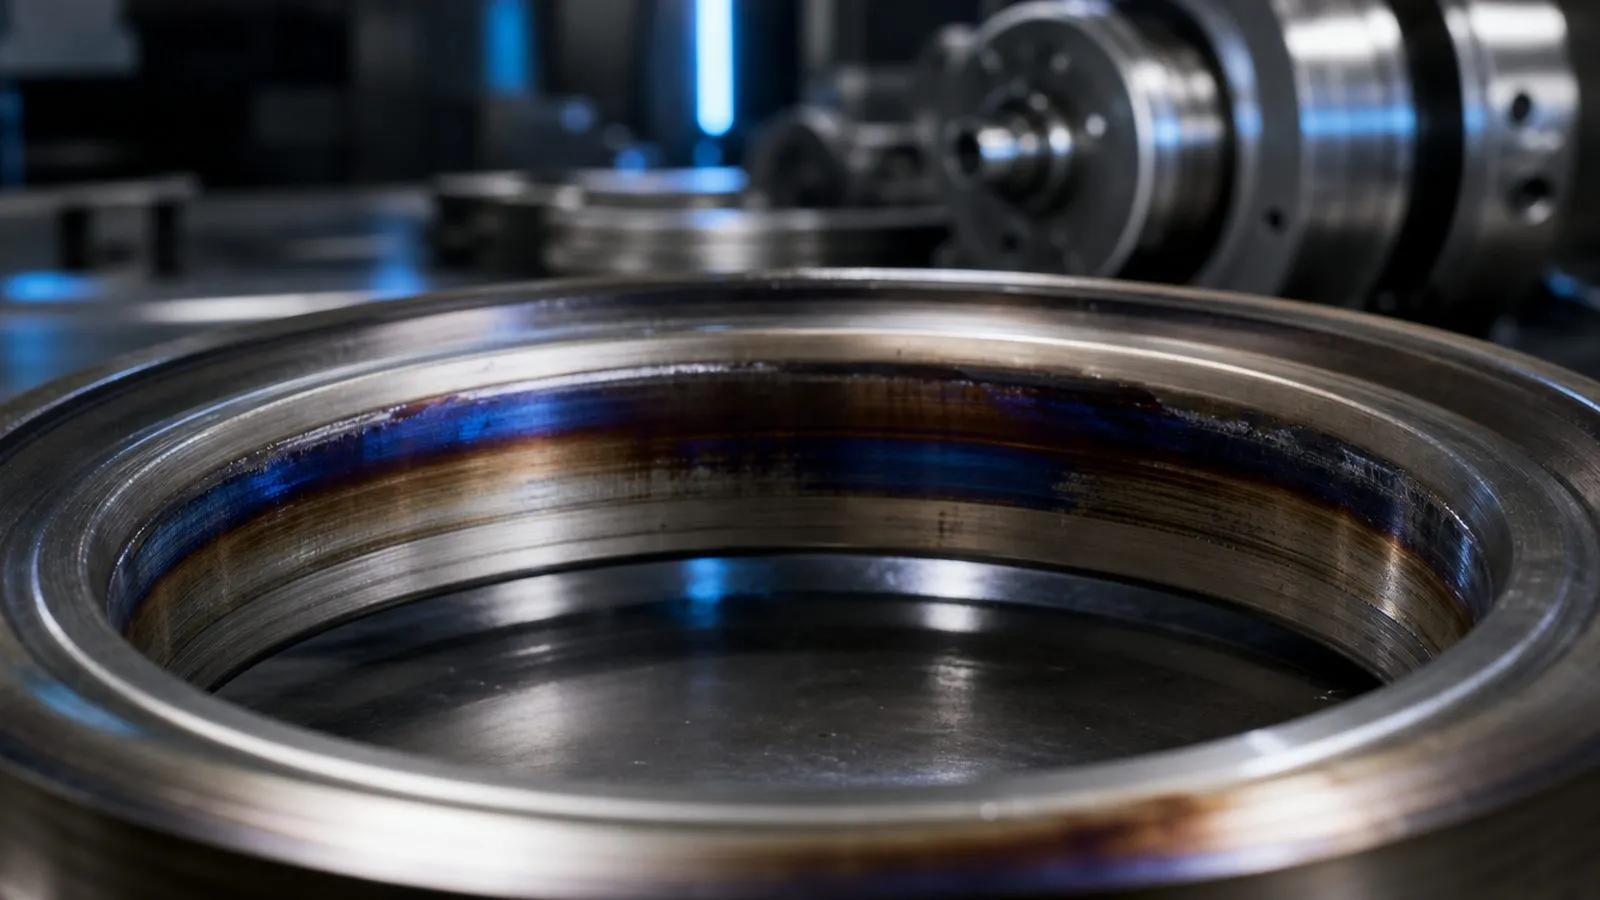
Was nicht geht: Lager mit Kältespray oder Pressluft „retten”, Fett nachdrücken ohne Angabe, Temperaturgrenze in der Steuerung erhöhen, damit die Maschine weiterläuft. Und: ein Lager, das einmal über die Anlasstemperatur war, ist verloren, auch wenn es nach dem Abkühlen wieder leise läuft. Anlassfarben ab etwa 200 °C sind bei der Befundung eindeutig.
Wann zum Fachbetrieb, was es kostet
Sobald der Alarm ausgelöst wurde, die Spindel trocken gelaufen ist, ein Hotspot mit Geräusch besteht oder Kühlung und Schmierung geprüft sind und die Temperatur trotzdem erhöht bleibt. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Lagerdemontage und Fotodokumentation, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird repariert. Lassen Sie sich die Lager auf Anlassfarben prüfen und das Ergebnis dokumentieren, das entscheidet zwischen Lagertausch und Wellenarbeit. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis, Tauschspindel bei passender Baureihe in 24 bis 48 Stunden versandfertig. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Schicken Sie uns Ihre Temperaturwerte mit dem Spindeltyp, wir ordnen sie ein und organisieren die Reparatur: Spindelreparatur anfragen, kostenlos und unverbindlich.
Kostenseite: eine früh gestoppte Überhitzung endet meist beim Lagertausch, in der Regel ein Bruchteil des Neuspindelpreises. Nach längerem Trockenlauf mit angelaufenem Wellensitz wird daraus eine Generalüberholung, typischerweise 30 bis 60 Prozent einer Neuspindel. Beides ist Orientierung aus Branchenerfahrung, keine Preisliste, verbindlich wird es mit dem Kostenvoranschlag des ausführenden Betriebs. Einordnung im Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Bei luftgekühlten 1,5- bis 2,2-kW-Spindeln ist Wärme zuerst ein Lüfter- und Umgebungsthema: Lüfter frei, Späne weg, Kabine belüftet. Wassergekühlte Fernost-Spindeln laufen heiß, wenn Pumpe oder Durchfluss fehlen, das ist in Minuten geprüft. Sind die Lager einmal trocken gelaufen, ist bei diesen Spindeln die Neuspindel meist wirtschaftlicher als eine fachgerechte Instandsetzung. Bei Markenspindeln mit Sensorik und Öl-Luft-Schmierung ist der Lagertausch der normale Weg.
Vorbeugen
Temperatur ist die einfachste Kennzahl, die ein Betrieb ohne Messtechnik erfassen kann. Festen Messpunkt markieren, monatlich bei gleicher Drehzahl messen, Wert mitschreiben. Kühlaggregat nach Plan warten, Kühlmittel wechseln, Filter tauschen, Vorlauftemperatur prüfen. Öl-Luft-Einheit überwachen, Fettschmierung nach Datenblatt. Warmlaufprogramm fahren, besonders nach Wochenenden und im Winter. Kühlmittelstrahl nicht auf die Spindelnase richten. Und einen Temperaturalarm nie als Fehlalarm abtun, ohne die Ursache gefunden zu haben.
Temperaturbereiche am Spindelgehäuse nach Spindeltyp
Gemessen am Gehäuse nahe dem vorderen Lager nach 20 Minuten Warmlauf bei Nenndrehzahl ohne Last. Erfahrungswerte aus der Instandsetzung, die Abschaltgrenze steht im Datenblatt und in der Steuerung.
| Spindeltyp | Normalbereich | Warnbereich | Abschaltgrenze |
|---|---|---|---|
| Motorspindel, wassergekühlt, Fettschmierung | 35 bis 50 °C | ab 60 °C | je Hersteller, Lagersensor in der Steuerung |
| Motorspindel, wassergekühlt, Öl-Luft-Schmierung | 35 bis 45 °C | ab 55 bis 60 °C | je Hersteller, Lagersensor in der Steuerung |
| Frässpindel, riemengetrieben, Fettschmierung | 40 bis 55 °C | ab 65 bis 70 °C | je Hersteller, oft ohne Sensor: Hand und Thermometer |
| HF-Spindel, Öl-Luft-Schmierung, bis 60.000 min⁻¹ | 35 bis 50 °C | ab 60 °C | je Hersteller, Lagersensor in der Steuerung |
| Schleifspindel, Fett oder Öl-Luft | 30 bis 50 °C | ab 60 °C | je Hersteller |
| Drehspindel, Fettschmierung | 35 bis 55 °C | ab 65 °C | je Hersteller |
Motorwicklungen haben eigene Sensoren (PTC oder KTY) mit deutlich höheren Grenzwerten als die Lager. Ein Wicklungsalarm ist kein Lageralarm und umgekehrt.
Ursache, Erkennungsmerkmal, Abhilfe
Die Ursache lässt sich am Verlauf und an den Begleitumständen oft ohne Demontage eingrenzen.
| Ursache | Woran Sie sie erkennen | Abhilfe |
|---|---|---|
| Schmiermangel (Öl-Luft ausgefallen, Fett verbraucht) | Temperatur steigt schnell, oft mit Pfeifen, Öl-Luft-Einheit ohne Durchfluss | Schmierung instand setzen, Lager befunden lassen: nach Trockenlauf meist Lagertausch |
| Zu viel Fett (Überfettung) | Temperatur nach Nachschmieren dauerhaft höher, Walkarbeit im Fett | Fettmenge nach Herstellerangabe (in der Regel 20 bis 30 Prozent des freien Lagerraums), nicht selbst nachdrücken |
| Kühlkreislauf | Aggregat ohne Durchfluss, Vorlauf zu warm, Kanäle verkalkt, Gehäuse gleichmäßig warm statt lokal | Aggregat, Filter, Kühlmittel, Kanäle spülen |
| Lagervorspannung zu hoch | Nach Lagertausch dauerhaft heiß, kein Geräusch, Rundlauf gut | Vorspannung im Fachbetrieb korrigieren, Lager prüfen |
| Beginnender Lagerschaden | Temperatur steigt über Tage, Rauschen kommt dazu, Wärme lokal am vorderen Lager | Stoppen, Lagertausch mit Wuchten |
| Überlast, Dauerbetrieb an der Drehzahlgrenze | Temperatur nur bei bestimmten Programmen hoch, sonst normal | Schnittdaten und Drehzahl anpassen, Lagergrenzdrehzahl beachten |
| Umrichter, Motor | Wicklungsalarm statt Lageralarm, Gehäuse hinten wärmer als vorn | Umrichterparameter, Isolationsmessung, Motor befunden |
| Dichtung streift, Sperrluft fehlt | Wärme an der Spindelnase, Schleifgeräusch beim Anlauf | Sperrluft einstellen, Dichtung erneuern |
Sofortmaßnahmen
- Bei Alarm, über 70 °C am Gehäuse oder Wärme mit Geräusch: Produktion sofort stoppen. Bei leicht erhöhter, stabiler Temperatur: Last und Drehzahl senken, beobachten.
- Natürlich abkühlen lassen. Nicht mit Kühlmittel, Pressluft oder Kältespray abschrecken, das schädigt Lager und Passungen.
- Temperatur mit Infrarot-Thermometer an festem Messpunkt am Gehäuse vorn und hinten messen, mit dem gewohnten Wert vergleichen, Uhrzeit notieren.
- Kühlkreislauf prüfen: Aggregat läuft, Durchfluss vorhanden, Vorlauftemperatur im Sollbereich, Filter und Leitungen frei, Kühlmittelstand.
- Schmierung prüfen: Öl-Luft-Einheit auf Durchfluss, Druck und Füllstand, bei Fettschmierung letzten Nachschmiertermin und Menge.
- Umgebung prüfen: Kabinentemperatur, Wärmestau, Späne am Gehäuse, Kühlmittel direkt auf der Spindelnase.
- Verlauf und Ereignisse notieren (Kühlmittelausfall, Nachfettung, Kollision, geänderte Bearbeitung) und Ersteinschätzung anfragen.
Bilder zur Instandsetzung
Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Welche Temperatur ist für eine Spindel normal?
Muss ich sofort stoppen, wenn die Spindel heiß ist?
Kann eine heiße Spindel ein Zeichen für einen Lagerschaden sein?
Was bedeutet thermische Drift bei Spindeln?
Darf ich die Spindel nachfetten, wenn sie heiß läuft?
Wie kann ich einem Überhitzen der Spindel vorbeugen?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.