Maschinen
Hermle Spindel reparieren: Motorspindeln aus C 250 bis C 650 und den U-Modellen instandsetzen
Hermle Spindel defekt? Welche Spindeloption in C 250, C 400, C 650 und den U-Modellen steckt, welche Schäden typisch sind und wie die Instandsetzung abläuft.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Hermle-Spindeln lassen wir herstellerunabhängig instand setzen: die 15.000er bis 20.000er Motorspindeln der C-Baureihe, die 25.000er und 42.000er Hochdrehzahl-Optionen und die Kessler-Spindeln der älteren U-Modelle. Hier steht, welche Spindeloption in welchem Modell steckt, woran ein Spindelschaden zu erkennen ist und wie eine Instandsetzung abläuft: am Markt üblich sind 6 bis 10 Werktage nach Befundung. Heidenhain-Steuerung, Achsen und Maschinenwartung sind ein anderes Thema. Schildern Sie uns den Schaden, wir organisieren die Instandsetzung. Die Anfrage ist kostenlos und unverbindlich.
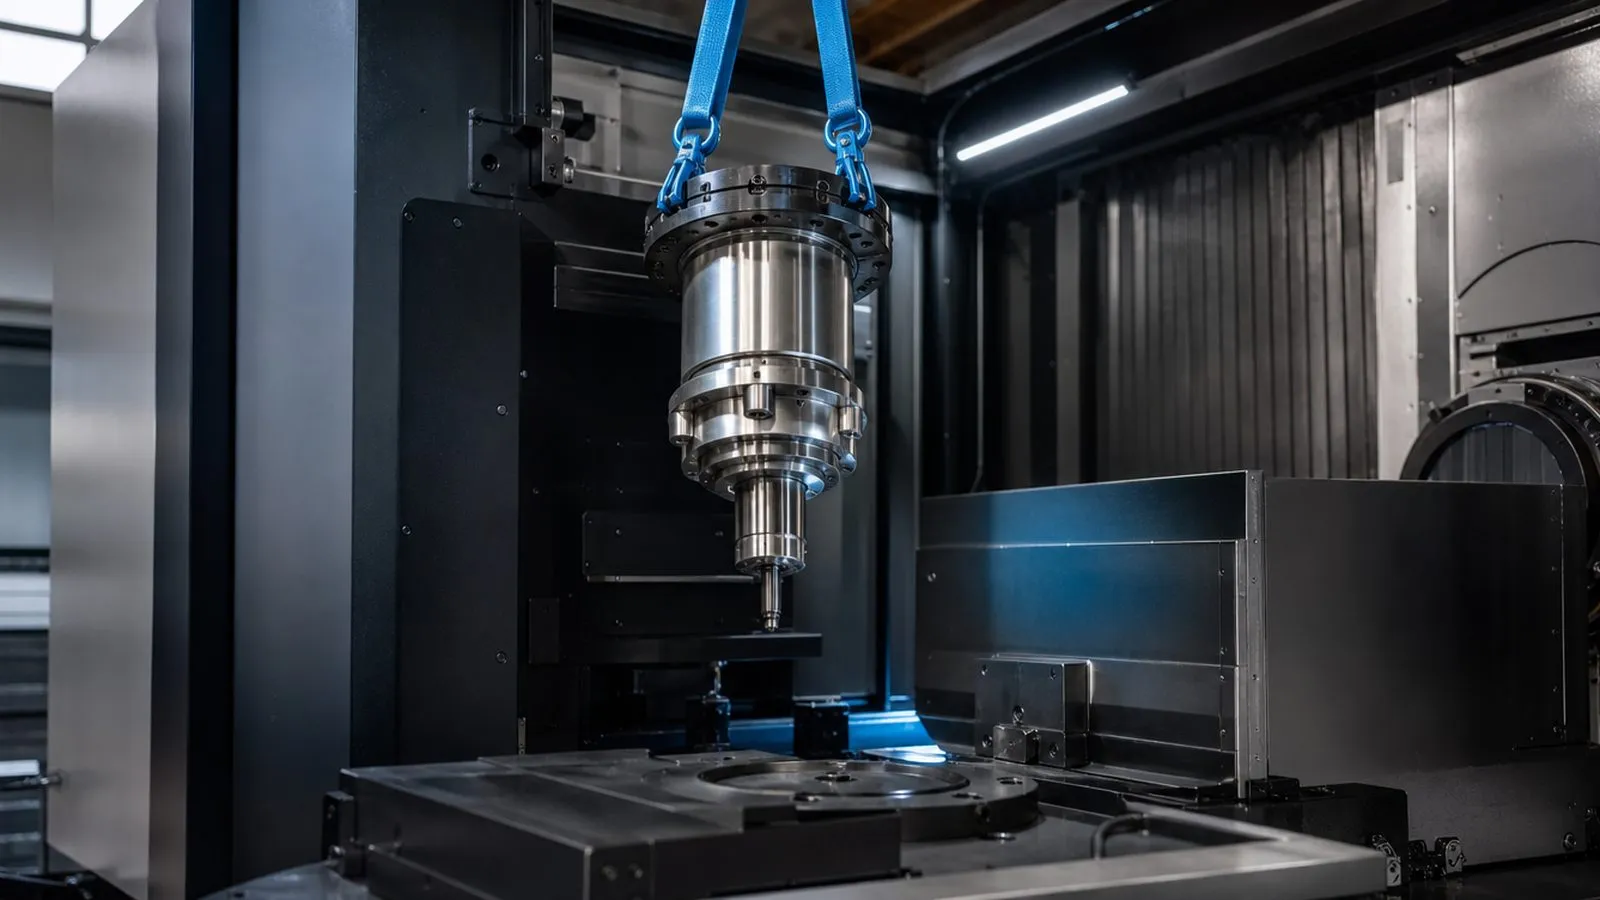
Auf einen Blick
- C 250, C 400, C 650 und die U-Modelle C 22 bis C 62: alle Spindeloptionen von 15.000 bis 42.000 min⁻¹
- Kessler-Motorspindeln DMS 100 aus C 30 U bis C 52 U, auch mit geschlossenem Kühlkreislauf
- Hybridlager und Öl-Luft bei den Hochdrehzahl-Optionen, Fett bei den 18.000er Arbeitsspindeln
- Abgrenzung: welches Symptom zur Spindel gehört und welches zu Heidenhain TNC, Achsen oder Schwenkrundtisch
Welche Spindeln in Hermle-Maschinen arbeiten
Hermle baut seit den 1990er-Jahren fast ausschließlich 5-Achs-Bearbeitungszentren der C-Baureihe, und in jedem sitzt eine vertikale Motorspindel im Y-Schlitten der Portalbauweise. Die Spindeln stammen je nach Baujahr aus der Fertigung von Franz Kessler (DMS 100 in C 30 U bis C 52 U, teils mit geschlossenem Kühlkreislauf nach Hermle-Spezifikation) oder sind als Hermle-Motorspindeln mit eigener Teilenummer ausgeführt. Für Sie zählt: Es sind durchweg Motorspindeln mit integriertem Antrieb, HSK-A63 als Regelaufnahme, SK40 bei den Einstiegsvarianten, HSK-E40 und HSK-T63 bei den Sonderoptionen.
| Modell | Spindeloptionen | Aufnahme |
|---|---|---|
| C 250, C 400 | 15.000 oder 18.000 min⁻¹, 20 kW | SK40 / HSK-A63 |
| C 650 GEN2 | 15.000 (SK40), 16.000 oder 20.000 min⁻¹ (HSK-A63), bis 42 kW | SK40 / HSK-A63 |
| C 22 U, C 32 U, C 42 U | 18.000 Standard, 25.000 und 42.000 min⁻¹ als Option | HSK-A63, HSK-E40 bei 42.000 |
| C 42 U MT, C 52 U MT (Mill-Turn) | 15.000 oder 18.000 min⁻¹ mit Drehfunktion | HSK-T63 |
| C 52 U, C 62 U | 18.000 min⁻¹ Standard, weitere je nach Ausstattung | HSK-A63, HSK-A100 als Option |
| C 20 U, C 30 U, C 40 U (ältere Baureihe) | 16.000 bis 18.000 min⁻¹ je nach Baujahr | SK40 / HSK-A63 |
Die 15.000er bis 18.000er Spindeln sind die Arbeitspferde in Werkzeug- und Formenbau, Medizintechnik und Lohnfertigung, in der Regel fettgeschmiert und auf viele tausend Betriebsstunden ausgelegt. Die 25.000er und 42.000er Optionen für die Feinbearbeitung laufen mit Hybridlagern und je nach Ausführung mit Öl-Luft-Schmierung; sie reagieren empfindlicher auf Schmier- und Kühlfehler und auf unwuchtige Kleinstwerkzeuge. Die Modell-Tabelle weiter unten führt Aufnahme, Drehzahl, Leistung und Reparaturweg je Modell auf.
Typische Spindelschäden in Hermle-Maschinen
Hermle-Maschinen laufen in Betrieben, die Genauigkeit im Mikrometerbereich verkaufen. Deshalb fällt ein Spindelschaden hier früher auf als anderswo: nicht als Ausfall, sondern als Verlust an Oberfläche und Maßhaltigkeit. Der häufigste Befund ist beginnender Lagerverschleiß am vorderen Lagersatz nach vielen tausend Betriebsstunden: erst feines Pfeifen bei hoher Drehzahl, dann Rundlaufwerte am Prüfdorn über der Abnahmegrenze, dann Wärme. Bei den 42.000er HSK-E40-Spindeln kommen Schäden durch unwuchtige oder schlecht gespannte Kleinstwerkzeuge dazu, die Lager binnen Wochen schädigen können.
Zweiter Schwerpunkt ist der Werkzeugspanner. Hermle-Maschinen mit Pick-up-Magazin und Zusatzmagazinen wechseln häufig, und HSK-A63-Spannsätze verlieren mit der Zahl der Wechsel Einzugskraft: Tellerfedern ermüden, Spannzangensegmente brechen. Symptome sind Rattermarken beim Schruppen, Werkzeuge mit Anlaufspuren am Kegel und die Meldung „Werkzeug nicht gespannt“ in der TNC. Drittens Kühlkreislauf und Sensorik: Bei den geschlossenen Kühlkreisläufen der Kessler-Ausführungen führt ein verschlammter Kühler zu schleichender Übertemperatur; Kühlmittel in der Spindel durch verschlissene Dichtungen oder eine undichte Drehdurchführung zieht Stator und Drehgeber in Mitleidenschaft. Kollisionen an 5-Achs-Maschinen treffen meist Konus, vorderes Lager und Welle gleichzeitig; hier zeigt erst die Demontage, ob Reparatur oder Tausch sinnvoll ist. Vertiefung: Motorspindel reparieren und Werkzeugspanner reparieren.
Spindel defekt oder Steuerung? So grenzen Sie bei Hermle ein
Hermle-Maschinen laufen mit Heidenhain TNC 640 oder TNC7, ältere mit iTNC 530, einige mit Siemens 840D sl. Die Steuerung meldet Spindelprobleme als Antriebs- oder PLC-Fehler: Übertemperatur Spindel, Drehzahl nicht erreicht, Geberfehler, Überstrom, Werkzeug nicht gespannt. Die Meldung sagt, wo der Antrieb ein Problem sieht, nicht, wo es sitzt. Übertemperatur nach kurzer Laufzeit deutet auf Kühlkreislauf oder Fühler, Übertemperatur nur unter Last auf Lagerreibung, ein Geberfehler nach Kollision auf mechanische Beschädigung des Sensorrings.
Vor dem Ausbau lohnen vier Prüfungen: Spindel freischalten und von Hand drehen (Rastung und Rauigkeit sprechen für Lager), Rundlauf am Prüfdorn messen und mit dem Abnahmewert aus der Maschinendokumentation vergleichen, Einzugskraft mit Messgerät prüfen, Durchfluss des Spindelkühlers kontrollieren. Bleibt ein Alarm bei sauber laufender Spindel bestehen, sind Verstärker, Kabel oder Parameter dran; das ist Sache des Hermle-Service oder eines Steuerungsdienstleisters und hat mit der Spindelinstandsetzung nichts zu tun. Die Tabelle „Spindel oder etwas anderes?“ weiter unten fasst die Zuordnung zusammen.
Reparatur, Tauschspindel oder Neuspindel bei Hermle
Reparatur ist der Regelfall, wenn Welle, Lagersitze und Gehäuse maßhaltig sind. Dann bleibt der Aufwand typischerweise weit unter einer Neuspindel, auch wenn Stator oder Sensorik mitgetauscht werden. Für die Kessler-Ausführungen der U-Modelle sind Tauschspindeln am Markt verfügbar, für die Hermle-eigenen Spindeln über den Hersteller; das ist der Weg, wenn die Maschine keine 6 bis 10 Werktage stehen darf, die Altspindel geht dabei üblicherweise als Rückgabe in die Aufarbeitung. Eine Neuspindel bleibt für Kollisionsschäden, bei denen Welle oder Gehäuse unbrauchbar sind. Orientierung aus Branchenerfahrung, keine Preisliste. Lassen Sie sich vor Arbeitsbeginn einen Kostenvoranschlag geben.
Der Ablauf: Eingangsmessung von Rundlauf, Planlauf, Axial- und Radialspiel, Isolationsmessung, Sensorprüfung, dann vollständige Demontage und Befundbericht mit Kostenvoranschlag. Nach Ihrer Freigabe folgen Lagersatz in P4 oder P2 nach ISO 492 (Hybridlager bei den Hochdrehzahl-Optionen), Dichtungen, Spannsatz, Drehdurchführung und Sensorik nach Befund, dynamisches Wuchten der Rotorbaugruppe nach ISO 21940-11 und ein Probelauf bis Nenndrehzahl mit Temperatur- und Schwingungsverlauf. Bestehen Sie auf einem Abnahmeprotokoll mit allen Messwerten; die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Am Markt üblich sind 6 bis 10 Werktage nach Befundung, Express bieten viele Betriebe gegen Aufpreis an, ebenso Tauschspindeln.
Ersatzteile und Lagerung: Hybridlager, Fett oder Öl-Luft
Hermle-Spindeln sind klassisch gelagert: vorn ein Satz Schrägkugellager in Tandem- oder Triplex-Anordnung, hinten ein schwimmendes Loslager, Vorspannung über Distanzringe oder Federpaket. Bei 15.000 bis 18.000 min⁻¹ sind Stahl- oder Hybridlager mit Lebensdauer-Fettschmierung üblich: Das Fett wird nur bei der Überholung erneuert, deshalb entscheidet dort die Sauberkeit der Montage über die nächsten Betriebsstunden. Bei 25.000 min⁻¹ und darüber sind Hybridlager mit Keramikkugeln Standard, je nach Ausführung mit Öl-Luft-Versorgung aus der Maschine; hier gehören Düsen und Zuleitungen mit in die Prüfung, sonst wiederholt sich der Schaden nach dem Wiedereinbau.
Die Ersatzteilversorgung ist gut. Für die Kessler-basierten Spindeln der U-Modelle liefern Kessler und die Lagerhersteller alle Verschleißteile, für Hermle-eigene Spindeln sind Lager in der Hermle-Spezifikation bei den Lagerherstellern verfügbar, Spannsätze und Geberringe laufen über den Komponentenhersteller oder als Originalteil über Hermle. Lassen Sie sich im Angebot ausweisen, welcher Weg gewählt wird, das erklärt Preis- und Terminunterschiede zwischen zwei Anbietern. Mehr zur Bauart: Frässpindel reparieren.
Sie suchen Hermle-Service für die ganze Maschine?
Dann gleich die klare Abgrenzung: Hier geht es um die Spindel, nicht um die ganze Maschine. Heidenhain-Steuerung, Achsantriebe, Schwenkrundtisch, Werkzeugmagazin, Palettenwechsler und planmäßige Wartung gehören zum Hermle-Service oder zu einem allgemeinen Maschinenservice. Um die Spindel kümmern wir uns herstellerunabhängig: Wir nehmen Ihren Fall auf, ordnen das Schadensbild ein und organisieren die Spindelreparatur im passenden Fachbetrieb. Befundungsumfang, Messgrößen und Kostenrahmen liegen dabei offen, unabhängig von Wartungsverträgen. Wir sind kein autorisierter Servicepartner von Hermle und haben keine Herstellerfreigabe.
Wenn Sie nur den Verdacht haben, dass es die Spindel ist: Schicken Sie Alarmtext, Typenschild-Foto und eine kurze Beschreibung (Geräusch, Temperatur, seit wann, welche Bearbeitung). Sie bekommen eine erste Einschätzung, ob sich der Ausbau lohnt oder ob Sie besser den Maschinenservice rufen. Anfrage und Ersteinschätzung sind kostenlos und unverbindlich. Kostenlose Ersteinschätzung anfragen
Spindel ausbauen und einschicken: was der Instandhalter vorbereitet
-
Fehlermeldungen sichern, Typenschild fotografieren
vor dem AusbauMeldungen der TNC mit Uhrzeit notieren, Typenschild der Spindel (Hermle-Teilenummer oder Kessler-Identnummer), Betriebsstunden der Spindel aus der Steuerung sichern. Maschine spannungsfrei schalten.
-
Werkzeug entnehmen, Magazin in Grundstellung
WerkzeugwechslerWerkzeug aus der Spindel nehmen, Pick-up-Magazin und Zusatzmagazin in Grundstellung fahren und sperren. Konus mit Schutzkegel verschließen, damit beim Ausbau nichts in die Aufnahme fällt.
-
Kühlkreislauf und Kühlmittel trennen
KühlkreislaufSpindelkühlung absperren und entleeren (bei geschlossenem Kühlkreislauf das Medium auffangen), innere Kühlmittelzufuhr und Sperrluft drucklos machen und abstecken. Alle Anschlüsse verschließen.
-
Kabel und Sensorik kennzeichnen
KennzeichnungLeistungs- und Geberstecker nummerieren und fotografieren, Steckverbinder nicht an den Leitungen ziehen, offene Stecker mit Kappen schützen. Temperaturfühler und Drehgeber gehören zur Spindel und werden mitgeprüft.
-
Spindel aus dem Y-Schlitten ausbauen
HebezeugHebezeug ansetzen, die Spindel wiegt je nach Ausführung deutlich über 50 kg. Zentrierbund und Passflächen schützen, Flanschschrauben und Distanzelemente beschriftet aufbewahren.
-
Verpacken, Versand, danach Referenzfahrt
KurierKonus verschlossen, Metallflächen konserviert, Spindel im Schaumbett oder Koffer. Abholung per Spedition oder Kurier ist branchenüblich, den Versandweg gibt der beauftragte Betrieb vor. Nach der Rückkehr: Einbau, Referenzfahrt, Warmlaufprogramm der TNC und erste Rundlaufmessung am Prüfdorn im Anlaufprotokoll festhalten.
Welche Spindel in welchem Hermle-Bearbeitungszentrum arbeitet
Zuordnung aus Hermle-Datenblättern und Tauschspindellisten unabhängiger Anbieter. Hermle bietet je Modell mehrere Spindeloptionen; welche verbaut ist, steht auf dem Typenschild der Spindel und im Maschinenauftrag.
| Maschinenmodell | Verbaute Spindel (Hersteller/Baureihe) | Aufnahme | Max. Drehzahl | Schmierung | Reparaturweg |
|---|---|---|---|---|---|
| C 250 | Hermle-Motorspindel, 20 kW | SK40 / HSK-A63 | 15.000 min⁻¹, Option 18.000 | je nach Ausführung | Reparatur |
| C 400 | Hermle-Motorspindel | SK40 / HSK-A63 | 15.000 oder 18.000 min⁻¹ | je nach Ausführung | Reparatur |
| C 650 GEN2 | Hermle-Motorspindel, drei Optionen (20 kW / 173 Nm oder 42 kW / 148 Nm) | SK40 (15.000), HSK-A63 (16.000 und 20.000) | 15.000 / 16.000 / 20.000 min⁻¹ | je nach Ausführung | Reparatur |
| C 42 U | Hermle-Motorspindel, Optionen bis 42.000 min⁻¹ | HSK-A63, HSK-E40 bei 42.000 | 18.000 Standard, 25.000 (31 kW / 98 Nm) und 42.000 min⁻¹ (35 kW / 17,5 Nm) als Option | Öl-Luft bei den Hochdrehzahl-Optionen (je nach Ausführung) | Reparatur, Hybridlager |
| C 42 U MT (Mill-Turn) | Hermle-Motorspindel mit Drehfunktion | HSK-T63 | 15.000 (31 kW / 194 Nm) oder 18.000 min⁻¹ (42 kW / 148 Nm) | je nach Ausführung | Reparatur, Spannsatz für HSK-T prüfen |
| C 52 U | Kessler DMS 100.46.4 FDS, geschlossener Kühlkreislauf nach Hermle-Spezifikation | HSK-A63 | 18.000 min⁻¹ | Fett (je nach Ausführung) | Reparatur, Tauschspindel je nach Verfügbarkeit |
| C 22 U / C 32 U | Hermle-Motorspindel | HSK-A63, HSK-E40 als Option | 18.000 Standard, 25.000 und 42.000 min⁻¹ als Option je nach Modell | je nach Ausführung | Reparatur |
| C 62 U | Hermle-Motorspindel | SK40 / HSK-A63, HSK-A100 als Option | je nach Ausstattung | je nach Ausführung | Reparatur |
| C 20 U / C 30 U / C 40 U (ältere Baureihe) | Kessler DMS 100 (SK40- und HSK-Ausführung) | SK40 / HSK-A63 | 16.000 bis 18.000 min⁻¹ je nach Baujahr | Fett | Reparatur, Ersatzteile über Kessler-Baureihe |
Drehzahlen, Leistungen und Aufnahmen aus den technischen Daten von Hermle (C 42, C 650 GEN2, C 250) sowie Tauschspindellisten 2024/2025. Angaben zur Schmierung nur dort, wo sie belegt sind.
Spindel oder etwas anderes? Symptome an Hermle-Maschinen einordnen
Die Heidenhain TNC meldet Spindelprobleme als Antriebs- oder PLC-Fehler. Die Tabelle zeigt, wann die Ursache eher in der Spindel sitzt und wann eher in Steuerung, Antrieb oder Maschinenmechanik.
| Symptom | Eher Spindel | Eher Steuerung/Antrieb/Mechanik |
|---|---|---|
| Übertemperatur Spindel nach kurzer Laufzeit | Temperaturfühler, verschlammter Kühlkreislauf der Spindel, Statorwicklung | Kühlaggregat, Durchflusswächter, Umgebungstemperatur, Überwachungsparameter |
| Übertemperatur nur unter Last, Spindel läuft leer unauffällig | Lagerreibung durch beginnenden Lagerschaden oder falsche Vorspannung | Zerspanungsparameter, Werkzeug, Kühlschmierstoff |
| Drehzahl nicht erreicht, Drehzahlabweichung, Überstrom | Rotor streift, Lager schwergängig, Wicklungsschluss | Antriebsverstärker, Leistungskabel, Zwischenkreis |
| Geberfehler nach Kollision | Sensorring oder Drehgeber in der Spindel mechanisch beschädigt | Geberkabel, Steckverbinder, Schirmung |
| Werkzeug nicht gespannt, Wechsel bricht ab | Spannsatz, Tellerfedern, Einzugskraft unter Sollwert, Spannzangensegmente | Löseeinheit, Druckversorgung, Sensorik für den Spannzustand, Pick-up-Magazin |
| Oberfläche schlechter, Rundlauf am Prüfdorn über Abnahmewert, Rattermarken | Lagerspiel, Konusschaden, Unwucht der Rotorbaugruppe | Werkzeugaufnahme, Werkzeug, Achslager, Schwenkrundtisch |
| Kühlmittel an der Spindelnase oder in der Spindel | Dichtungen, Drehdurchführung der inneren Kühlmittelzufuhr, Sperrluft | Kühlmittelanlage, Druck, Schläuche |
| Achsfehler, Positionierabweichung am Schwenkrundtisch | selten | Achsantrieb, Messsystem, Rundtisch: Hermle-Service oder Maschinenservice |
Hier geht es um die Spindel als Baugruppe. Für TNC, Verstärker, Achsen und Rundtisch sind der Hermle-Service oder ein allgemeiner Maschinenservice zuständig. Alarmtext und Typenschild-Foto reichen für eine erste Einordnung.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Spindel wird warm, TNC meldet Übertemperatur | Kühlkreislauf verschlammt, Lagerreibung, Statorschaden | Stoppen, Kühler und Durchfluss prüfen, bei erneutem Alarm Spindel zur Befundung | Sofort stoppen |
| Feines Pfeifen bei hoher Drehzahl, Oberfläche verliert Glanz | Beginnender Lagerschaden am vorderen Lagersatz | Rundlauf am Prüfdorn messen, Drehzahl reduzieren, Instandsetzung einplanen | Zeitnah prüfen |
| Werkzeuge mit Anlaufspuren am Kegel, Rattermarken beim Schruppen | Einzugskraft des Spanners unter Sollwert | Einzugskraft messen, Spannsatz bei der Überholung erneuern | Zeitnah prüfen |
| Nach Kollision unauffällig, aber Rundlauf leicht schlechter als vorher | Konus oder vorderes Lager angeschlagen | Werte dokumentieren, in kurzen Abständen nachmessen, bei Verschlechterung Befundung | Beobachten |
-
Spindel wird warm, TNC meldet Übertemperatur
Sofort stoppenUrsache: Kühlkreislauf verschlammt, Lagerreibung, Statorschaden
Maßnahme: Stoppen, Kühler und Durchfluss prüfen, bei erneutem Alarm Spindel zur Befundung
-
Feines Pfeifen bei hoher Drehzahl, Oberfläche verliert Glanz
Zeitnah prüfenUrsache: Beginnender Lagerschaden am vorderen Lagersatz
Maßnahme: Rundlauf am Prüfdorn messen, Drehzahl reduzieren, Instandsetzung einplanen
-
Werkzeuge mit Anlaufspuren am Kegel, Rattermarken beim Schruppen
Zeitnah prüfenUrsache: Einzugskraft des Spanners unter Sollwert
Maßnahme: Einzugskraft messen, Spannsatz bei der Überholung erneuern
-
Nach Kollision unauffällig, aber Rundlauf leicht schlechter als vorher
BeobachtenUrsache: Konus oder vorderes Lager angeschlagen
Maßnahme: Werte dokumentieren, in kurzen Abständen nachmessen, bei Verschlechterung Befundung
Bilder zur Instandsetzung


Spindel in Ihrer Maschine defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Muss die Spindel meiner Hermle-Maschine zum Hermle-Service?
Welche Spindel steckt in meiner Hermle C?
Lässt sich auch die 42.000er Spindel mit HSK-E40 instand setzen?
Was kostet die Reparatur einer Hermle-Spindel?
Wie lange dauert die Reparatur?
Die TNC meldet einen Spindelfehler. Hilft das hier weiter?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.