Spindeltypen
Hauptspindel reparieren: Instandsetzung für Bearbeitungszentren, Bohrwerke und Bohrmaschinen
Hauptspindel defekt? Instandsetzung von Hauptspindeln aus Bearbeitungszentren und Bohrwerken: Lager, Aufnahme, Axialspiel, Getriebe und Kostenrahmen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Hauptspindeln aus Bearbeitungszentren, Bohrwerken und Bohrmaschinen lassen wir befunden, neu lagern, wuchten und mit Abnahmeprotokoll zurückschicken, am Markt in 6 bis 10 Werktagen nach Befundung. Hier steht, welche Bauarten es gibt, warum beim Bohren die Axiallagerung im Mittelpunkt steht und welche Werte bei Eingang und Abnahme gemessen gehören. Schildern Sie uns Ihr Schadensbild, wir kümmern uns um die Instandsetzung. Die Anfrage kostet nichts.

Auf einen Blick
- Riemen-, Getriebe- und Motorspindeln sowie Bohrgetriebe
- Axialspiel und Einzugskraft werden gemessen und protokolliert
- HSK und Steilkegel werden vermessen und bei Bedarf nachgearbeitet
- Herstellerunabhängig erklärt, mit Kostenrahmen am Markt
Was ist die Hauptspindel und welche Bauarten gibt es?
Die Hauptspindel ist die primäre Arbeitsspindel einer Werkzeugmaschine: Sie trägt das Werkzeug, spannt es über den Werkzeugspanner und überträgt Drehzahl und Drehmoment auf den Schnitt. In Bearbeitungszentren bohrt, fräst und schneidet dieselbe Spindel auch Gewinde, in Bohrwerken und Bohrmaschinen ist sie auf Bohren und Reiben ausgelegt.
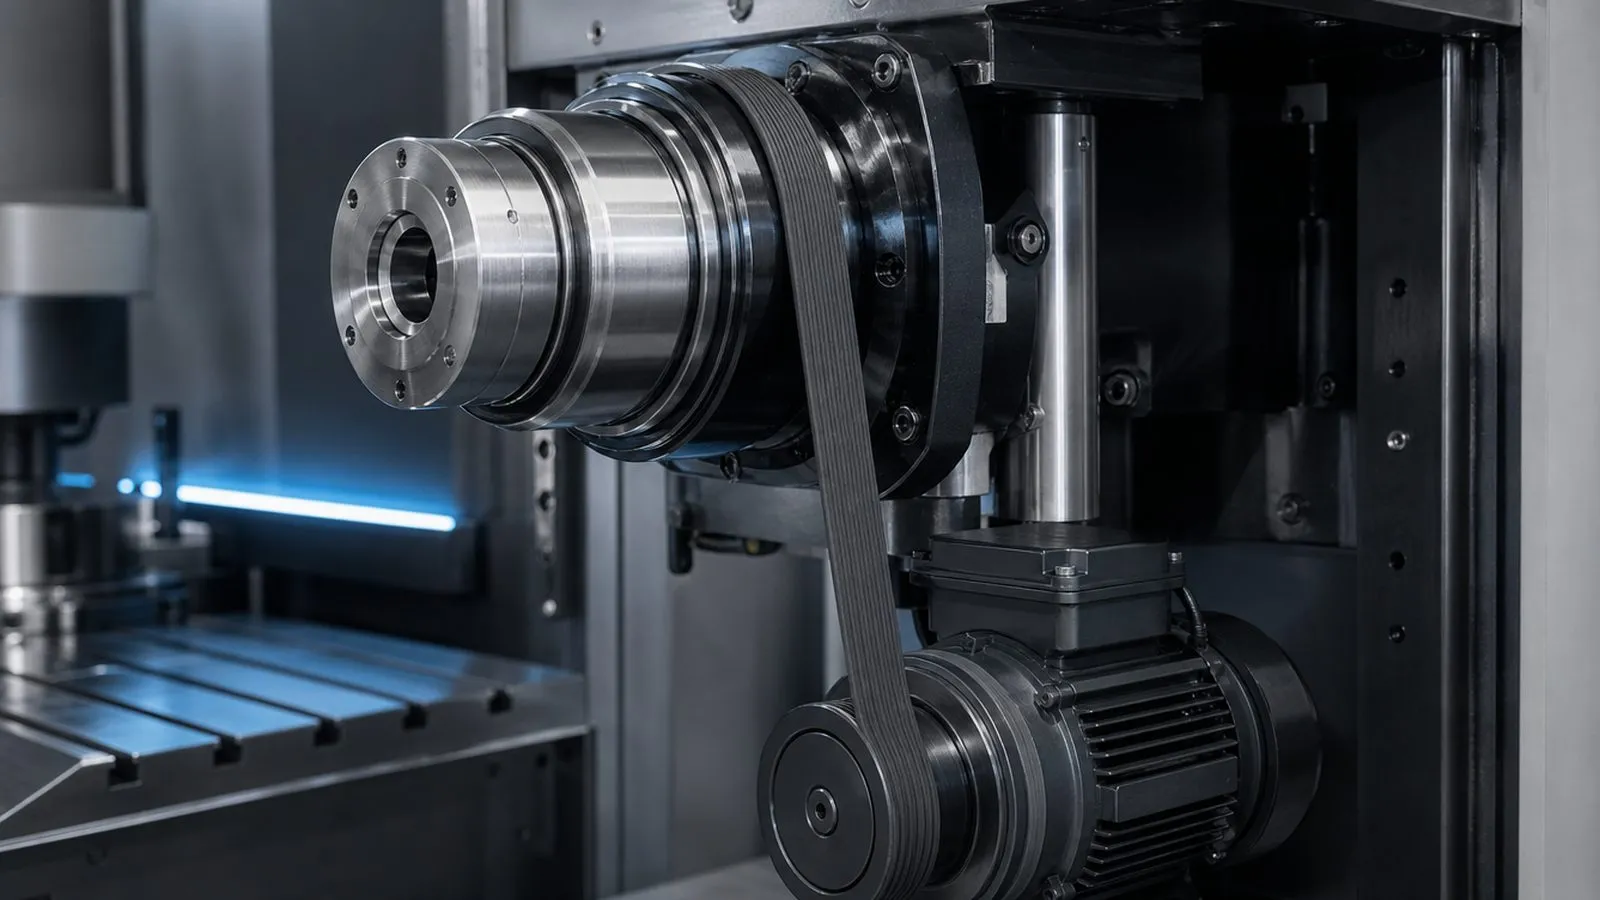
Vier Bauarten dominieren. Riemengetriebene Hauptspindeln sind der Klassiker in vertikalen Bearbeitungszentren mit SK40, günstig in der Instandsetzung, aber mit radialer Vorbelastung der vorderen Lagerstelle durch den Riemenzug. Getriebespindeln liefern über eine Schaltstufe hohes Drehmoment bei niedriger Drehzahl und stecken in schweren Fräs- und Bohrwerken. Motorspindeln haben den Antrieb im Gehäuse und decken den oberen Drehzahlbereich ab, Bohrgetriebe und Vielspindelköpfe verteilen ein Moment auf mehrere Abtriebe.
Für die Spindelreparatur ist die Bauart die erste Weiche: Eine Riemenspindel wird rein mechanisch befundet, eine Motorspindel zusätzlich elektrisch, eine Getriebespindel bringt Verzahnung, Schaltmuffe und Getriebelagerung mit. Gemeinsam ist allen die häufigste Schadensursache: die Lagerung.
Werkzeugaufnahmen an Hauptspindeln
Verbaut sind überwiegend Steilkegel SK40 und SK50 nach DIN ISO 7388-1, die Pendants BT40 und BT50, HSK-A63 und HSK-A100 nach DIN 69893 sowie Capto in Dreh-Fräs-Zentren. Die Aufnahme bestimmt Einzugskraft, Drehzahlgrenze und die Messpunkte bei der Abnahme. Details dazu auf der Seite Frässpindel.
Hauptspindel reparieren: Umfang der Instandsetzung
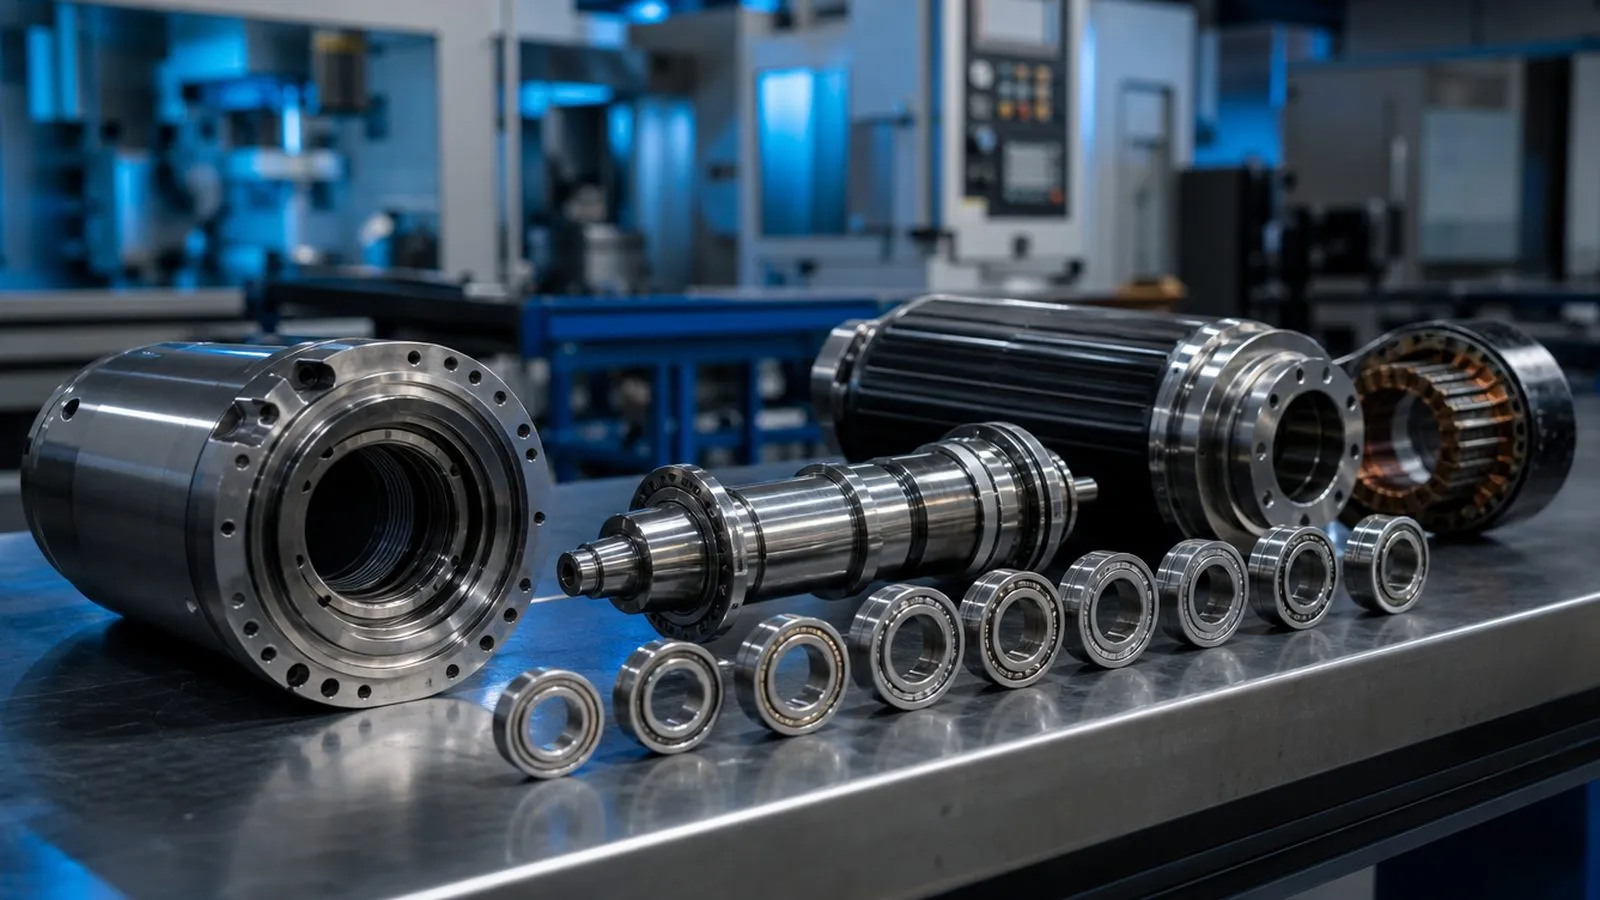
Der Standardumfang: Neulagerung, alle Dichtungen neu, Werkzeugspanner überholt, Axialspiel und Vorspannung eingestellt, Wuchten, Probelauf, Abnahmeprotokoll. Was darüber hinaus anfällt, ergibt die Befundung im Fachbetrieb, der Kostenvoranschlag gehört davor.
Alle Lager kommen neu, in Genauigkeitsklasse P4 oder P2 nach ISO 492 und in der vom Hersteller vorgesehenen Anordnung: Schrägkugellager mit Druckwinkel 15 Grad, wo Drehzahl zählt, 25 Grad, wo Axialsteifigkeit gefragt ist, dazu Zylinderrollenlager für hohe Radiallast an Getriebe- und Bohrwerksspindeln (Spindellager-Reparatur). Eingelaufene Lagersitze lassen sich in Grenzen aufarbeiten.
Der Werkzeugspanner wird auf Einzugskraft gemessen, Tellerfederpaket, Greifer und Zugstange bei Verschleiß ersetzt. Konus und Plananlage werden auf Rundlauf und Kollisionsspuren geprüft und leicht beschädigte Flächen nachgearbeitet. Bei Getriebespindeln kommen Verzahnung, Schaltmuffe und Getriebelagerung hinzu, bei Motorspindeln Isolations- und Phasenwiderstandsmessung. Abschließend dynamisches Wuchten auf G2,5 nach ISO 21940-11 (Spindelwuchten) und ein Probelauf mit Temperaturkurve.
Typische Schäden an Hauptspindeln
Bohren belastet die Spindel anders als Fräsen: Die Schnittkraft wirkt vor allem axial, beim Anschnitt und beim Durchbruch kommen Stöße dazu. Deshalb steht bei Haupt- und Bohrspindeln die Axiallagerung im Mittelpunkt.
| Schadensbild | Ursache | Was Sie merken | Umfang der Instandsetzung |
|---|---|---|---|
| Lagerschaden vorn | Betriebsstunden, Späne und Kühlmittel im Dichtspalt | Geräusch, Wärme, steigender Rundlauf | Neulagerung, Dichtsystem, Wuchten |
| Axialspiel gewachsen | Vorspannung gesetzt, Axialstoß nach Bohrerbruch | Bohrtiefen streuen, Gewinde ungenau | Neulagerung, Vorspannung neu einstellen |
| Werkzeugspanner nachlassend | Tellerfedern gesetzt, Greifer verschlissen | Wechselfehler, Werkzeug wandert | Spannsatz und Federpaket neu |
| Kollisionsschaden an der Spindelnase | Crash mit Werkzeug oder Aufspannung | Rundlauf sprunghaft schlechter | Konus nacharbeiten, Neulagerung |
| Getriebeschaden bei Getriebespindeln | Verzahnung, Schaltmuffe, Getriebelagerung | Heulen, Rasseln, Schaltprobleme | Zahnräder und Getriebelager erneuern |
Dazu kommt Kühlmittel in der Lagerkammer, wenn Drehdurchführung oder Dichtsystem undicht werden. Nach einem Bohrerbruch läuft die Spindel meist weiter, die Axiallagerung hat den Stoß aber aufgenommen: Rundlauf und Axialspiel messen und mit dem letzten Abnahmeprotokoll vergleichen (Ratgeber Lagerschaden).
Bohrspindel, Feinbohrspindel und Bohrgetriebe
Bohrspindel bezeichnet entweder die Hauptspindel im Kontext der Bohrbearbeitung oder eine eigene Baueinheit in Bohrmaschinen, Bohrwerken und Mehrspindelköpfen. Alle Varianten werden herstellerunabhängig instand gesetzt, die Prüfschritte unterscheiden sich.
Bohrspindel in Bohrmaschinen und Bohrwerken
In Säulen- und Radialbohrmaschinen sitzt die Bohrspindel in einer Pinole und fährt axial aus. Zur Befundung kommen Pinolenführung, Rückholfeder und Axiallagerung hinzu. Bei Horizontal-Bohrwerken ist die ausfahrbare Bohrspindel das kritische Bauteil: Ihre Führung bestimmt, wie die Genauigkeit mit der Auskraglänge abfällt.
Feinbohrspindel
Feinbohrspindeln erzeugen Maßbohrungen im engen Toleranzfeld, oft als eigene Einheit auf der Hauptspindel. Rundlauf und Axialspiel zählen doppelt, Lagerklasse P2 nach ISO 492 ist üblich, die Vorspannung muss auf den Punkt sitzen: zu locker kostet Steifigkeit, zu straff Lagerlebensdauer.
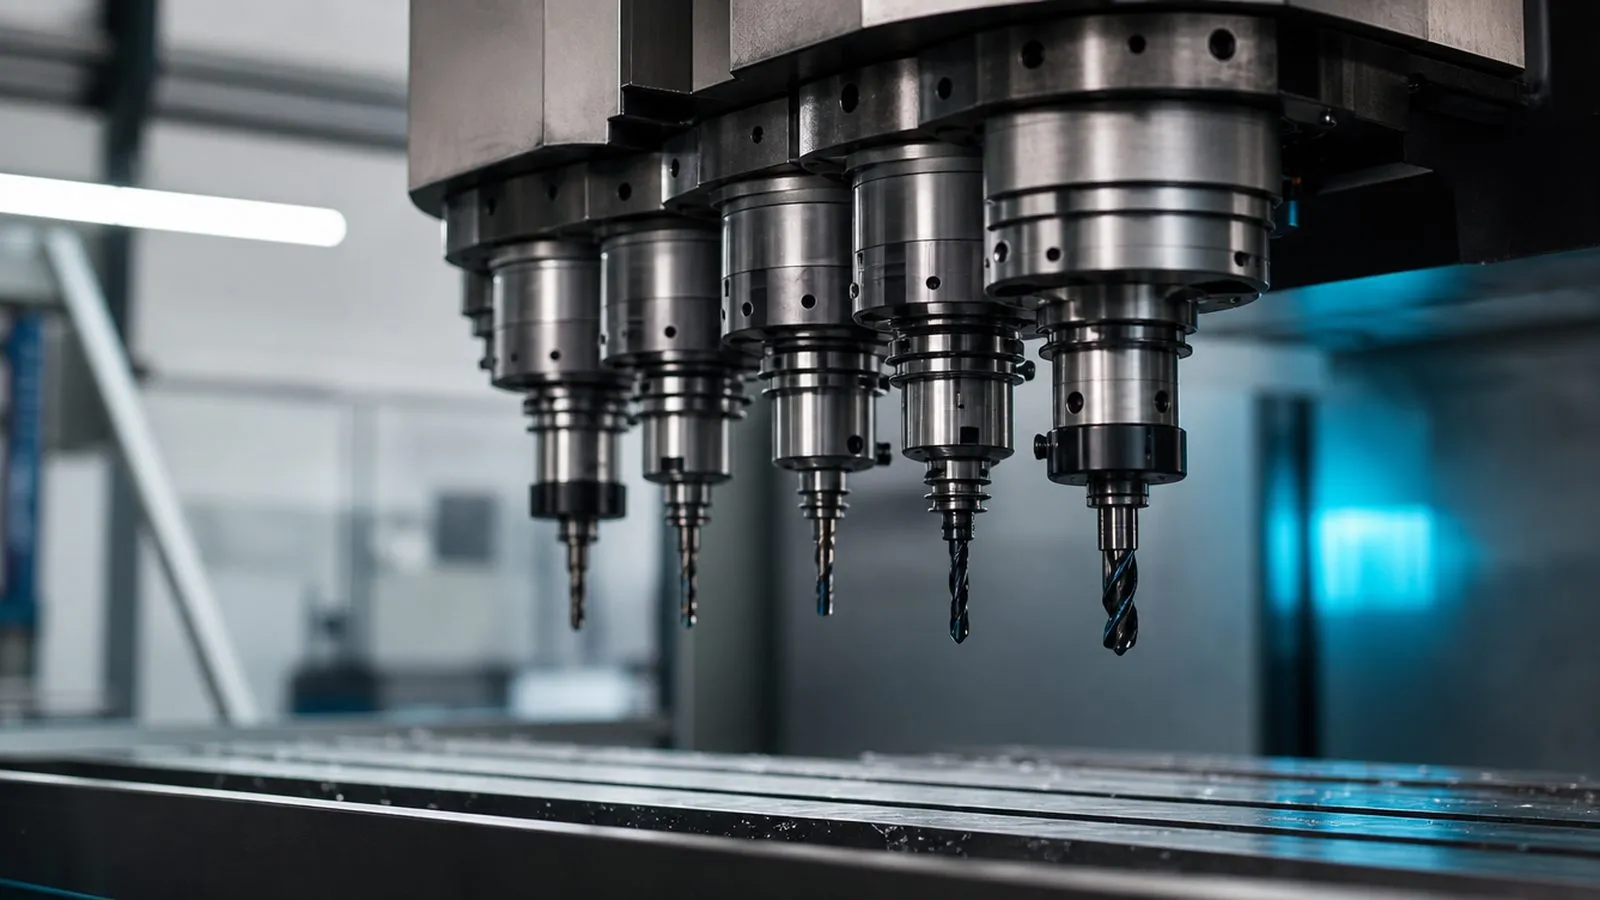
Bohrgetriebe und Vielspindelköpfe
Bohrgetriebe verteilen ein Antriebsmoment über Stirnräder auf mehrere Abtriebe. Typische Befunde: ausgeschlagene Abtriebslager, Verschleiß an der Verzahnung, undichte Wellendichtringe. Jeder Abtrieb wird einzeln auf Rundlauf und Spiel geprüft, danach der Kopf komplett neu gelagert und abgedichtet. Ein einzelner defekter Abtrieb macht meist die Überholung des ganzen Kopfes sinnvoll: Alle Abtriebe haben dieselben Betriebsstunden.
Hauptspindel neu lagern, instandsetzen oder tauschen?
Neu lagern ist der Regelfall: Solange Gehäuse, Welle und Lagersitze in Ordnung sind, ist die Instandsetzung wirtschaftlich klar im Vorteil. Sie kostet am Markt in der Regel einen Bruchteil des Neuspindelpreises, eine Generalüberholung liegt typischerweise bei 30 bis 60 Prozent einer Neuspindel. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen.
Gegen die Instandsetzung sprechen ein verzogenes Gehäuse nach schwerer Kollision, ein Wellensitz ohne Aufarbeitungsreserve oder fehlende Ersatzteile bei alten Baureihen. Dann ist ein Spindelaustausch der schnellere Weg. Bei Getriebespindeln kommt die Ersatzteillage der Verzahnung dazu: Fehlt ein Zahnradsatz, verschiebt sich die Laufzeit deutlich. Verlangen Sie im Befundbericht beide Wege mit Aufwand und Termin. Darf die Maschine keinen Tag stehen, ist die Kombination bewährt: Tauschspindel einbauen, eigene Spindel instandsetzen und als Reserve einlagern. Was für die Entscheidung sonst zählt, steht im Ratgeber Reparatur oder Austausch.
Ausbau, Einbau und Anfrage
Den Ausbau übernimmt Ihre Instandhaltung oder der Maschinenservice, die Befundung beginnt bei Eingang der ausgebauten Spindel. Bewährt: vor dem Ausbau Rundlauf und Einzugskraft in der Maschine messen und notieren, sie sind der spätere Vergleich zum Abnahmeprotokoll. Passscheiben, Zwischenringe und Einbaulage fotografieren, das spart beim Einbau Stunden.
Nach dem Einbau gehören Rundlauf am Konus, Planlauf, Einzugskraft und ein Warmlauf mit Temperaturbeobachtung dazu, bei Getriebespindeln der Schaltvorgang, bei Motorspindeln der Geberabgleich. Ein Probeteil mit bekannten Toleranzen zeigt, ob Maschine und Spindel wieder zusammenpassen.
Wir lassen Hauptspindeln herstellerunabhängig instand setzen, aus Maschinen von DMG Mori, Hermle, Chiron und Mazak mit Spindeln von Kessler, Weiss oder Fischer, ebenso aus älteren Bohrwerken und Sondermaschinen.
Schildern Sie Ihren Fall mit Maschine, Spindeltyp, Aufnahme und Symptom. Sie bekommen eine technische Einordnung dazu, ob Lagerung, Axialspiel, Werkzeugspanner oder Getriebe die Ursache ist und welcher Weg dazu passt. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer Hauptspindel ab
-
Eingangsprüfung
üblich: 1 WerktagRundlauf am Konus, Planlauf, Axialspiel, Einzugskraft, bei Motorspindeln Isolationsmessung. Die Werte sind Ihr späterer Vergleichsmaßstab.
-
Demontage, Befundung, Kostenvoranschlag
üblich: 2 bis 3 WerktageZerlegung im Fachbetrieb, Bewertung von Lagern, Sitzen, Welle, Konus, Werkzeugspanner und Verzahnung. Teile erst nach Ihrer Freigabe.
-
Instandsetzung
am Markt 6 bis 10 WerktageNeulagerung in P4 oder P2, Vorspannung und Axialspiel nach Vorgabe, Dichtungen neu, Werkzeugspanner überholt, Konus nachgearbeitet.
-
Wuchten und Probelauf
vor der AbnahmeDynamisches Wuchten auf G2,5 nach ISO 21940-11, Probelauf mit Temperaturkurve.
-
Abnahme und Versand
Express gegen Aufpreis üblichRundlauf, Planlauf, Axialspiel, Einzugskraft und Schwingung gehören ins Protokoll, danach Versand in Transportsicherung.
Hauptspindel-Bauarten: Drehzahl, Drehmoment, Lagerung
Die Bauart bestimmt Lagersatz, Prüfschritte und Reparaturaufwand.
| Bauart | Drehzahl | Drehmoment | Lagerung | Typischer Einsatz |
|---|---|---|---|---|
| Riemengetriebene Hauptspindel | 6.000 bis 12.000 min⁻¹ | 50 bis 150 Nm | Schrägkugellager, O- oder Tandem-Anordnung | Vertikale BAZ mit SK40, Universalfräsmaschinen |
| Getriebespindel, 2 oder 3 Stufen | 3.000 bis 6.000 min⁻¹ | 300 bis 1.200 Nm | Schrägkugel- und Zylinderrollenlager | Schwere Zerspanung, SK50, HSK-A100 |
| Motorspindel | 10.000 bis 24.000 min⁻¹ | 50 bis 300 Nm | Schrägkugel- oder Hybridlager, Öl-Luft | Moderne BAZ mit HSK-A63 |
| Bohrwerksspindel mit Pinole | 1.500 bis 3.000 min⁻¹ | 500 bis 2.000 Nm | Zylinderrollen- und Axiallager | Horizontal-Bohrwerke, ausfahrbare Spindel |
| Bohrgetriebe und Vielspindelkopf | 500 bis 4.000 min⁻¹ | 5 bis 40 Nm je Abtrieb | Schrägkugel- und Zylinderrollenlager | Transferstraßen, Sondermaschinen |
Richtwerte aus gängigen Baureihen. Maßgeblich sind Typenschild und Datenblatt Ihrer Maschine.
Was bei Eingang und Abnahme gemessen wird
Diese Werte stehen im Abnahmeprotokoll und sind Ihr späterer Vergleichsmaßstab.
| Messgröße | Prüfmittel | Richtwert (Orientierung) | Auffällig bei |
|---|---|---|---|
| Rundlauf am Werkzeugkonus | Prüfdorn und Feinzeiger | wenige µm, Anstieg über die Prüfdornlänge | Lagerverschleiß, verzogene Welle, Kollision |
| Axialspiel | Messuhr mit definierter Prüfkraft | bei vorgespannter Lagerung nahezu null | gesetzte Vorspannung, Axialstoß nach Bohrerbruch |
| Einzugskraft Werkzeugspanner | Einzugskraft-Messgerät | SK40 8 bis 15 kN, SK50 20 bis 30 kN, HSK-A63 18 bis 20 kN | gesetzte Tellerfedern, Greiferverschleiß |
Dazu kommt eine Körperschallmessung nach VDI 3832 im Vergleich zum Ausgangswert. Orientierungswerte aus der Praxis, Herstellerangaben gehen vor.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Mahlendes Geräusch, Spindelkopf wird heiß | Fortgeschrittener Lagerschaden | Sofort stoppen, jeder weitere Lauf schädigt Lagersitze | Sofort stoppen |
| Werkzeug wird nicht sicher gespannt, Wechselfehler | Tellerfedern gesetzt, Greifer verschlissen, Löseeinheit defekt | Nicht weiterarbeiten, Einzugskraft messen lassen | Sofort stoppen |
| Nach Bohrerbruch verändertes Laufverhalten | Axialstoß hat Lagerung und Axialspiel verändert | Rundlauf und Axialspiel mit dem letzten Protokoll vergleichen | Sofort stoppen |
| Bohrtiefen streuen, Sacklochmaße nicht reproduzierbar | Axialspiel gewachsen, Lagervorspannung gesetzt | Axialspiel messen, Instandsetzung im nächsten Fenster planen | Zeitnah prüfen |
-
Mahlendes Geräusch, Spindelkopf wird heiß
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden
Maßnahme: Sofort stoppen, jeder weitere Lauf schädigt Lagersitze
-
Werkzeug wird nicht sicher gespannt, Wechselfehler
Sofort stoppenUrsache: Tellerfedern gesetzt, Greifer verschlissen, Löseeinheit defekt
Maßnahme: Nicht weiterarbeiten, Einzugskraft messen lassen
-
Nach Bohrerbruch verändertes Laufverhalten
Sofort stoppenUrsache: Axialstoß hat Lagerung und Axialspiel verändert
Maßnahme: Rundlauf und Axialspiel mit dem letzten Protokoll vergleichen
-
Bohrtiefen streuen, Sacklochmaße nicht reproduzierbar
Zeitnah prüfenUrsache: Axialspiel gewachsen, Lagervorspannung gesetzt
Maßnahme: Axialspiel messen, Instandsetzung im nächsten Fenster planen
Bevor Sie die Hauptspindel einschicken
- Typenschild von Maschine und Spindel fotografieren.
- Werkzeugaufnahme angeben: SK40, SK50, BT40, HSK-A63, HSK-A100 oder Capto.
- Symptome festhalten: seit wann, bei welcher Drehzahl, nach welchem Ereignis (Bohrerbruch?).
- Werkzeug entnehmen, Werkzeugspanner geschlossen lassen, Konus abdecken.
- Kühlmittel- und Sperrluftanschlüsse verschließen, Stecker sichern.
- Spindel liegend in Transportsicherung verpacken, nie auf der Spindelnase abstellen.
Bilder zur Instandsetzung
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Hauptspindel neu lagern oder tauschen?
Was kostet der Ausbau der Hauptspindel?
Was ist der Unterschied zwischen Hauptspindel und Bohrspindel?
Wie lange dauert die Reparatur einer Hauptspindel?
Kann eine Feinbohrspindel nach der Reparatur ihre Genauigkeit wieder erreichen?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.