Spindeltypen
Drehspindeln reparieren, tauschen oder neu lagern: Hauptspindel-Instandsetzung für Drehmaschinen
Drehspindel defekt? Reparatur, Neulagerung oder Tausch der Hauptspindel von Drehmaschinen und Drehzentren: Lager, Spindelnase, Encoder, Kostenrahmen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Drehspindeln von CNC-Drehmaschinen und Drehzentren lassen wir befunden und je nach Ergebnis neu lagern, instand setzen oder gegen eine Tauschspindel ersetzen, am Markt in 6 bis 10 Werktagen nach Befundung. Hier steht, wie Drehspindeln gelagert sind, warum Rundlauffehler am Futter oft nicht von den Lagern kommen und wann sich Neulagerung, Reparatur oder Tausch rechnet. Schildern Sie uns den Schaden, wir übernehmen die Organisation der Reparatur. Kostenlos und unverbindlich.

Auf einen Blick
- Neulagerung mit Zylinderrollen-, Schrägkugel- oder Kegelrollenlagern
- Spindelnase, Futteraufnahme und Zentriersitz werden vermessen
- Encoder-Prüfung bei C-Achsen-Spindeln, Wuchten nach ISO 21940-11
- Herstellerunabhängig erklärt, mit Kostenrahmen am Markt
Drehspindeln in Drehmaschinen und Drehzentren: Aufbau und Lagerung
Die Drehspindel ist die Hauptspindel einer Drehmaschine: Sie trägt das Spannfutter und dreht das Werkstück, das Werkzeug steht still. Daraus folgt ihre Auslegung: hohe Drehmomente, radiale und axiale Schnittkräfte über lange Bearbeitungszeiten, moderate Drehzahlen von meist 2.000 bis 6.000 min⁻¹, große Durchgänge für Stangenmaterial.
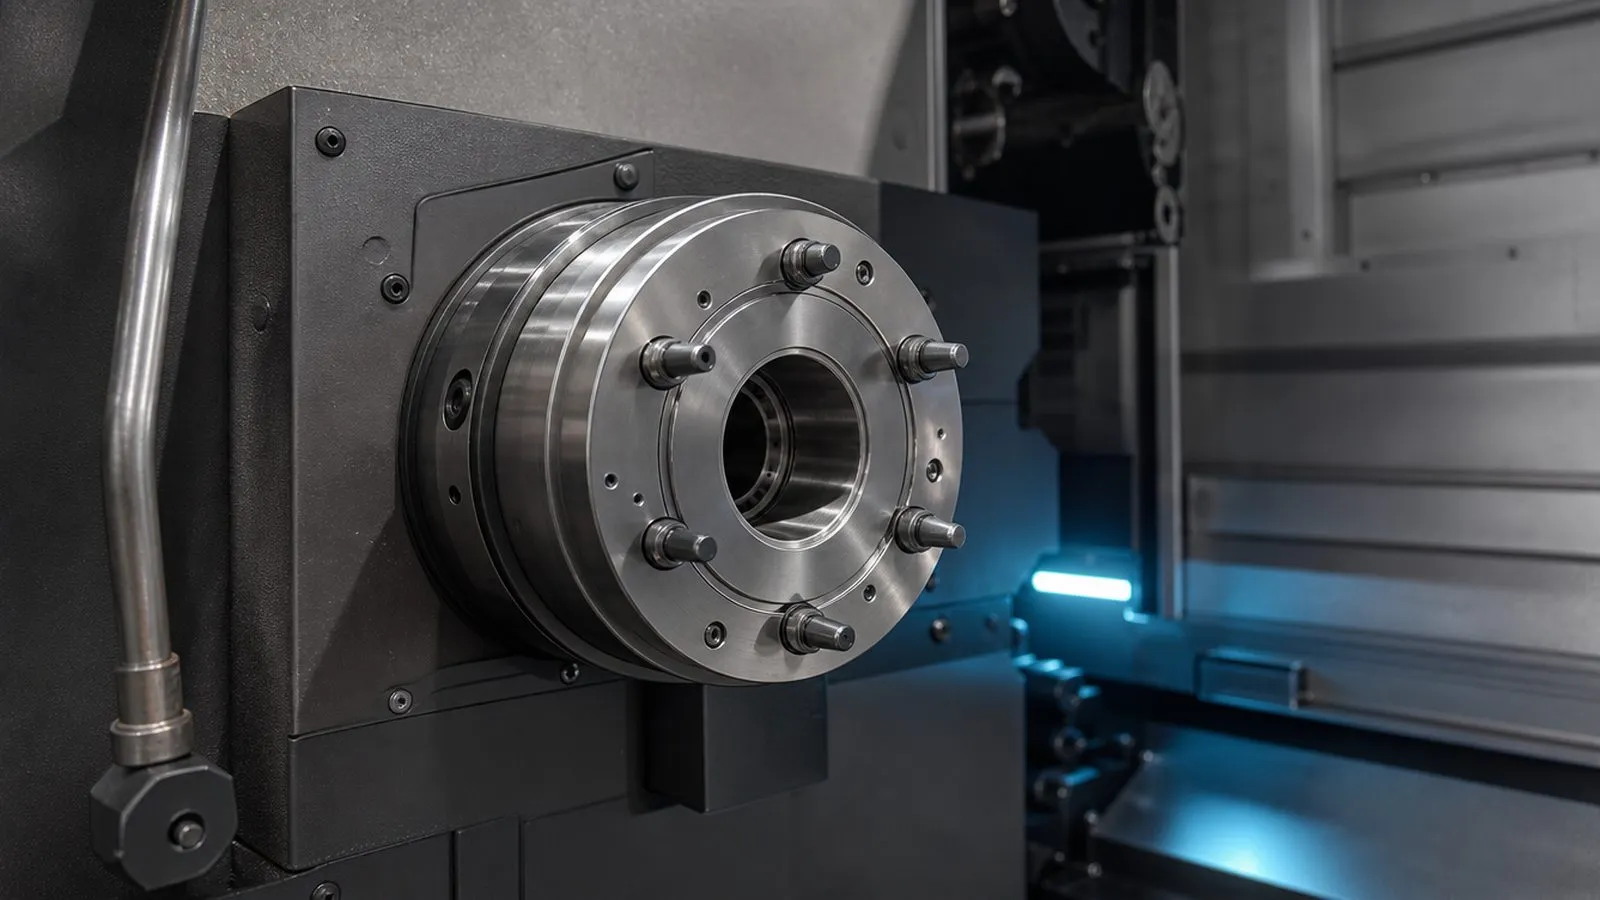
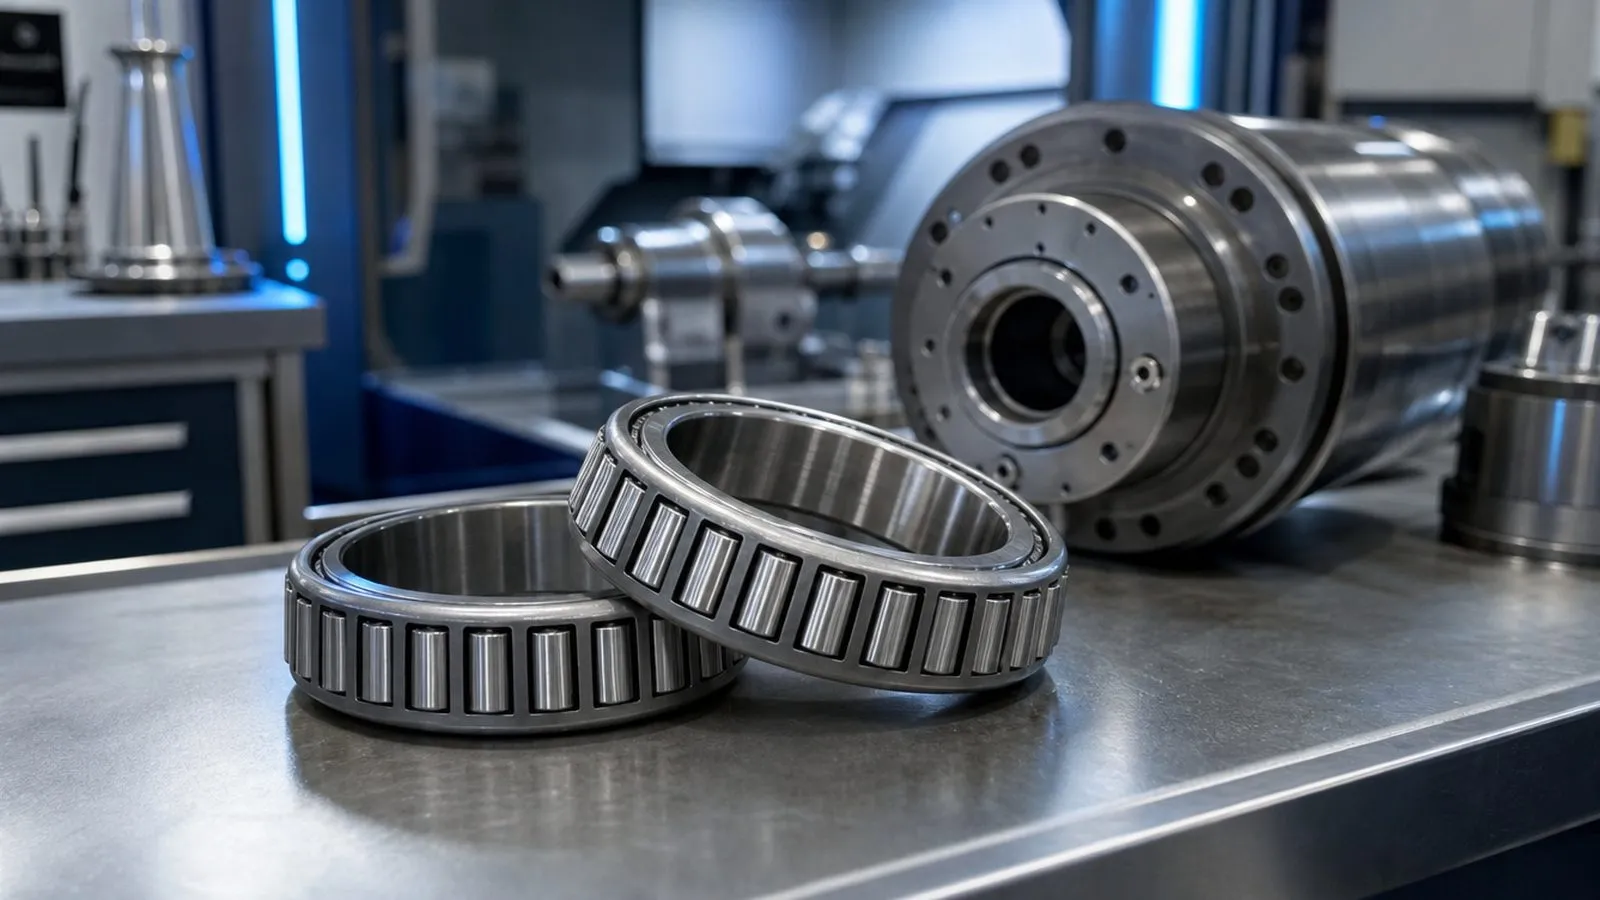
Gelagert wird in CNC-Drehzentren meist mit einem zweireihigen Zylinderrollenlager vorn für die Radialkraft und einem Schrägkugellagerpaar (Druckwinkel 25° oder Axial-Schrägkugellager) für die axiale Führung, hinten mit einem Loslager. Konventionelle und schwere Drehmaschinen setzen häufig auf Kegelrollenlager, die Radial- und Axialkraft in einem Lager aufnehmen und über die Vorspannung eingestellt werden. Die Spindelnase trägt die Futteraufnahme: Camlock D1-4 bis D1-11 oder Kurzkegel A2-5 bis A2-11, dazu den Zentriersitz für das Futter.
Bei Drehzentren mit C-Achse sitzt ein Encoder auf der Spindel, angetriebene Werkzeuge und Gewindedrehen hängen von seinem Signal ab. Für die Spindelreparatur heißt das: Lagerung, Spindelnase und Geber werden gemeinsam befundet.
Drehspindeln reparieren, tauschen oder neu lagern: die drei Wege
Ob eine Drehspindel repariert, neu gelagert oder getauscht wird, entscheidet der Befund: Neulagerung bei Lagerschaden mit intakter Welle, Reparatur mit Nacharbeit bei zusätzlichen Schäden an Spindelnase oder Sitzen, Tausch bei zerstörter Welle oder fehlenden Teilen.
| Situation | Weg | Umfang | Laufzeit am Markt |
|---|---|---|---|
| Lager rau oder heiß, Welle und Nase in Ordnung | Neu lagern | Lagersatz, Dichtungen, Vorspannung, Wuchten, Abnahme | 6 bis 10 Werktage nach Befundung |
| Rundlauffehler am Futter, Zentriersitz eingeschlagen | Reparieren | Neulagerung plus Nacharbeit der Spindelnase, Planlauf neu | 6 bis 10 Werktage, je nach Nacharbeit |
| Encoder ohne Signal, Lager unauffällig | Reparieren | Geber tauschen, Abgleich, Lager mit prüfen | kurz, Teile vorausgesetzt |
| Welle verbogen oder gebrochen, Sitze zerstört | Tauschen | Tauschspindel oder Neuwelle, eigene Spindel als Reserve aufarbeiten | nach Verfügbarkeit, Express gegen Aufpreis |
Die Neulagerung ist der Regelfall. Sie umfasst den Tausch aller Lager gegen Präzisionslager in P4 oder P2 nach ISO 492, neue Dichtungen, das Einstellen von Vorspannung und Axialspiel, das Wuchten der Spindel mit Riemenscheibe oder Rotor und ein Abnahmeprotokoll mit Rundlauf und Planlauf an der Futteraufnahme. Details unter Spindellager-Reparatur, zum Tausch unter Spindelaustausch.
Drehspindel, Gegenspindel, Motorspindel: Unterschiede in der Instandsetzung
In Drehzentren arbeiten oft drei Spindelarten nebeneinander, und jede wird anders instandgesetzt.
| Spindel | Aufgabe | Bauart | Besonderheit bei der Reparatur |
|---|---|---|---|
| Hauptspindel (Drehspindel) | Werkstück spannen und drehen | Riemen- oder Motorspindel, große Lager, Stangendurchlass | Rundlauf und Planlauf an der Futteraufnahme, Spannzylinder und Zugrohr mit prüfen |
| Gegenspindel | Werkstück übernehmen, Rückseite bearbeiten | Wie Hauptspindel, kleiner, verfahrbar in Z | Fluchtung zur Hauptspindel nach Einbau, Encoder für Synchronlauf |
| Motorspindel (angetriebene Werkzeuge) | Fräsen und Bohren am Revolver | Kleine Motorspindel, hohe Drehzahl | Elektrische Diagnose, Kühlung, siehe Seite Motorspindel |
Bei Haupt- und Gegenspindel geht es um Kraft und Rundlauf am Futter, bei den Werkzeugspindeln um Drehzahl und Elektrik. Die Gegenspindel bringt eine Besonderheit mit: Nach der Instandsetzung muss sie zur Hauptspindel fluchten, sonst stimmen Übergabe und Koaxialität der Werkstücke nicht. Das wird nach dem Einbau an der Maschine geprüft, meist durch den Maschineninstandhalter mit Messuhr an einem gespannten Prüfdorn.
Typische Schäden an Drehspindeln
Drehspindeln fallen meist durch Lagerverschleiß aus, gefolgt von Schäden an Spindelnase und Zentriersitz nach Kollisionen, Encoderfehlern bei C-Achsen-Spindeln und Undichtigkeiten, durch die Kühlmittel in die Lagerung gelangt.
Lagerverschleiß entsteht über Betriebsstunden, durch Überlast bei harten Schnittbedingungen, durch Unwucht schwerer Futter und Werkstücke und durch erschöpftes oder falsches Fett. Er zeigt sich als Rauschen oder Schlagen, Wärme am Spindelkopf, Rattermarken und wachsendem Rundlauffehler am Futter (Ratgeber Lagerschaden).
Die Spindelnase mit Zentriersitz, Planfläche und Camlock-Bolzen oder Kurzkegel ist bei jeder Kollision gefährdet. Kleine Eindrückungen am Zentriersitz übertragen sich direkt auf den Rundlauf des gespannten Werkstücks, ohne dass die Spindel lauter wird. Schlagen oder Flattern nach einem Crash deutet auf eine verbogene Welle oder Brinellmarken in den Lagern (Ratgeber Spindel vibriert).
Encoderfehler an der C-Achse zeigen sich als Steuerungsmeldung, falsche Gewindesteigung oder Positionierfehler bei angetriebenen Werkzeugen. Ursache sind Erschütterung, Feuchte, beschädigte Leitungen oder ein gelöster Geberkopf.
Neulagerung von Drehspindeln: Zylinderrollen, Schrägkugel oder Kegelrollen
Bei der Neulagerung wird der originale Lagertyp beibehalten, denn die Spindel ist auf ihn konstruiert: Wer ein Kegelrollenlager durch Schrägkugellager ersetzt, ändert Steifigkeit, Wärmehaushalt und Drehzahlgrenze der ganzen Spindel.
Zweireihige Zylinderrollenlager mit kegeliger Bohrung werden über die axiale Verschiebung auf dem Kegelsitz auf Radialspiel oder leichte Vorspannung eingestellt, das verlangt Messen im Mikrometerbereich. Schrägkugellager kommen als abgestimmte Paare oder Sätze in O- oder Tandem-Anordnung, die Vorspannung ist im Satz eingeschliffen oder wird über Distanzringe eingestellt. Kegelrollenlager werden über Wellenmutter oder Distanzhülse vorgespannt und brauchen einen kontrollierten Einlauf, weil sich die Vorspannung mit der Betriebstemperatur verändert.
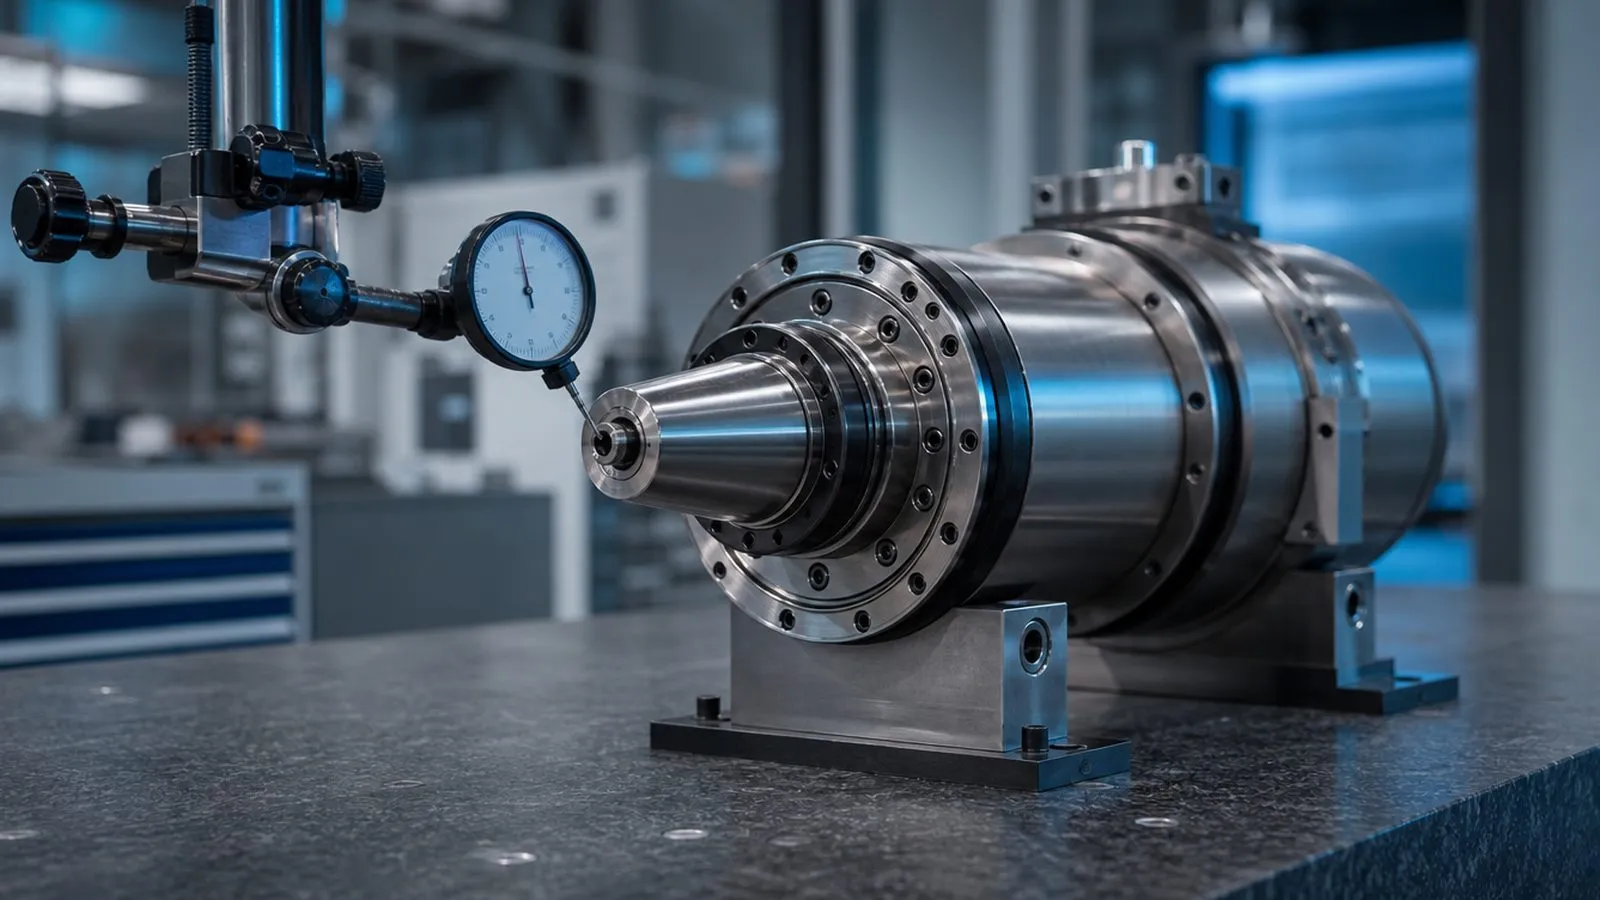
Nach dem Lagertausch werden Axialspiel und Radialspiel gemessen, die Spindel wird mit Riemenscheibe oder Rotor dynamisch gewuchtet (Zielwert G2,5 nach ISO 21940-11, Spindelwuchten) und im Probelauf über den Drehzahlbereich gefahren. Rundlauf und Planlauf werden an der Futteraufnahme gemessen, üblicher Richtwert Rundlauf unter 2 µm am Zentriersitz, je nach Bauart.
Drehspindeln defekt: Kosten im Verhältnis, Laufzeit, Hersteller
Die Neulagerung einer Drehspindel kostet am Markt in der Regel einen Bruchteil des Neuspindelpreises, eine Generalüberholung liegt typischerweise bei 30 bis 60 Prozent einer Neuspindel. Drehspindeln sind größer als Frässpindeln und tragen schwerere Lager, das wirkt auf Teile und Montage. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen.
Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express bieten viele Betriebe gegen Aufpreis an. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Für eine Einschätzung helfen Maschinenhersteller und Typ, Aufnahme (Camlock oder Kurzkegel, Größe), Futterdurchmesser und die Symptome.
Wir lassen Drehspindeln herstellerunabhängig instand setzen, aus Drehmaschinen und Drehzentren von DMG Mori, Mazak, Okuma, Doosan, Index, Traub und anderen. Verwandte Seiten: Hauptspindel und Bohrspindel für Bearbeitungszentren, Motorspindel für angetriebene Werkzeuge.
Schildern Sie Ihren Fall mit Maschine, Aufnahme und Symptom. Sie bekommen eine technische Einordnung dazu, ob der Fehler an Lagerung, Spindelnase oder Geber sitzt und welcher Weg dazu passt. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer Drehspindel ab
-
Eingangsprüfung
üblich: 1 WerktagRundlauf und Planlauf an der Futteraufnahme, Axialspiel, Laufgeräusch, bei C-Achse Encodersignal, alles dokumentiert.
-
Demontage, Befundung, Kostenvoranschlag
üblich: 2 bis 3 WerktageZerlegung im Fachbetrieb, Bewertung von Lagern, Sitzen, Welle, Spindelnase, Zentriersitz, Dichtungen und Geber. Der Befundbericht sollte eine begründete Empfehlung nennen: neu lagern, reparieren oder tauschen.
-
Neulagerung und Instandsetzung
am Markt 6 bis 10 WerktageLagersatz in P4 oder P2, Vorspannung und Axialspiel nach Vorgabe, Dichtungen neu, Spindelnase bei Bedarf nachgearbeitet.
-
Wuchten und Probelauf
vor der AbnahmeDynamisches Wuchten mit Riemenscheibe oder Rotor auf G2,5 nach ISO 21940-11, Probelauf mit Temperaturkurve.
-
Abnahme und Versand
Express gegen Aufpreis üblichRundlauf und Planlauf am Zentriersitz, Axial- und Radialspiel und Schwingung gehören ins Protokoll, danach Rücksendung in Transportsicherung.
Drehspindel-Aufnahmen: Camlock und Kurzkegel im Überblick
Die Futteraufnahme bestimmt Futtergröße, Drehzahlgrenze und die Messpunkte für Rundlauf und Planlauf bei der Abnahme.
| Aufnahme | Norm | Futtergröße (typisch) | Drehzahl (typisch) | Einsatz |
|---|---|---|---|---|
| Camlock D1-4 | DIN ISO 702-2 | 125 bis 160 mm | bis etwa 6.000 min⁻¹ | Kleine CNC-Drehmaschinen, Werkzeugbau |
| Camlock D1-6 | DIN ISO 702-2 | 200 bis 250 mm | bis etwa 4.500 min⁻¹ | Mittlere Drehmaschinen, häufigste Größe |
| Camlock D1-8 | DIN ISO 702-2 | 250 bis 315 mm | bis etwa 3.500 min⁻¹ | Schwere Drehmaschinen |
| Camlock D1-11 | DIN ISO 702-2 | 315 bis 500 mm | bis etwa 2.500 min⁻¹ | Große Drehmaschinen, Wellenbearbeitung |
| Kurzkegel A2-5 / A2-6 | DIN ISO 702-1 | 160 bis 250 mm | bis etwa 6.000 min⁻¹ | CNC-Drehzentren mit Kraftspannfutter |
| Kurzkegel A2-8 / A2-11 | DIN ISO 702-1 | 250 bis 500 mm | bis etwa 3.500 min⁻¹ | Große Drehzentren, Futter mit Spannzylinder |
Richtwerte aus gängigen Baureihen, Herstellerangaben gehen vor.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Rundlauffehler am Futter, Spindel läuft ruhig | Zentriersitz oder Planfläche der Spindelnase beschädigt, Futter selbst ausgeschlagen | Futter abnehmen, Rundlauf direkt am Zentriersitz messen | Zeitnah prüfen |
| Rauschen oder Schlagen, Spindelkopf wird heiß | Fortgeschrittener Lagerschaden | Sofort stoppen, Spindel zur Befundung | Sofort stoppen |
| Gewindesteigung falsch, C-Achse meldet Fehler | Encoder oder Geberleitung gestört | Geber prüfen lassen, Bearbeitung mit C-Achse aussetzen | Zeitnah prüfen |
| Schlagen oder Flattern nach einer Kollision | Welle verbogen, Lager mit Eindrückungen | Nicht weiterfahren, Befundung vor jedem Neustart | Sofort stoppen |
-
Rundlauffehler am Futter, Spindel läuft ruhig
Zeitnah prüfenUrsache: Zentriersitz oder Planfläche der Spindelnase beschädigt, Futter selbst ausgeschlagen
Maßnahme: Futter abnehmen, Rundlauf direkt am Zentriersitz messen
-
Rauschen oder Schlagen, Spindelkopf wird heiß
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden
Maßnahme: Sofort stoppen, Spindel zur Befundung
-
Gewindesteigung falsch, C-Achse meldet Fehler
Zeitnah prüfenUrsache: Encoder oder Geberleitung gestört
Maßnahme: Geber prüfen lassen, Bearbeitung mit C-Achse aussetzen
-
Schlagen oder Flattern nach einer Kollision
Sofort stoppenUrsache: Welle verbogen, Lager mit Eindrückungen
Maßnahme: Nicht weiterfahren, Befundung vor jedem Neustart
Bevor Sie die Drehspindel einschicken
- Typenschild und Maschinentyp fotografieren, Baujahr notieren.
- Aufnahme bestimmen: Camlock D1-Größe oder Kurzkegel A2-Größe, Futterdurchmesser.
- Symptome festhalten: Rundlauf am Futter, Geräusch, Wärme, seit wann, nach welchem Ereignis.
- Futter und Spannzylinder abnehmen, Zentriersitz und Planfläche mit Schutzkappe abdecken.
- Encoder, Stecker und Leitungen sichern, Kühlmittel- und Hydraulikanschlüsse verschließen.
- Spindel liegend in Transportsicherung verpacken, Gewicht angeben, Kran- oder Staplertransport klären.
Bilder zur Instandsetzung
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Drehspindel tauschen oder neu lagern?
Was ist der Unterschied zwischen Drehspindel und Frässpindel?
Welche Lager sind in Drehspindeln verbaut?
Wie erkenne ich, ob der Schaden am Lager oder an der Spindelnase liegt?
Wie lange dauert die Reparatur einer Drehspindel?
Funktioniert die C-Achse nach der Reparatur wieder korrekt?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.