Ratgeber
Spindel vibriert: Drehzahlmuster lesen, Ursache eingrenzen, richtig reagieren
Spindel vibriert? Tabelle Drehzahlmuster und Ursache, Leerlauftest in 5 Schritten, Prozess-Rattern von Spindelschwingung trennen, wann Sie stoppen müssen.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Ob eine Vibration aus der Spindel kommt, zeigt der Leerlauftest ohne Werkzeug in fünf Minuten. Bleibt sie und wächst mit der Drehzahl, ist es Unwucht oder Lagerschaden. Tritt sie nur bei einer Drehzahl auf, ist es Resonanz. Tritt sie nur unter Span auf, ist es der Prozess, nicht die Spindel.

Auf einen Blick
- Leerlauftest trennt Spindel von Prozess
- Drehzahlmuster verrät die Ursache
- Häufigste Ursache: Werkzeug oder Aufnahme
- Bei Vibration plus Geräusch oder Wärme: stoppen
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Vibration wächst mit der Drehzahl, auch ohne Werkzeug | Unwucht im Rotor, oft nach Lagertausch ohne Wuchten oder Crash | Drehzahl senken, Wuchten lassen | Zeitnah prüfen |
| Vibration plus Knacken, Rauschen oder steigende Temperatur | Lagerschaden mit Folgeunwucht | Sofort stoppen, Notdienst | Sofort stoppen |
| Vibration nur in einem schmalen Drehzahlbereich | Resonanz: Anregung trifft Eigenfrequenz von Spindel, Werkzeug oder Maschine | Drehzahl um 10 bis 15 Prozent verschieben, Ursache der Anregung klären | Beobachten |
| Vibration nur unter Span, Leerlauf ruhig | Prozess-Rattern: Schnittdaten, Auskragung, Werkstückaufspannung | Schnittdaten und Werkzeug ändern, Spindel ist nicht die Ursache | Beobachten |
| Vibration verschwindet nach Werkzeugwechsel | Unwucht in Werkzeug oder Aufnahme, Span im Konus | Werkzeug und Aufnahme wuchten lassen, Konus sauber halten | Beobachten |
| Vibration nach Kollision neu aufgetreten | Verbogene Welle, Brinellmarken, beschädigter Innenkegel | Rundlauf messen, Spindel befunden lassen | Zeitnah prüfen |
-
Vibration wächst mit der Drehzahl, auch ohne Werkzeug
Zeitnah prüfenUrsache: Unwucht im Rotor, oft nach Lagertausch ohne Wuchten oder Crash
Maßnahme: Drehzahl senken, Wuchten lassen
-
Vibration plus Knacken, Rauschen oder steigende Temperatur
Sofort stoppenUrsache: Lagerschaden mit Folgeunwucht
Maßnahme: Sofort stoppen, Notdienst
-
Vibration nur in einem schmalen Drehzahlbereich
BeobachtenUrsache: Resonanz: Anregung trifft Eigenfrequenz von Spindel, Werkzeug oder Maschine
Maßnahme: Drehzahl um 10 bis 15 Prozent verschieben, Ursache der Anregung klären
-
Vibration nur unter Span, Leerlauf ruhig
BeobachtenUrsache: Prozess-Rattern: Schnittdaten, Auskragung, Werkstückaufspannung
Maßnahme: Schnittdaten und Werkzeug ändern, Spindel ist nicht die Ursache
-
Vibration verschwindet nach Werkzeugwechsel
BeobachtenUrsache: Unwucht in Werkzeug oder Aufnahme, Span im Konus
Maßnahme: Werkzeug und Aufnahme wuchten lassen, Konus sauber halten
-
Vibration nach Kollision neu aufgetreten
Zeitnah prüfenUrsache: Verbogene Welle, Brinellmarken, beschädigter Innenkegel
Maßnahme: Rundlauf messen, Spindel befunden lassen
Was Sie sofort tun
Drehzahl senken, Werkzeug tauschen, Konus reinigen, Leerlauftest ohne Werkzeug. Damit wissen Sie in fünf Minuten, ob die Spindel die Ursache ist. Kommt zur Vibration ein Geräusch oder Wärme, stoppen Sie. Die Reihenfolge steht in der Checkliste, die fünf Schritte zur Eingrenzung weiter unten.
Bleibt die Vibration ohne Werkzeug und wächst mit der Drehzahl, ist das ein Fall für das Spindelwuchten, oft ohne Lagertausch. Kommt Rauschen oder Knacken dazu, ist es die Spindellager-Reparatur. Unklare Fälle klärt die Spindel-Diagnose mit Schwingungsanalyse, bevor an der Spindel gearbeitet wird. Für alle Wege gilt: erst Befundung und schriftlicher Kostenvoranschlag, dann die Spindelreparatur.
Woran Sie Spindel-Vibration von Prozess-Rattern unterscheiden
Die häufigste Fehldiagnose in der Praxis: eine Spindel wird ausgebaut, weil das Werkstück rattert, und der Fachbetrieb findet eine einwandfreie Spindel. Die Unterscheidung ist einfach, wenn man sie sauber macht.
| Prozess-Rattern | Spindel-Vibration | |
|---|---|---|
| Auftreten | Nur beim Zerspanen | Auch im Leerlauf ohne Werkzeug |
| Reaktion auf Schnittdaten | Ändert sich mit Vorschub, Schnitttiefe, Zähnezahl | Unabhängig von den Schnittdaten |
| Reaktion auf Drehzahl | Verschwindet oft bei Drehzahlwechsel um wenige Prozent | Wächst stetig mit der Drehzahl oder bleibt |
| Werkzeugauskragung | Kürzer spannen hilft sofort | Kein Einfluss |
| Geräusch | Hohes Kreischen unter Span | Brummen, Rauschen, Knacken auch ohne Span |
| Abhilfe | Schnittdaten, Werkzeug, Aufspannung | Wuchten, Lagertausch, Befundung |
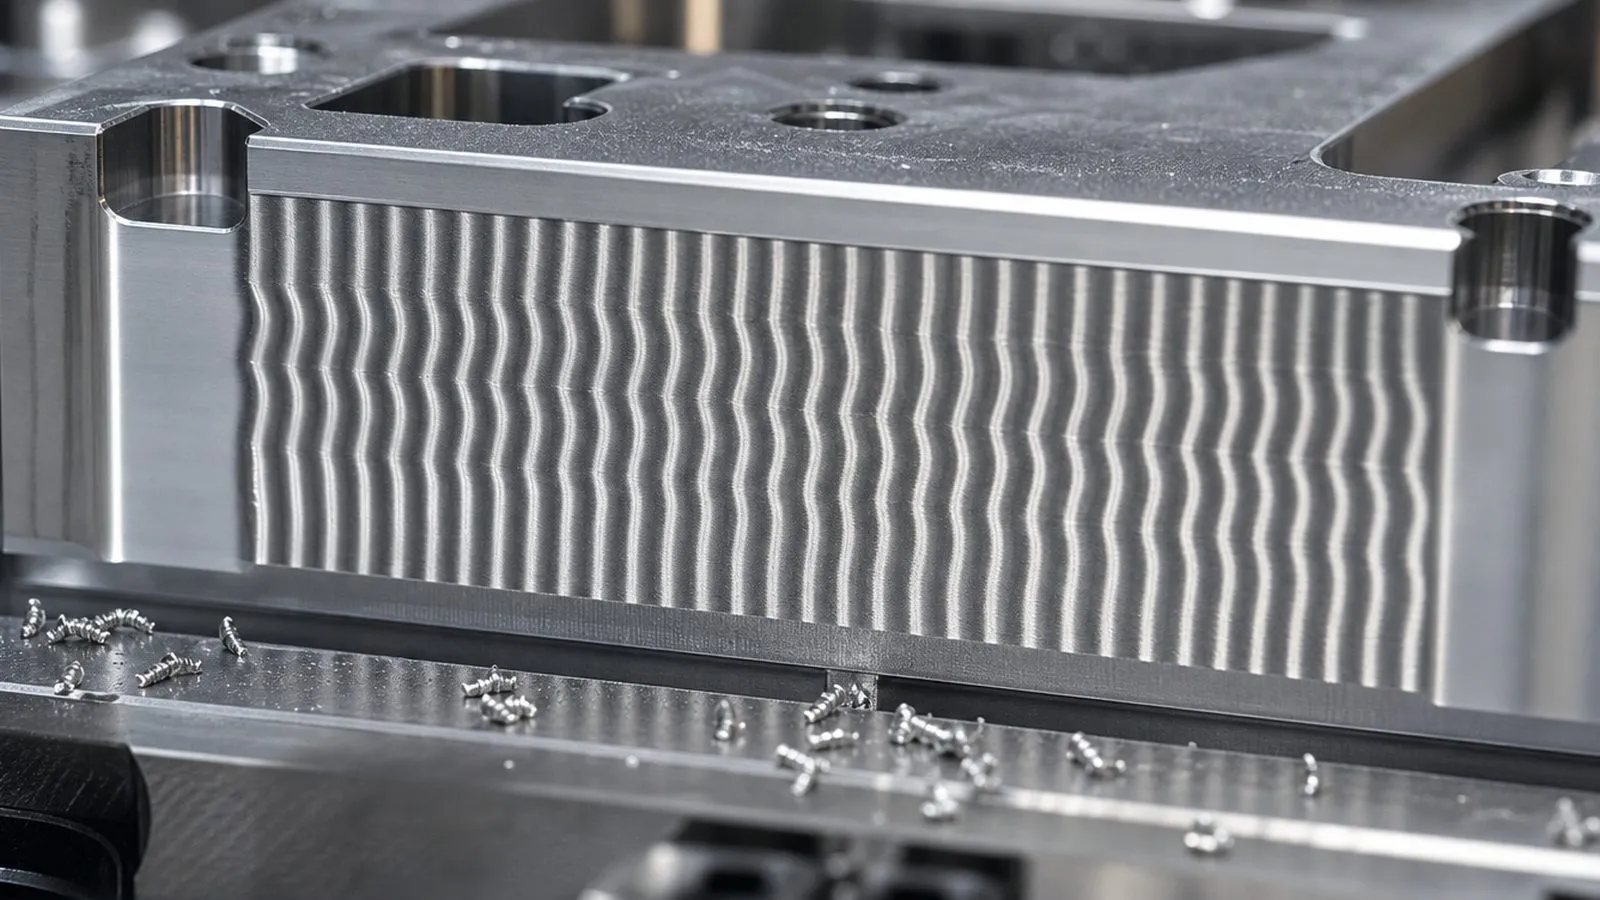
Rattermarken helfen bei der Zuordnung: gleichmäßige Marken im Abstand von Vorschub pro Umdrehung sprechen für Unwucht, Welligkeit mit wechselndem Abstand für regeneratives Rattern.
Ursachen im Detail
Unwucht in Werkzeug oder Aufnahme. Das System ist immer Spindel plus Aufnahme plus Werkzeug. Ein Span auf der Plananlage, eine Aufnahme ohne Wuchtgüte-Angabe oder ein einseitig verschlissener Fräser erzeugen bei 20.000 min⁻¹ mehr Fliehkraft als die Restunwucht einer G2,5-Spindel. Deshalb steht der Werkzeugtausch vor jeder anderen Maßnahme.
Unwucht im Rotor. Nach Lagertausch ohne Wuchten, nach Kollision, bei gelösten Wuchtschrauben oder Materialverlust. Die Fliehkraft wächst quadratisch mit der Drehzahl, daher das stetige Muster. Zulässige Werte und Rechenbeispiel im Ratgeber Unwucht und Rundlauf.
Lagerschaden. Pitting auf der Laufbahn erzeugt bei jedem Überrollen einen Impuls. Die Vibration ist unregelmäßig, nimmt über Tage zu und kommt selten allein: Rauschen, Knacken, Wärme. Im Spektrum liegt sie bei den Überrollfrequenzen des Lagers, nicht bei der Drehfrequenz.
Resonanz. Trifft eine Anregung (Drehfrequenz, Zahneingriff, Lagerfrequenz) die Eigenfrequenz von Spindel, Werkzeug oder Maschinenstruktur, wird die Amplitude in einem schmalen Drehzahlbereich um ein Vielfaches verstärkt. Kein Defekt, aber ein Betriebszustand, den man meidet.
Verbogene Welle nach Crash. Dauerhafte Unwucht mit Rundlauffehler, bei jeder Drehzahl, und nicht wegzuwuchten. Nach jeder Kollision gehört die Spindel auf den Messplatz, auch wenn sie noch läuft.
Selbst prüfen: was geht, was nicht
Was Sie belastbar selbst prüfen können, steht in den fünf Schritten unten: Werkzeug ausschließen, Leerlauftest, Drehzahlstufen, Temperatur, Rundlauf. Dazu die Hand am Gehäuse: Unwucht fühlt sich weich und gleichmäßig an, ein Lagerschaden körnig. Ein einfaches Schwingungsmessgerät mit Magnetfuß liefert einen Vergleichswert in mm/s, der über Wochen einen Trend zeigt, aber keine Frequenz.
Was nicht geht: aus der Amplitude allein auf die Ursache schließen, Wuchtschrauben an der Spindelnase versetzen, oder die Vibration mit reduzierter Drehzahl „wegfahren” und den Termin für die Diagnose aufschieben. Bei Lagerschaden wird aus dem Lagertausch in wenigen Schichten eine Überholung mit Wellenarbeiten.
Wann zum Fachbetrieb, was es kostet
Sobald die Vibration im Leerlauf bleibt, mit der Drehzahl wächst oder ein Geräusch dazukommt. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Schwingungsanalyse, Rundlauf- und Spielmessung, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird gearbeitet. Verlangen Sie das Wuchtprotokoll mit Restunwucht je Ebene, ohne diesen Nachweis ist eine Wuchtarbeit nicht überprüfbar. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, reines Wuchten schneller, Express gegen Aufpreis. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Schicken Sie uns Leerlauftest und Messwerte, wir sagen Ihnen, ob Wuchten reicht oder das Lager dran ist, und organisieren die Arbeit: Spindelreparatur anfragen, kostenlos und unverbindlich.
Kostenseite: Wuchten ist der kleinste Eingriff, Lagertausch mit Wuchten liegt in der Regel bei einem Bruchteil des Neuspindelpreises, Wellenarbeiten nach Crash gehen Richtung Generalüberholung. Wie das gegen Stillstand und Tauschspindel zu rechnen ist, steht im Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Bei Portalfräsen mit 1,5- bis 2,2-kW-Spindeln kommt die Vibration in den meisten Fällen aus Spannzange, Überwurfmutter oder dem Portal selbst, nicht aus der Spindel. Spannzange und Mutter tauschen, Portal auf Spiel prüfen, Werkzeug kürzer spannen. Bleibt es, ist bei Fernost-Spindeln die Neuspindel meist wirtschaftlicher als Lagertausch mit Wuchten. Markenspindeln mit HSK-E-Aufnahme oder Keramikkugellagern sind dagegen ein normaler Instandsetzungsfall.
Vorbeugen
Werkzeuge und Aufnahmen für hohe Drehzahlen als Einheit wuchten und mit Wuchtgüte kennzeichnen. Konus und Plananlage bei jedem Wechsel sauber halten. Nach jedem Lagertausch ein Wuchtprotokoll verlangen, nach jeder Kollision den Rundlauf messen. Einen Referenzwert für die Schwingung am Gehäuse bei Nenndrehzahl anlegen und monatlich vergleichen, dann fällt ein beginnender Lagerschaden Wochen vor dem ersten Knacken auf. Und Resonanzdrehzahlen im Programm dauerhaft meiden, statt sie jedes Mal neu zu entdecken.
Vibration eingrenzen ohne Messtechnik: 5 Schritte
-
Werkzeug und Aufnahme ausschließen
5 minWerkzeug entnehmen, Innenkegel und Plananlage reinigen, bekannt gutes und gewuchtetes Werkzeug einsetzen. Verschwindet die Vibration, lag es am Werkzeug, an der Aufnahme oder an einem Span im Konus.
-
Leerlauftest ohne Werkzeug
2 minSpindel ohne Werkzeug fahren, Hand ans Gehäuse. Vibration bleibt: Ursache in der Spindel. Vibration weg: Werkzeug, Aufnahme oder Prozess. Bei Schlagen oder Knacken diesen Test nicht fahren.
-
Drehzahlstufen fahren
3 min25, 50, 75 und 100 Prozent der Nenndrehzahl je 30 Sekunden. Amplitude wächst stetig: Unwucht. Amplitude bei einer Stufe hoch, davor und danach niedrig: Resonanz. Amplitude unregelmäßig mit Geräusch: Lager.
-
Temperatur und Geräusch mitnehmen
IR-ThermometerInfrarot-Thermometer am Gehäuse vorn nach 20 Minuten Warmlauf. Über 60 °C oder ein Geräusch zur Vibration heißt Lager, nicht Unwucht. Normal sind 35 bis 55 °C.
-
Rundlauf messen und dokumentieren
unter 2 µmFühlhebelmessgerät mit 0,001 mm Teilung am Innenkegel, Zielwert unter 2 µm. Wert, Drehzahlmuster, Temperatur und Geräusch notieren. Mit diesen vier Angaben lässt sich der Fall ohne Rückfragen einordnen.
Vibration nach Drehzahlmuster: welche Ursache dahintersteckt
Das Muster über die Drehzahl ist ohne Messtechnik die stärkste Information. Es entscheidet, ob gewuchtet, das Lager getauscht oder nur die Drehzahl verschoben wird.
| Muster | Wahrscheinliche Ursache | Frequenz im Spektrum | Abhilfe |
|---|---|---|---|
| Wächst stetig mit der Drehzahl, im Leerlauf vorhanden | Unwucht in Rotor, Werkzeug oder Aufnahme | 1 × Drehfrequenz | Werkzeug ausschließen, dann Zweiebenen-Wuchten |
| Nur in einem schmalen Drehzahlbereich, davor und danach ruhig | Resonanz: Anregung trifft Eigenfrequenz | Eigenfrequenz von Spindel, Werkzeug oder Maschine | Drehzahl um 10 bis 15 Prozent verschieben, Auskragung kürzen, Anregung beseitigen |
| Unregelmäßig, mit Rauschen oder Knacken, über Tage zunehmend | Lagerschaden: Pitting, Käfig, Schmiermangel | Überrollfrequenzen des Lagers | Stoppen, Lagertausch mit Wuchten |
| Nur unter Span, Leerlauf ruhig | Prozess-Rattern (regenerativ) | Nahe der Eigenfrequenz des Werkzeugs, unabhängig von der Drehfrequenz | Schnittdaten, Zähnezahl, Auskragung, Aufspannung ändern |
| Bei jeder Drehzahl gleich, tieffrequent | Maschinenstruktur, Fundament, Aufstellung | Unter 50 Hz | Aufstellung und Nivellierung prüfen, keine Spindelreparatur |
| Nach Kollision neu, bei jeder Drehzahl | Verbogene Welle, Brinellmarken, Kegelschaden | 1 × Drehfrequenz plus Lagerfrequenzen | Rundlauf messen, Befundung, meist Lager plus Wellenarbeiten |
| Nur beim Beschleunigen oder Bremsen | Kritische Drehzahl wird durchfahren, Umrichterrampe | Eigenfrequenz beim Durchfahren | Rampe steiler stellen, im Betrieb unkritisch |
Eine Spindel kann zwei Muster gleichzeitig zeigen, etwa Unwucht mit Resonanzüberhöhung. Die Schwingungsanalyse trennt die Anteile über die Frequenz.
Sofortmaßnahmen
- Drehzahl senken, bis die Oberfläche wieder akzeptabel ist. Bei Vibration mit Geräusch oder Temperaturanstieg: stoppen.
- Werkzeug tauschen, Konus und Plananlage reinigen, Pull-Stud prüfen. Erneut bewerten.
- Leerlauftest ohne Werkzeug: bleibt die Vibration, kommt sie aus der Spindel.
- Drehzahlstufen fahren und das Muster notieren: stetig wachsend, nur bei einer Drehzahl, oder unregelmäßig.
- Werkstück mit Rattermarken aufheben und fotografieren, Drehzahl und Vorschub dazu notieren.
- Letzte Ereignisse prüfen: Lagertausch ohne Wuchtprotokoll, Kollision, neue Aufnahme, geänderte Aufspannung.
- Ersteinschätzung anfragen mit Spindeltyp, Drehzahlmuster, Temperatur und Fotos.
Bilder zur Instandsetzung

Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Was verursacht Vibrationen an meiner Spindel?
Wie unterscheide ich Prozess-Rattern von Spindel-Vibration?
Ab welcher Vibrationsstärke muss ich stoppen?
Wie wird Spindel-Vibration professionell gemessen?
Kann ich die Vibration durch eine andere Drehzahl umgehen?
Muss nach jedem Lagertausch gewuchtet werden?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.