Maschinen
Fanuc Spindel reparieren: Spindelmotoren αi und βi, eingebaute Motoren und die Spindeleinheit dazu
Fanuc Spindel defekt? Fanuc liefert meist nur den Spindelmotor, die Spindeleinheit kommt vom Maschinenbauer. SP-Alarme einordnen, Reparaturwege klären.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Spindeleinheit und Fanuc-Spindelmotor lassen wir herstellerunabhängig instand setzen. Eine Fanuc-Spindel ist in den meisten Maschinen ein Fanuc-Spindelmotor (αi oder βi) an einer Spindeleinheit des Maschinenbauers, oder ein eingebauter Fanuc-Motor (BiI, BiS) im Inneren einer Motorspindel. Hier steht, welche Baureihe wo arbeitet, welcher SP-Alarm aus der Spindel kommt und welcher aus dem Verstärker: am Markt üblich sind 6 bis 10 Werktage nach Befundung. CNC, Spindelverstärker und Parametrierung sind ein anderes Thema. Schildern Sie uns den Schaden, wir übernehmen die Organisation der Reparatur. Kostenlos und unverbindlich.
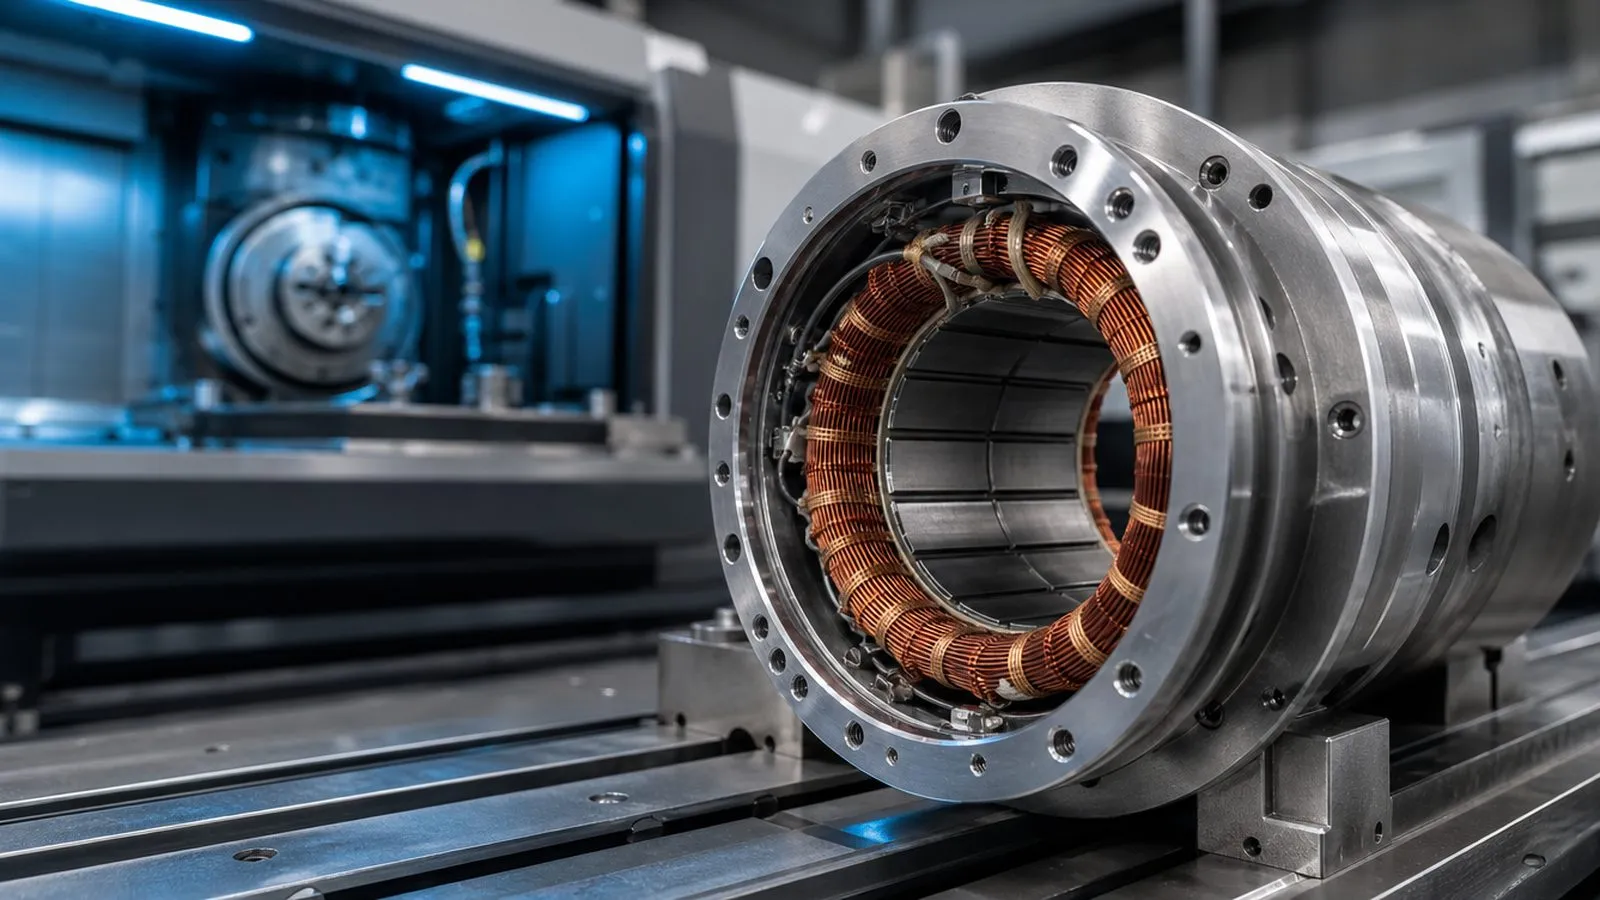
Auf einen Blick
- Tabelle der Fanuc-Spindelmotoren: αiI, αiIP, αiIL, βiI und die eingebauten BiI und BiS
- Fanuc stellt in vielen Maschinen nur den Motor, die Spindeleinheit kommt vom Maschinenbauer: beide werden getrennt befundet
- Alarme SP9001 bis SP9073 einordnen: was aus der Spindel kommt und was aus dem Verstärker
- ROBODRILL und Fanuc-gesteuerte Maschinen anderer Hersteller, Abgleich mit der CNC durch Ihren Servicepartner
Was „Fanuc-Spindel“ in der Praxis bedeutet
Fanuc baut Steuerungen, Antriebe, Motoren und Roboter, aber, mit Ausnahme der eigenen ROBODRILL-Bearbeitungszentren, keine Werkzeugmaschinen und keine kompletten Spindeleinheiten. Wenn ein Instandhalter „Fanuc Spindel“ sucht, meint er fast immer eines von drei Dingen. Erstens einen Fanuc-Spindelmotor der Baureihen αi oder βi, der über Riemen, Zahnrad oder Kupplung eine Spindeleinheit des Maschinenbauers antreibt; so sind viele Vertikalzentren, Drehmaschinen und ältere Maschinen gebaut. Zweitens einen eingebauten Fanuc-Spindelmotor (BiI oder BiS), der als Stator-Rotor-Einbausatz im Inneren einer Motorspindel sitzt, die der Maschinenbauer oder ein Spindelhersteller konstruiert hat. Drittens die Spindel einer ROBODRILL, bei der Maschine, Spindel und Motor von Fanuc kommen.
Für die Reparatur folgt daraus: Der Motor ist nur ein Teil des Systems. Lager, Welle, Werkzeugspanner, Dichtungen und Kühlmantel gehören zur Spindeleinheit, und die wird nach den Regeln des Spindelbaus instand gesetzt, nicht nach dem Fanuc-Katalog. Spindeleinheit und Motorbaugruppe werden getrennt befundet und gemeinsam wieder in Gang gebracht; CNC, Spindelverstärker und Parametrierung bleiben außen vor. Spindelhersteller wie Kessler oder Weiss verbauen eigene Motoren; ein Fanuc-Einbaumotor findet sich dagegen typischerweise in Maschinen japanischer, koreanischer und taiwanesischer Hersteller mit Fanuc-Steuerung.
Fanuc-Spindelmotoren im Überblick: αi, βi und eingebaute Motoren
| Baureihe | Bauart | Typischer Einsatz |
|---|---|---|
| αiI-B (z. B. αiI 8/8000, 12/7000, 15/7000) | Asynchron-Spindelmotor, Lüfterkühlung, Flansch oder Fuß | Bearbeitungszentren und Drehmaschinen, Antrieb über Riemen oder Kupplung |
| αiIP-B | wie αiI, Auslegung auf hohes Drehmoment | Drehmaschinen, schwere Zerspanung |
| αiIL-B | flüssigkeitsgekühlt, kompakt | Maschinen mit begrenztem Bauraum |
| βiI-B | Economy-Baureihe, Lüfterkühlung | kleinere Zentren, Riemen- oder Kupplungsantrieb |
| BiI-B (BiI 50S/30000 bis BiI 200L/6000) | Einbaumotor, Stator und Rotor als Satz | Motorspindeln in Zentren und Drehmaschinen |
| BiS-B | Synchron-Einbaumotor mit Neodym-Magneten | Drehspindeln, Verzahnmaschinen |
Die Typbezeichnung nennt Leistungsklasse und Höchstdrehzahl: αiI 12/7000 ist ein Motor der 12-kW-Klasse mit 7.000 min⁻¹. Bei separaten Motoren bestimmt die Übersetzung des Riementriebs die Spindeldrehzahl, bei Einbaumotoren ist die Motordrehzahl die Spindeldrehzahl, deshalb reichen die BiI-Typen bis 30.000 min⁻¹. Für die Instandsetzung heißt das: Ein separater αi- oder βi-Motor hat eigene Motorlager, einen Lüfter und einen Drehzahlsensor und wird als eigenes Bauteil geprüft und repariert; die Spindeleinheit daneben hat ihre eigenen Präzisionslager, den Spanner und die Dichtungen. Bei Einbaumotoren gibt es diese Trennung nicht: Stator sitzt im Spindelgehäuse, Rotor auf der Welle, und die Motorspindel wird als Ganzes befundet. Die Modell-Tabelle weiter unten führt die Baureihen mit Verbindung zur Spindel, Drehzahl, Kühlung und Reparaturweg auf.
Spindel, Motor oder Verstärker? Fanuc-Alarme einordnen
Die Fanuc-Steuerung meldet Spindelprobleme als SP-Alarme des Spindelverstärkers, und die häufigsten lassen sich einordnen. SP9001 (Motorübertemperatur) entsteht durch geschädigte Wicklung, defekten Lüfter, erhöhte Lagerreibung oder ein Programm, das den Motor im Dauerbetrieb über Nennlast fährt. SP9002 (Drehzahlabweichung) heißt, der Motor kann dem Sollwert nicht folgen: schwergängige Spindel, Lagerschaden, streifender Rotor oder ein rutschender Riemen. SP9012 (Überstrom) ist der klassische Wicklungs- oder Erdschluss, oft nach Kühlmitteleintritt, kann aber auch das Verstärkermodul sein. SP9031 (Motor blockiert, kein Gebersignal) und SP9073 (Motorsensor gestört) zeigen entweder mechanische Blockade und Sensorschaden in der Spindel oder Kabel- und Steckerprobleme außerhalb.
Was der Instandhalter vor dem Ausbau tun kann: Riemen abnehmen oder Kupplung lösen und Motor allein laufen lassen. Läuft er ohne Alarm ruhig, liegt das Problem in der Spindeleinheit. Bleibt der Alarm bei abgestecktem Motor bestehen, sind Verstärker, Steuerung oder Verkabelung dran, und dafür sind der Fanuc-Service oder der Maschinenhersteller zuständig. Isolationswert der Wicklung messen, Spindel von Hand drehen, Rundlauf am Prüfdorn prüfen: Damit sind die meisten Fälle in einer Stunde zugeordnet. Die Tabelle „Spindel, Motor oder Verstärker?“ weiter unten fasst die Alarme zusammen.
Typische Schäden an Spindelmotor und Spindeleinheit
Bei Riementrieben ist zu hohe Riemenspannung der stille Killer: Sie belastet Motorlager und vorderes Spindellager radial, beide laufen deutlich früher aus als vorgesehen. Kupplungen mit Versatz erzeugen Schwingungen, die zuerst im Motorlager, dann in der Spindel ankommen. Der Motor selbst hat Standardlager und einen Lüfter, die nach Betriebsstunden verschleißen, und einen Sensorring, der bei Verschmutzung SP9073 auslöst.
Bei Einbaumotoren stehen Kühlmittel in der Wicklung, sinkende Isolationswerte und Schäden am Rotorsitz nach Kollision vorn. Die Spindeleinheit zeigt das übliche Bild: Lagerschaden durch Schmiermangel, Kühlmitteleintritt oder Überlast, Werkzeugspanner mit sinkender Einzugskraft (bei ROBODRILL mit BT30 und sehr hoher Wechselzahl ein Verschleißteil erster Ordnung), Dichtungsverschleiß, Konusschaden nach Crash. Bei 24.000er und 30.000er Spindeln mit Hybridlagern gehen Schmierfehler binnen Stunden in den Lagerschaden. Vertiefung: Frässpindel reparieren und Drehspindel reparieren.
Reparatur, Tauschmotor oder Neuspindel im Fanuc-Umfeld
Die Entscheidung fällt nach der Befundung, getrennt für Motor und Spindeleinheit. Ein separater αi- oder βi-Motor mit intakter Wicklung bekommt neue Motorlager, Lüfter und bei Bedarf einen Sensor und bleibt; ist die Wicklung geschädigt, sind Tausch- oder Neumotoren für gängige Typen am Markt oft kurzfristig verfügbar und bei kleinen Leistungen wirtschaftlicher als eine Neuwicklung. Bei Einbaumotoren in großen Motorspindeln lohnt die Neuwicklung häufiger, weil der Einbausatz mit der Spindel verheiratet ist. Die Spindeleinheit wird instand gesetzt, wenn Welle, Lagersitze und Gehäuse maßhaltig sind; eine Neuspindel bleibt für Kollisionsschäden. Die Kosten liegen typischerweise deutlich unter einer Neuspindel mit Neumotor. Orientierung aus Branchenerfahrung, keine Preisliste. Lassen Sie sich vor Arbeitsbeginn einen Kostenvoranschlag geben, getrennt nach Motor und Spindeleinheit.
Ersatzteile und Lagerung: Präzisionslager in P4 oder P2 nach ISO 492 (Hybridlager bei Hochdrehzahl), Motorlager, Lüfter, Dichtungen, Spannsätze und Sensoren kommen von den Komponentenherstellern, Fanuc-spezifische Teile wie Sensorringe über Fanuc. Zum üblichen Abschluss gehören dynamisches Wuchten nach ISO 21940-11, ein Probelauf mit Temperatur- und Schwingungsverlauf und eine Isolationsmessung. Bestehen Sie auf einem Abnahmeprotokoll mit Rundlauf, Planlauf, Axial- und Radialspiel und Einzugskraft. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Am Markt üblich sind 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis. Die Eingangsmessung im Detail: Spindel-Diagnose.
Sie suchen Fanuc-Service für Steuerung oder Maschine?
Dann gleich die klare Abgrenzung: Hier geht es um Spindeleinheit und Spindelmotor, nicht um CNC, Verstärker oder Maschine. Für Steuerung, Antriebsverstärker, Parametrierung, Achsen und Wartung sind der Fanuc-Service oder der Hersteller Ihrer Maschine zuständig. Um Spindeleinheit und Motorbaugruppe kümmern wir uns herstellerunabhängig: Wir ordnen den Alarm ein, nehmen Ihren Fall auf und organisieren die Spindelreparatur im passenden Fachbetrieb. Dazu gehört auch die klare Aussage, wenn die Ursache gar nicht in der Spindel liegt. Wir sind kein autorisierter Servicepartner von Fanuc und haben keine Herstellerfreigabe.
Wenn Sie nur einen SP-Alarm und einen Verdacht haben: Schicken Sie Alarmnummer, Motortypenschild, Typenschild der Spindeleinheit und eine kurze Beschreibung (Geräusch, Temperatur, seit wann, was zuletzt passiert ist). Sie bekommen eine erste Einschätzung, ob sich der Ausbau lohnt oder ob Sie den Fanuc-Service rufen sollten. Anfrage und Ersteinschätzung sind kostenlos und unverbindlich. Kostenlose Ersteinschätzung anfragen
Spindel ausbauen und einschicken: was der Instandhalter vorbereitet
-
Alarm sichern, Parameter nicht ändern
vor dem AusbauAlarmhistorie mit SP-Nummer und Uhrzeit fotografieren, Motortypenschild (αiI, βiI oder BiI mit Leistung und Drehzahl) und Typenschild der Spindeleinheit sichern. Keine Parameter ändern, damit der Servicepartner nach dem Einbau einen sauberen Ausgangszustand hat.
-
Werkzeug entnehmen, Magazin in Grundstellung
WerkzeugwechslerWerkzeug aus der Spindel nehmen, Werkzeugwechsler in Grundstellung fahren und sperren, Konus mit Schutzkegel verschließen. Bei ROBODRILL-Maschinen den Revolver-Werkzeugwechsler in die Wechselposition bringen und sichern.
-
Motor von der Spindel trennen oder Motorspindel abstecken
AntriebBei separatem Motor: Riemen entspannen und abnehmen oder Kupplung lösen, Motorlage markieren. Bei Motorspindel mit eingebautem Motor: Leistungs- und Geberstecker nummerieren, fotografieren, mit Kappen schützen.
-
Kühlmittel, Druckluft und Kühlmantel trennen
MedienInnere Kühlmittelzufuhr und Sperrluft drucklos machen, Kühlmantel der Motorspindel absperren und entleeren, alle Anschlüsse verschließen.
-
Spindeleinheit ausbauen, Motor mitschicken
HebezeugHebezeug ansetzen, Passflächen schützen, Schrauben beschriftet aufbewahren. Den Motor auch dann mitschicken, wenn Sie einen rein mechanischen Schaden vermuten: Sensor, Wicklung und Motorlager werden mitgeprüft, sonst fehlt nach dem Einbau die halbe Diagnose.
-
Verpacken, Versand, danach Abgleich und Referenzfahrt
KurierKonus verschlossen, Metallflächen konserviert, Spindel und Motor getrennt gepolstert im Koffer. Abholung per Spedition oder Kurier ist branchenüblich, den Versandweg gibt der beauftragte Betrieb vor. Nach der Rückkehr: Einbau, bei getauschtem Sensor Abgleich an der Fanuc-Steuerung durch Ihren Servicepartner, Referenzfahrt, Warmlauf, Rundlaufmessung.
Fanuc-Spindelmotoren und die Spindeln, in denen sie arbeiten
Fanuc liefert Spindelmotoren in drei Bauformen: als separaten Motor, der über Riemen oder Kupplung eine Spindeleinheit antreibt, als Einbausatz aus Stator und Rotor im Inneren einer Motorspindel, und komplett mit Spindel nur in den eigenen ROBODRILL-Maschinen. Die Zahl vor dem Schrägstrich in der Typbezeichnung steht für die Leistungsklasse, die Zahl dahinter für die Höchstdrehzahl in min⁻¹.
| Fanuc-Baureihe / Maschine | Was Fanuc liefert | Verbindung zur Spindel | Max. Drehzahl | Kühlung | Reparaturweg |
|---|---|---|---|---|---|
| αiI-B (z. B. αiI 3/10000, 6/10000, 8/8000, 12/7000, 15/7000) | Asynchron-Spindelmotor mit Lüfter, Flansch- oder Fußbauform, für Bearbeitungszentren und Drehmaschinen | Riemen, Zahnriemen oder Kupplung auf die Spindeleinheit des Maschinenbauers | 7.000 bis 10.000 min⁻¹ am Motor, Spindel je nach Übersetzung | Lüfter | Motorlager, Lüfter, Wicklung, Sensor; Spindeleinheit separat |
| αiIP-B (Hochmoment) | wie αiI, Auslegung auf hohes Drehmoment bei niedriger Drehzahl, typisch Drehmaschinen | Riemen oder Kupplung | je nach Typ | Lüfter | wie αiI |
| αiIL-B (flüssigkeitsgekühlt) | kompakter Spindelmotor mit Kühlmantel | Kupplung oder Riemen | je nach Typ | Flüssigkeit | wie αiI, zusätzlich Kühlmantel und Dichtungen |
| βiI-B | Economy-Spindelmotor mit Lüfter; Fanuc-Dokumentation nennt Riemen-, Zahnrad- und Kupplungsantrieb | Riemen, Zahnrad oder Kupplung | je nach Typ | Lüfter | wie αiI |
| BiI-B eingebaut (z. B. BiI 50S/30000 bis BiI 200L/6000) | Stator und Rotor als Einbausatz im Inneren einer Motorspindel des Maschinen- oder Spindelbauers | keine, Rotor sitzt auf der Spindelwelle | 6.000 bis 30.000 min⁻¹ je nach Baugröße | über den Kühlmantel der Spindel | Motorspindel komplett: Lager, Rotor, Stator, Sensorik |
| BiS-B eingebaut (Synchron) | Einbaumotor mit Neodym-Magneten, hohes Drehmoment bei niedriger Drehzahl, für Dreh- und Verzahnmaschinen | keine, Rotor auf der Spindelwelle | je nach Baugröße | über den Kühlmantel der Spindel | wie BiI, Magnetrotor bei Demontage gesondert handhaben |
| ROBODRILL α-DiB Plus (Fanuc-Maschine) | Fanuc-eigene Spindeleinheit mit Fanuc-Motor | direkt, je nach Ausführung | 10.000 min⁻¹ Standard, 24.000 als Option (je nach Ausstattung) | je nach Ausführung | Spindeleinheit komplett inklusive BT30-Spanner |
| Maschinen mit Fanuc-CNC anderer Hersteller (z. B. Chiron 15er-Baureihe mit Fanuc-Option, asiatische Vertikalzentren und Drehmaschinen) | Steuerung und Verstärker von Fanuc; Spindelmotor von Fanuc oder vom Spindelhersteller, Spindeleinheit vom Maschinenbauer | je nach Maschine | je nach Maschine | je nach Maschine | Spindeleinheit und Motor nach Befund |
Baureihen und Typen nach Fanuc-Produktunterlagen (αi-B, βi-B, BiI-B, BiS-B). Ob bei Ihrer Maschine ein Fanuc-Motor oder ein Fremdmotor arbeitet, steht auf dem Motortypenschild, nicht auf dem Steuerungsbildschirm.
Spindel, Motor oder Verstärker? Fanuc-Alarme einordnen
Die Fanuc-Steuerung meldet Spindelprobleme als SP-Alarme des Spindelverstärkers. Die Tabelle zeigt, wann die Ursache eher in Spindeleinheit oder Motor sitzt und wann eher in Verstärker, Verkabelung oder Maschinenmechanik.
| Symptom | Eher Spindel | Eher Steuerung/Antrieb/Mechanik |
|---|---|---|
| SP9001 Motorübertemperatur | Wicklung geschädigt, Lüfter defekt, Lagerreibung erhöht, Kühlmantel verstopft | Überwachungsparameter, Schaltschrankkühlung, Dauerlast im Programm |
| SP9002 Drehzahlabweichung, Motor folgt dem Sollwert nicht | Schwergängige Spindel, Lagerschaden, Rotor streift | Verstärker, Lastprofil, rutschender Riemen außerhalb der Spindel |
| SP9012 Überstrom im Leistungskreis | Wicklungsschluss, Erdschluss durch Kühlmittel im Motor | Verstärkermodul, Leistungskabel, Leistungshalbleiter |
| SP9031 Motor blockiert oder kein Gebersignal | Spindel mechanisch blockiert (Lager, Fremdkörper, Kollision), Sensor defekt | Geberkabel, Verstärkereingang |
| SP9073 Motorsensor gestört | Sensor oder Sensorring in Spindel oder Motor, Luftspalt, Verschmutzung | Kabel, Stecker, Schirmung |
| Spindel läuft, aber Rattermarken und schlechte Oberfläche | Lagerspiel, Vorspannung, Unwucht der Rotorbaugruppe | Werkzeug, Aufnahme, Achsen, Schnittparameter |
| Werkzeug klemmt oder wird nicht gespannt | Werkzeugspanner, Tellerfedern, Spannzange | Löseeinheit, Druckluft oder Hydraulik, Sensorik für den Spannzustand, PMC-Logik |
| Alarm bleibt bei abgestecktem Motor bestehen | selten | Verstärker, Steuerung, Verkabelung: Fanuc-Service oder Maschinenhersteller |
Alarmbedeutungen nach Fanuc-Dokumentation zu den Spindelverstärkern der αi-Baureihe. Hier geht es um Spindeleinheit und Motor; Verstärker, CNC und Parameter bleiben beim Fanuc-Service oder Ihrem Maschinenhersteller.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| SP9001 oder SP9012 direkt beim Einschalten der Spindel | Wicklungsschluss oder Kühlmittel im Motor, Isolationswert gesunken | Nicht weiter versuchen, Isolationswert messen lassen, Motor und Spindel zur Befundung | Sofort stoppen |
| Mahlendes Geräusch, Spindel wird warm, SP9002 unter Last | Lagerschaden in der Spindeleinheit oder im Motor | Stoppen, Spindel von Hand drehen, Riemen abnehmen und Motor allein prüfen | Sofort stoppen |
| SP9073 sporadisch, vor allem nach Kühlmittelkontakt | Sensorring verschmutzt, Sensor oder Leitung beschädigt | Stecker und Kabel prüfen, bleibt der Alarm: Sensorprüfung in der Befundung | Zeitnah prüfen |
| Oberfläche schlechter, Rundlauf am Prüfdorn leicht erhöht, kein Alarm | Beginnendes Lagerspiel in der Spindeleinheit | Werte dokumentieren, Instandsetzung einplanen, bevor ein Alarm die Maschine stoppt | Zeitnah prüfen |
-
SP9001 oder SP9012 direkt beim Einschalten der Spindel
Sofort stoppenUrsache: Wicklungsschluss oder Kühlmittel im Motor, Isolationswert gesunken
Maßnahme: Nicht weiter versuchen, Isolationswert messen lassen, Motor und Spindel zur Befundung
-
Mahlendes Geräusch, Spindel wird warm, SP9002 unter Last
Sofort stoppenUrsache: Lagerschaden in der Spindeleinheit oder im Motor
Maßnahme: Stoppen, Spindel von Hand drehen, Riemen abnehmen und Motor allein prüfen
-
SP9073 sporadisch, vor allem nach Kühlmittelkontakt
Zeitnah prüfenUrsache: Sensorring verschmutzt, Sensor oder Leitung beschädigt
Maßnahme: Stecker und Kabel prüfen, bleibt der Alarm: Sensorprüfung in der Befundung
-
Oberfläche schlechter, Rundlauf am Prüfdorn leicht erhöht, kein Alarm
Zeitnah prüfenUrsache: Beginnendes Lagerspiel in der Spindeleinheit
Maßnahme: Werte dokumentieren, Instandsetzung einplanen, bevor ein Alarm die Maschine stoppt
Bilder zur Instandsetzung
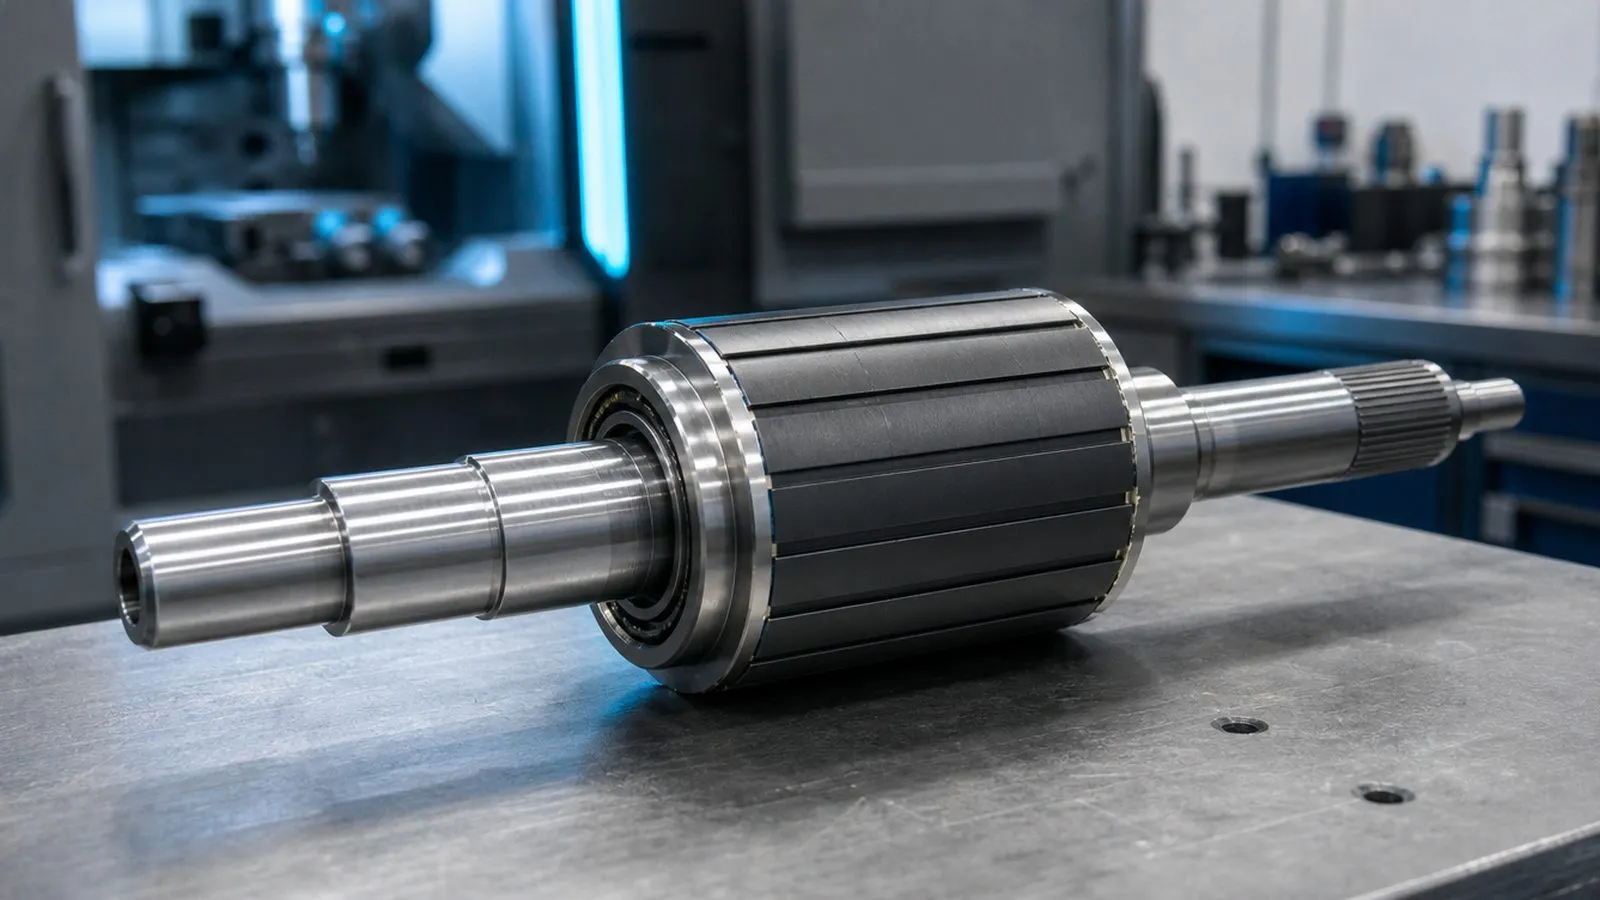


Spindel in Ihrer Maschine defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Fällt die Fanuc-Steuerung oder der Spindelverstärker auch unter Spindelreparatur?
Was ist eine Fanuc-Spindel überhaupt? Fanuc baut doch Steuerungen.
Lassen sich Fanuc-Spindelmotoren neu wickeln?
Muss nach der Reparatur der Fanuc-Antrieb neu parametriert werden?
Was kostet die Reparatur einer Spindel im Fanuc-Umfeld?
Wie lange dauert die Reparatur?
Lässt sich auch die Spindel einer ROBODRILL instand setzen?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.