Spindeltypen
Hochfrequenzspindel reparieren: HF-Spindel und Schnelllaufspindel instandsetzen
HF-Spindel oder Schnelllaufspindel defekt? Instandsetzung von Hochfrequenzspindeln: Hybridlager, Spannzange, Feinwuchten und wann sie sich rechnet.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Eine defekte Hochfrequenzspindel lassen wir befunden, neu lagern, fein wuchten und bei Betriebsdrehzahl abnehmen, am Markt in 6 bis 10 Werktagen nach Befundung. Häufigste Ursache ist der Lagerschaden. Hier steht, welche HF-Klassen es gibt, warum Spannzange und Spannmutter so viele Rundlauffehler verursachen und wann sich eine Instandsetzung überhaupt rechnet. Schildern Sie uns den Fall, wir ordnen ihn ein und organisieren die Reparatur. Kostenlos und unverbindlich.

Auf einen Blick
- Hybridlager mit Siliziumnitrid-Kugeln als Standard ab 30.000 min⁻¹
- Spannzange, Spannmutter und Spannzangensitz werden mitgemessen
- Feinwuchten auf G1 oder G0,4 nach ISO 21940-11
- Herstellerunabhängig erklärt, mit Kostenrahmen am Markt
Was ist eine Hochfrequenzspindel und wie funktioniert sie?
Eine Hochfrequenzspindel ist eine Motorspindel, deren Antriebsmotor über einen Frequenzumrichter mit hoher Ausgangsfrequenz gespeist wird und die deshalb Drehzahlen von 30.000 bis 160.000 min⁻¹ erreicht. Der Stator sitzt im Spindelgehäuse, der Rotor auf der Spindelwelle, Riemen und Getriebe entfallen. HF-Spindel ist keine eigene Gattung, sondern eine Motorspindel für den oberen Drehzahlbereich.
Ein zweipoliger Asynchronmotor am 50-Hz-Netz kommt auf knapp 3.000 min⁻¹, der Umrichter erzeugt stattdessen 400 bis über 2.000 Hz. Alles Weitere folgt aus dieser Drehzahl: Gelagert wird mit Schrägkugellagern im Druckwinkel 15 Grad, meist als Hybridlager mit Keramikkugeln aus Siliziumnitrid (Si₃N₄), Genauigkeitsklasse P4 oder P2 nach ISO 492, im Innenschleifbereich auch mit Luftlagern. Gekühlt wird über Luft- oder Wassermantel, geschmiert mit Fett oder Öl-Luft. Das Werkzeug sitzt in einer ER-Spannzange von ER11 bis ER32 oder in einer kleinen HSK-E-Aufnahme.
Für die Spindelreparatur heißt das: Jede Toleranz zählt doppelt. Die Fliehkraft steigt mit dem Quadrat der Drehzahl, dieselbe Restunwucht erzeugt bei 60.000 min⁻¹ rund das 56-Fache der Kraft von 8.000 min⁻¹. Deshalb wird auf G1 oder G0,4 gewuchtet statt auf die üblichen G2,5, und die Abnahme läuft nach Warmlauf bei Betriebsdrehzahl.
Schnelllaufspindel, Fräsmotor, Motorspindel: die Begriffe im Werkstattgebrauch
Schnelllaufspindel und HF-Spindel meinen dasselbe Bauteil. Der Begriff stammt aus der Holz-, Kunststoff- und Aluminiumbearbeitung und steht dort für die schnell drehende Arbeitsspindel an Bearbeitungszentren, Kantenmaschinen und Aggregaten. Wer eine Schnelllaufspindel tauschen oder instandsetzen lassen will, sucht dieselbe Leistung wie jemand mit defekter HF-Spindel. Ein Hochfrequenz-Fräsmotor (Kress- und AMB-Linie) ist ein aufgesetzter Motor mit Spannzange, technisch gleich zu behandeln. Die klassische Motorspindel unterscheidet sich nur in der Auslegung: weniger Drehzahl, mehr Drehmoment.
Typische Schäden an HF-Spindeln
Der häufigste Schaden ist der Lagerschaden, und er hat fast immer eine Vorgeschichte: verbrauchtes Fett, Staub im Dichtspalt, ein Kühlkreis ohne volle Leistung. Danach folgen Überhitzung, verschlissene Spannsysteme und, deutlich seltener, Statorschäden.
| Schadensbild | Ursache | Was Sie merken | Umfang der Instandsetzung |
|---|---|---|---|
| Lagerschaden vorn | Betriebsstunden, Fettalterung, Staub im Dichtspalt | Pfeifen, Rauschen, Wärme, steigender Rundlauffehler | Neulagerung, Dichtsystem, Feinwuchten |
| Überhitzung | Kühlkanal verstopft, Dauerlast am Limit | Temperaturschutz schaltet ab, Fett tritt aus | Neulagerung, Kühlmantel spülen und abdrücken |
| Kollision | Crash am Werkstück oder an der Aufspannung | Rundlauf sprunghaft schlechter, anderes Geräusch | Welle prüfen, Neulagerung, Sitz nacharbeiten |
| Spannsystem verschlissen | Spannzange gesetzt, Spannmutter ausgeschlagen | Werkzeug läuft unrund, Standzeit fällt | Spannzange und Mutter neu, Sitz vermessen |
| Statorschaden | Kühlmitteleintritt, Überlast, Umrichterfehler | Umrichter meldet Erdschluss oder Überstrom | Wicklung oder Statoreinheit erneuern |
Zwei Betriebsbedingungen beschleunigen fast alle diese Bilder: Trockenbearbeitung von Holz, Grafit und Composites setzt den Dichtspalt zu, sobald die Sperrluft nachlässt. Nassbearbeitung mit innerer Kühlmittelzufuhr bringt Feuchte in die Lagerkammer, wenn die Drehdurchführung undicht wird. Beides früh erkennen: Ratgeber Lagerschaden, Ratgeber Spindel zu heiß.
HF-Spindel reparieren: Umfang der Instandsetzung
Der Standardumfang ist immer gleich: Neulagerung mit Hybridlagern, komplettes Dichtsystem, Spannzangensitz prüfen, Feinwuchten, Probelauf bei Betriebsdrehzahl, Abnahmeprotokoll. Was darüber hinaus anfällt, ergibt die Befundung im Fachbetrieb, der Kostenvoranschlag gehört davor. Ohne Ihre Freigabe darf kein Teil bestellt werden.
Mechanisch werden Lagersitze an Welle und Gehäuse vermessen, die Welle auf Rundheit und Geradheit geprüft und die Vorspannung nach Herstellervorgabe eingestellt. Bei HF-Spindeln ist das fast immer eine Federvorspannung, weil sich die Welle im Betrieb stärker dehnt als das Gehäuse (Spindellager-Reparatur). Elektrisch kommen Isolationswiderstand, Phasenwiderstand über alle drei Phasen und die Prüfung des Temperaturfühlers hinzu. Wurden Stator oder Fühler getauscht, gehören die Umrichterparameter auf den Prüfstand. Zuletzt wird die Rotorbaugruppe dynamisch gewuchtet, Zielwert G1 oder G0,4 nach ISO 21940-11 (Spindelwuchten). Der Probelauf fährt anschließend den gesamten Drehzahlbereich mit Temperaturkurve an Lagerstelle und Stator, das Abnahmeprotokoll hält Rundlauf, Axialspiel, Wuchtgüte und Schwingung fest.
Spannzange, Spannmutter und Rundlauf am Werkzeug
Ein großer Teil der Rundlauffehler an HF-Spindeln kommt nicht aus der Lagerung, sondern aus dem Spannsystem. Eine ER-Spannzange nach DIN 6499 hält in Standardausführung einen Rundlauf bis 15 µm, in Präzisionsausführung bis 5 µm. Dieser Fehler addiert sich zu dem der Spindel und wächst mit jedem Spannzyklus. Typische Ursachen: Späne im Sitz, gesetzte Schlitze, eine Spannmutter mit ausgeschlagenem Wälzlager, ein Werkzeugschaft am Rand des Spannbereichs, ein falsches Anzugsmoment. Spannzangen sind Verschleißteile, keine Dauerbauteile.
Vor dem Einschicken lohnt eine Gegenprobe: Rundlauf am Prüfdorn mit der eigenen Spannzange messen, dann mit einer neuen. Bleibt der Fehler, sitzt er in der Spindel. Verschwindet er, war es das Spannsystem. Wie sauber gemessen wird, steht im Ratgeber Unwucht und Rundlauf, die Begriffe klärt das Glossar zur Spannzange.
Lohnt sich die Reparatur einer 2,2-kW-HF-Spindel?
Bei den kleinen wassergekühlten 2,2-kW-Spindeln aus dem Direktimport, im Forum meist China-Spindel genannt und an Einsteiger-Portalfräsen der Stepcraft-Klasse verbaut, geht eine fachgerechte Instandsetzung wirtschaftlich meist nicht auf: Der Neupreis liegt niedrig, ein passender Präzisionslagersatz ist oft nicht einzeln beschaffbar, Feinwuchten und Abnahme landen in derselben Größenordnung wie eine neue Spindel. Ist die Maschine sonst gesund, ist der Ersatz der ehrlichere Weg.
Anders bei Marken-HF-Spindeln aus dem industriellen Einsatz: Dort kostet die Instandsetzung am Markt in der Regel einen Bruchteil des Neuspindelpreises, eine Generalüberholung typischerweise 30 bis 60 Prozent einer Neuspindel. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen. Die Grenze verläuft nicht am Hobbybereich entlang, sondern an der Ersatzteillage: Sind Lagersatz, Dichtungen und Spannzangensitz beschaffbar, ist die Reparatur die bessere Rechnung. Lohnt sie sich nicht, sagen wir Ihnen das in der Einschätzung, auch wenn dann kein Reparaturweg übrig bleibt.
HF-Spindel-Hersteller, Laufzeit und Anfrage
HF-Spindeln lassen wir herstellerunabhängig instand setzen. Verbreitet sind Spindeln von Jäger, Mechatron, HSD, IBAG, Fischer und GMN, verbaut in CNC-Routern, Nesting-Anlagen, Graviermaschinen und HSC-Bearbeitungszentren. Für die Instandsetzung ist die Marke kein Ausschlusskriterium. Kennen Sie den Spindelhersteller nicht, reicht ein Foto von Typenschild und Spindelnase zur Zuordnung.
Am Markt liegt die Laufzeit bei 6 bis 10 Werktagen nach Befundung. Was Express dabei wirklich verkürzt, steht unter Express und Notdienst. Steht die Maschine, kann eine Tauschspindel aus dem Spindelaustausch der schnellere Weg sein, die eigene Spindel geht danach als Reserve ins Lager. Für HF-Spindeln gibt es allerdings selten Tauschpools, hier ist die Instandsetzung meist der einzige schnelle Weg. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb.
Schildern Sie Ihren Fall mit Foto vom Typenschild, Drehzahl und Leistung, Spannsystem, Umrichtertyp und Symptom. Sie bekommen eine technische Einordnung dazu, ob Lager, Spannsystem oder Stator die Ursache ist und ob sich die Instandsetzung rechnet. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer HF-Spindel ab
-
Eingangsprüfung
üblich: 1 WerktagRundlauf am Spannzangensitz und am Prüfdorn, Auslaufgeräusch, Isolations- und Phasenwiderstand.
-
Demontage, Befundung, Kostenvoranschlag
üblich: 2 bis 3 WerktageZerlegung im Fachbetrieb, Bewertung von Lagern, Sitzen, Welle, Spannzangensitz, Dichtsystem und Stator. Teile erst nach Ihrer Freigabe.
-
Instandsetzung
am Markt 6 bis 10 WerktageNeulagerung mit Hybridlagern in P4 oder P2, Vorspannung nach Herstellervorgabe, Dichtungen neu, Spannzangensitz nachgearbeitet.
-
Feinwuchten und Probelauf
vor der AbnahmeDynamisches Wuchten auf G1 oder G0,4 nach ISO 21940-11, Probelauf über den gesamten Drehzahlbereich mit Temperaturkurve.
-
Abnahmeprotokoll und Versand
Express gegen Aufpreis üblichRundlauf, Axialspiel, Wuchtgüte, Schwingung und Temperaturverlauf gehören ins Protokoll, danach Versand in Transportsicherung.
HF-Spindel-Klassen: Drehzahl, Leistung, Lagerung, Spannsystem
Die Klasse entscheidet über Lagersatz, Wuchtgüte und Reparaturaufwand.
| Klasse | Drehzahl | Leistung | Lagerung und Kühlung | Werkzeugwechsel | Herstellerbeispiele |
|---|---|---|---|---|---|
| ATC-Frässpindel für HSC | 30.000 bis 42.000 min⁻¹ | 6 bis 15 kW | Hybridlager, Öl-Luft, Wasser | Automatisch, HSK-E40/E50 | HSD, IBAG, Fischer |
| Router- und Nestingspindel | 30.000 bis 36.000 min⁻¹ | 1,5 bis 7,5 kW | Hybridlager, Fett, Luft/Wasser | Manuell, ER20 bis ER32 | Mechatron, HSD |
| Gravier- und Feinfrässpindel | 40.000 bis 80.000 min⁻¹ | 0,3 bis 2 kW | Hybridlager, Fett, Luftkühlung | Manuell, ER11 bis ER16 | Jäger, Kress/AMB |
| Innenschleif- und Kleinstspindel | 80.000 bis 160.000 min⁻¹ | 0,1 bis 1,5 kW | Hybrid- oder Luftlager, Öl-Luft | Manuell, ER11 oder direkt | Jäger, IBAG |
Richtwerte aus gängigen Baureihen. Maßgeblich sind Typenschild und Datenblatt Ihrer Spindel.
ER-Spannzangen in HF-Spindeln
Spannzange und Spannmutter sind Verschleißteile und gehören zur Rundlaufmessung.
| Spannzange | Spannbereich | Spindelleistung (typisch) | Typische Anwendung |
|---|---|---|---|
| ER11 | 1 bis 7 mm | 0,3 bis 1,2 kW | Gravieren, Feinfräsen |
| ER20 | 1 bis 13 mm | 1,5 bis 3,5 kW | Holz- und Plattenbearbeitung, Nesting |
| ER32 | 2 bis 20 mm | 3,5 bis 9 kW | Schwere Router, Aggregate |
Spannbereiche nach DIN 6499 (ISO 15488). Rundlauf der Spannzange: Standard bis 15 µm, Präzision bis 5 µm.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Spindelgehäuse wird heiß, Temperaturschutz schaltet ab | Kühlkreis verstopft oder ausgefallen, Lagervorspannung verspannt | Sofort stoppen, Kühlmitteldurchfluss und Luftfilter prüfen | Sofort stoppen |
| Pfeifen oder Rauschen, das mit der Drehzahl mitgeht | Beginnender Lagerschaden, Fettgebrauchsdauer erreicht | Drehzahl reduzieren, Spindel zur Befundung geben | Zeitnah prüfen |
| Drehzahl bricht ein, Umrichter meldet Überstrom oder Erdschluss | Lagerreibung erhöht oder Schaden an der Statorwicklung | Nicht mehr einschalten, Isolationsmessung veranlassen | Sofort stoppen |
| Werkzeug läuft unrund, Standzeit und Oberfläche fallen ab | Spannzange, Spannmutter oder Spannzangensitz verschlissen | Spannzange tauschen und Rundlauf gegenmessen | Zeitnah prüfen |
-
Spindelgehäuse wird heiß, Temperaturschutz schaltet ab
Sofort stoppenUrsache: Kühlkreis verstopft oder ausgefallen, Lagervorspannung verspannt
Maßnahme: Sofort stoppen, Kühlmitteldurchfluss und Luftfilter prüfen
-
Pfeifen oder Rauschen, das mit der Drehzahl mitgeht
Zeitnah prüfenUrsache: Beginnender Lagerschaden, Fettgebrauchsdauer erreicht
Maßnahme: Drehzahl reduzieren, Spindel zur Befundung geben
-
Drehzahl bricht ein, Umrichter meldet Überstrom oder Erdschluss
Sofort stoppenUrsache: Lagerreibung erhöht oder Schaden an der Statorwicklung
Maßnahme: Nicht mehr einschalten, Isolationsmessung veranlassen
-
Werkzeug läuft unrund, Standzeit und Oberfläche fallen ab
Zeitnah prüfenUrsache: Spannzange, Spannmutter oder Spannzangensitz verschlissen
Maßnahme: Spannzange tauschen und Rundlauf gegenmessen
Bevor Sie die HF-Spindel einschicken
- Typenschild fotografieren und Symptome notieren: seit wann, bei welcher Drehzahl.
- Umrichtertyp und Parameter notieren: Ausgangsfrequenz, Spannung, Polpaarzahl.
- Spannzange und Spannmutter beilegen, sie gehören zur Rundlaufmessung.
- Kühlwasser ablassen, Anschlüsse verschließen, Sperrluftfilter prüfen.
- Spindel liegend in Transportsicherung verpacken, nie auf der Spindelnase abstellen.
Bilder zur Instandsetzung
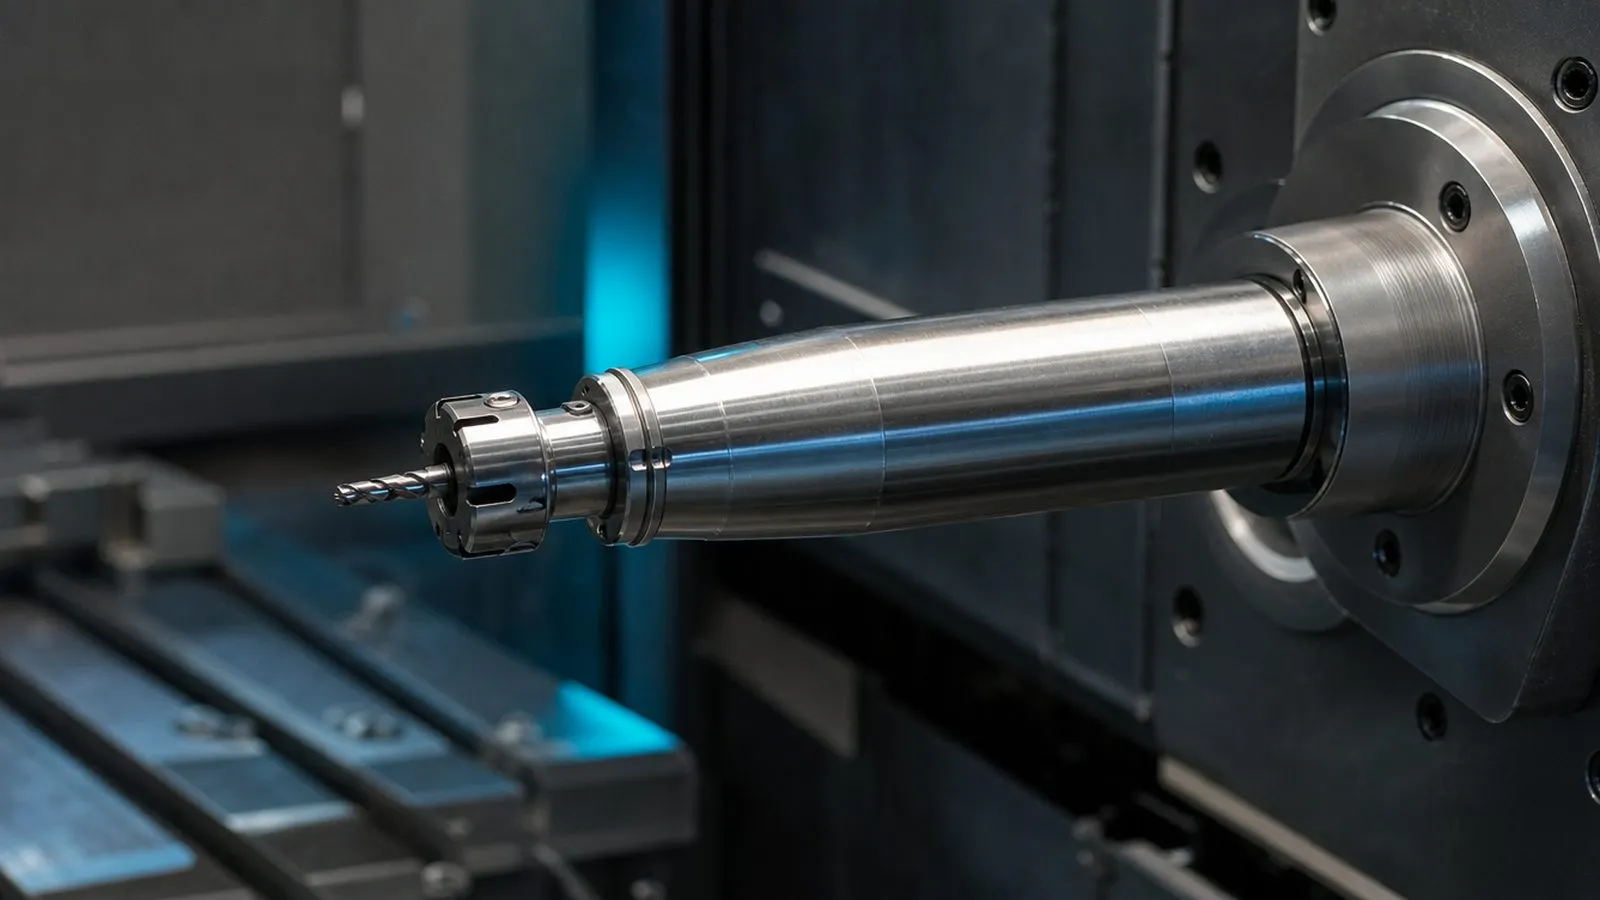
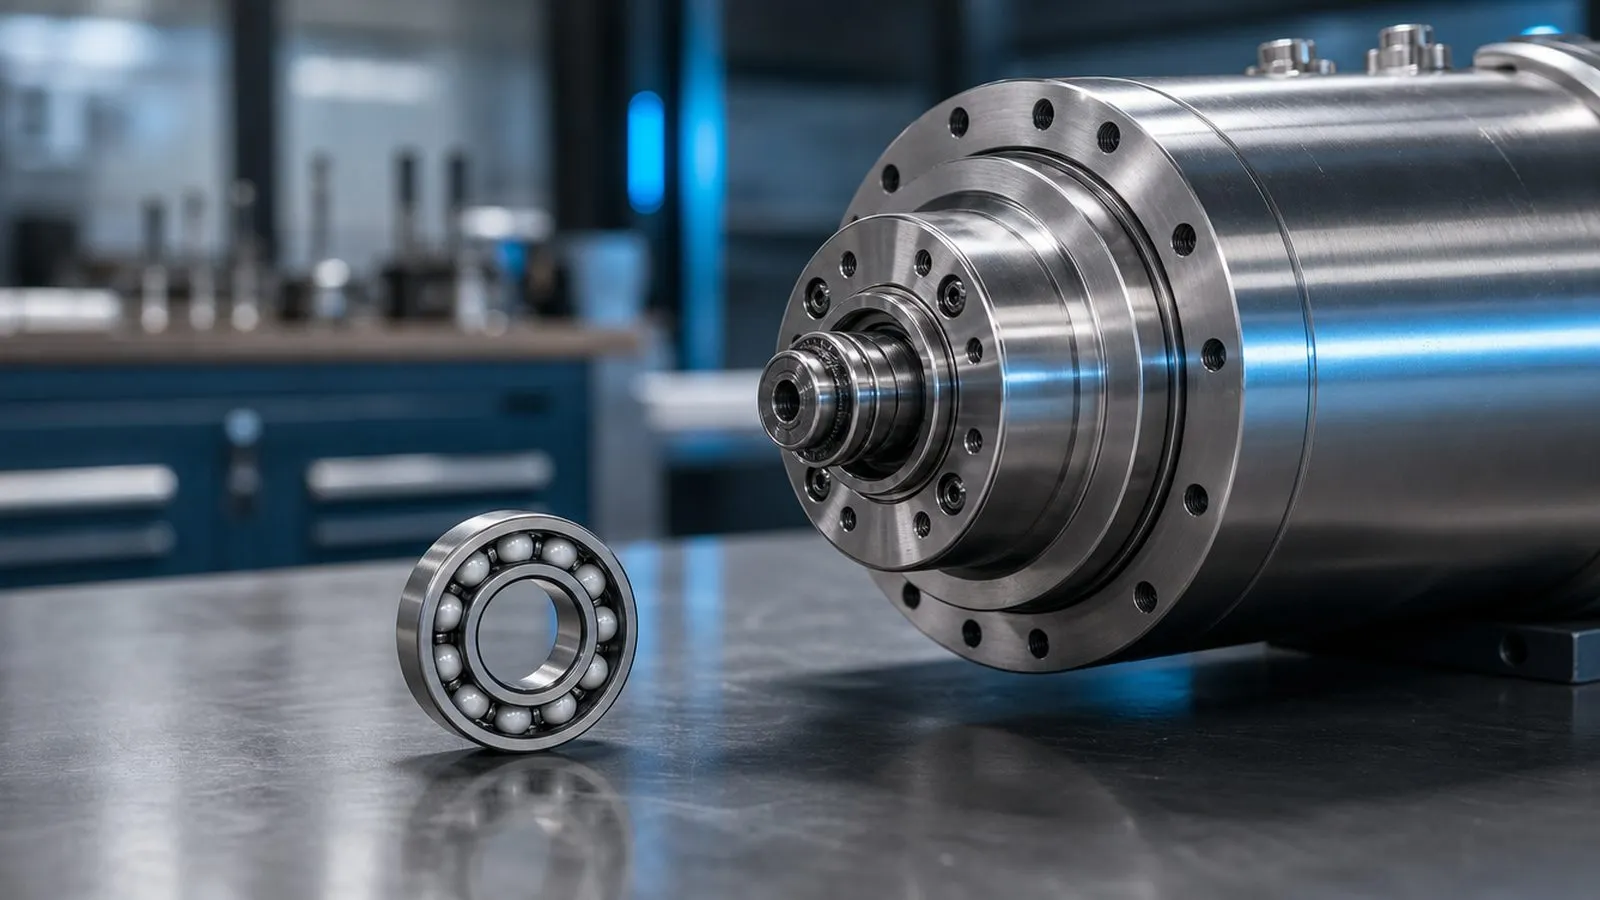
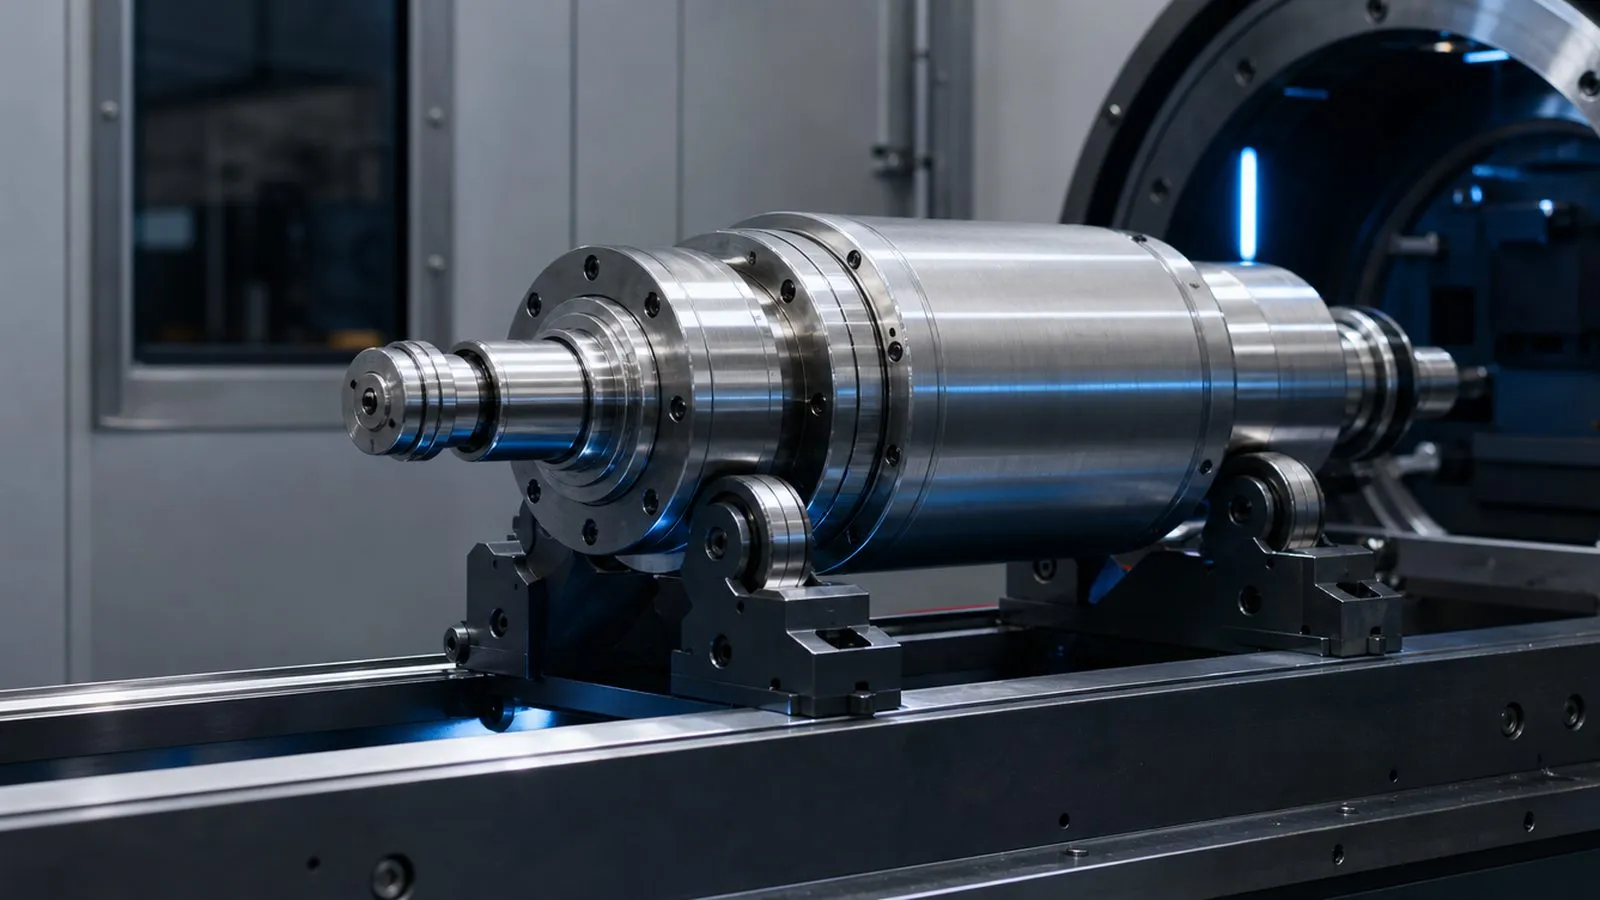
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Was ist eine Schnelllaufspindel?
Lohnt sich die Reparatur einer 2,2-kW-HF-Spindel?
Warum läuft meine HF-Spindel heiß?
Erreicht die HF-Spindel nach der Instandsetzung wieder ihre volle Drehzahl?
Wie lange dauert die Reparatur einer HF-Spindel?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.