Maschinen
DMG Mori Spindel reparieren: MASTER- und Kessler-Spindeln aus DMU, DMC, CMX, NHX, NTX und CTX instandsetzen
DMG Mori Spindel defekt? Welche MASTER- oder Kessler-Spindel in DMU, DMC, NHX und NTX steckt, welche Schäden typisch sind und wie die Instandsetzung abläuft.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
DMG-Mori-Spindeln lassen wir herstellerunabhängig instand setzen: MASTER-Spindeln der aktuellen Baureihen und Kessler-Motorspindeln aus DMU, DMC und den Deckel-Maho-Altmaschinen. Hier steht, welche Spindel in welcher Baureihe steckt, woran ein Spindelschaden zu erkennen ist und wie eine Instandsetzung abläuft: am Markt üblich sind 6 bis 10 Werktage nach Befundung. Steuerung, Achsen und Maschinenwartung sind ein anderes Thema. Schildern Sie uns Ihr Schadensbild, wir kümmern uns um die Instandsetzung. Die Anfrage kostet nichts.
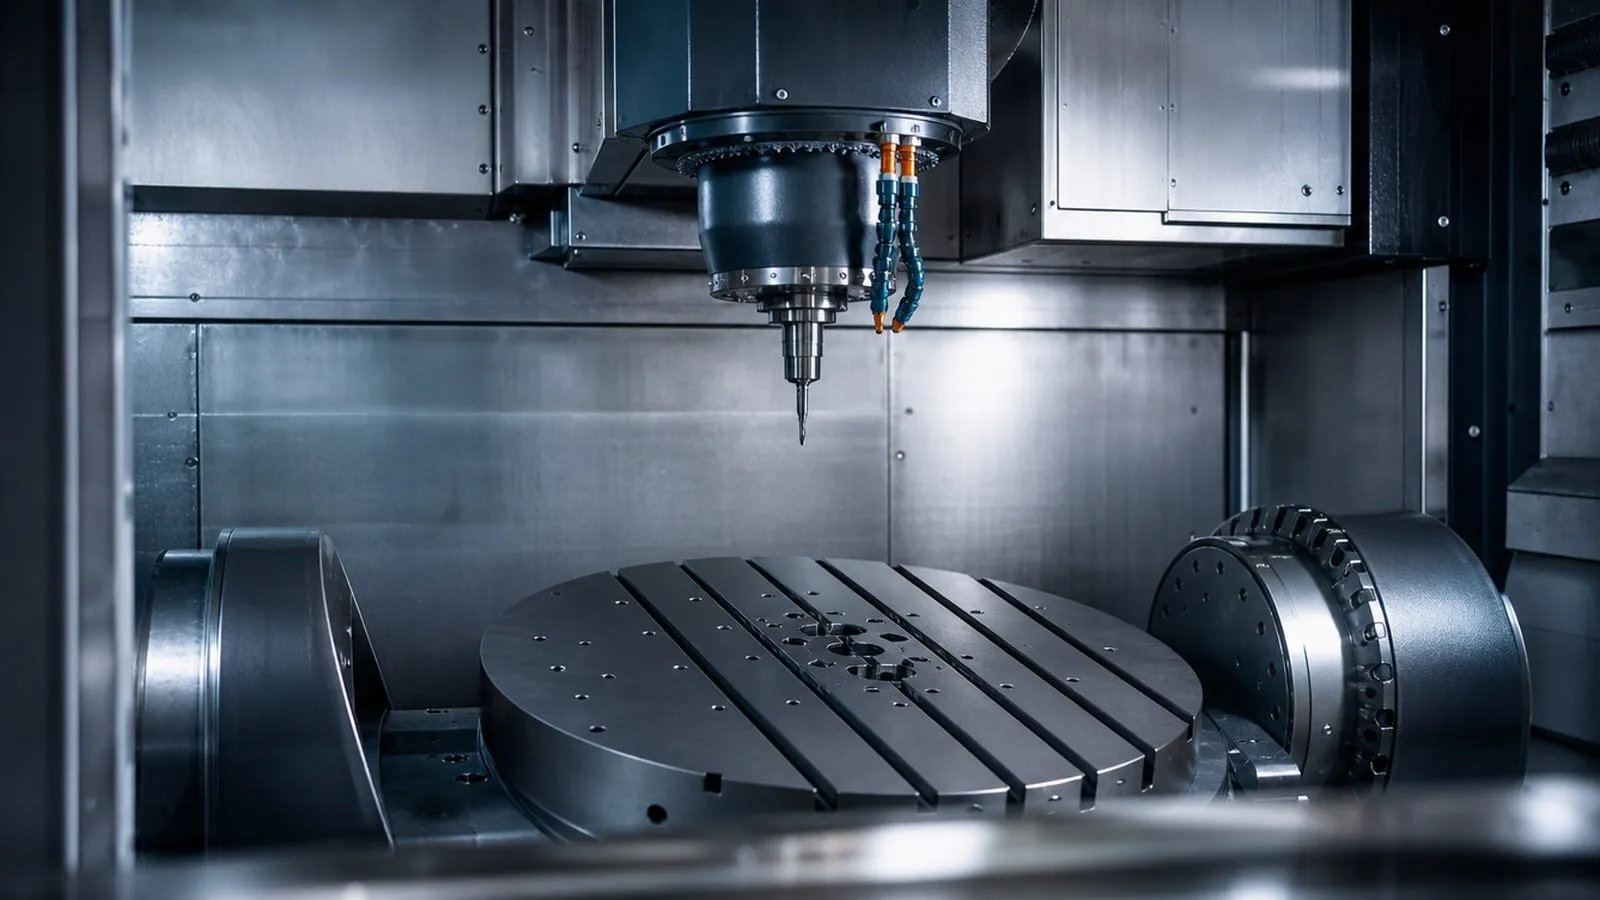
Auf einen Blick
- speedMASTER, inlineMASTER, compactMASTER und turnMASTER ebenso wie Kessler DMS 100 aus älteren DMU und DMC
- Modell-Tabelle: welche Spindel in welcher Baureihe arbeitet, mit Aufnahme, Drehzahl, Schmierung und Reparaturweg
- Abgrenzung: welches Symptom zur Spindel gehört und welches zu CELOS-Steuerung, Antriebsverstärker oder Achsen
- Reparatur, Tauschspindel oder Neuspindel: Entscheidung nach Befundung, nicht nach Katalog
Welche Spindeln in DMG-Mori-Maschinen arbeiten
Seit etwa 2018 stattet DMG Mori nach eigener Angabe über 95 Prozent seiner Neumaschinen mit selbst gefertigten MASTER-Spindeln aus den Werken Pfronten und Iga aus. Davor kamen die Motorspindeln der Deckel-Maho-Baureihen überwiegend von Franz Kessler: Die Familie DMS 100 steckt in tausenden DMU, DMC und DMF der Baujahre 2000 bis 2017. Für die Reparatur ist diese Unterscheidung entscheidend, weil Lagerung, Schmierung, Sensorik und Ersatzteilwege verschieden sind.
| Baureihe | Spindeltyp | Typische Ausführung |
|---|---|---|
| DMU monoBLOCK, DMX U, DMU 50 3rd Generation | speedMASTER oder inlineMASTER (Motorspindel) | 12.000 bis 20.000 min⁻¹, SK40 / HSK-A63 |
| DMU duoBLOCK (80 P bis 340 P) | speedMASTER, powerMASTER 1.000, 5X torqueMASTER | 8.000 bis 30.000 min⁻¹ oder bis 1.800 Nm, HSK-A63 / HSK-A100 |
| CMX V, DMV, DMC V | inlineMASTER, speedMASTER als Option | 12.000 bis 20.000 min⁻¹, SK40 / HSK-A63 |
| NHX 4000 / 5000 | speedMASTER, horizontal | 15.000 bis 20.000 min⁻¹, SK40 / HSK-A63 |
| NTX, CTX TC | compactMASTER (Dreh-Fräs) plus turnMASTER (Hauptspindel) | 12.000 bis 20.000 min⁻¹, Capto C6 / HSK-A63 |
| CTX, CLX, NLX (Drehen) | turnMASTER oder integrierte Hauptspindel | 4.000 bis 7.000 min⁻¹, Spindelnase nach Futtergröße |
| DMU, DMC, DMF vor 2018 | Kessler DMS 100 (Motorspindel) | 8.000 bis 18.000 min⁻¹, SK40 / HSK-A63 |
Die MASTER-Familie ist nach Aufgabe sortiert: speedMASTER für Drehzahl (15.000 und 20.000 min⁻¹ mit SK40 oder HSK-A63, als Aerospace-Variante 30.000 min⁻¹), powerMASTER und torqueMASTER für Drehmoment (1.000 bis 1.800 Nm an HSK-A100), compactMASTER als Dreh-Frässpindel in NTX und CTX TC, turnMASTER als Hauptspindel der Drehmaschinen, inlineMASTER als Standardspindel der CMX-, DMV- und DMX-Reihen. Welche Ausführung bei Ihnen verbaut ist, steht auf dem Typenschild der Spindel. Die Maschinenbezeichnung allein reicht nicht, weil dieselbe DMU je nach Bestellung drei verschiedene Spindeln tragen kann. Die Modell-Tabelle weiter unten führt die verbreiteten Maschinen mit Aufnahme, Drehzahl, Schmierung und Reparaturweg auf.
Deckel Maho und Gildemeister: Altmaschinen mit Kessler-Spindeln
Wer „Deckel Maho Service“ oder „Gildemeister Spindel“ sucht, hat meist eine Maschine zwischen 15 und 25 Jahren im Betrieb. Bei den Fräsmaschinen aus Pfronten und Seebach ist das Bild klar: DMU 50 eVo, DMC 65 V und DMC 100 V laufen mit der Kessler DMS 100.46.4 FDS (18.000 min⁻¹, HSK-A63 oder SK40, Öl-Luft-Schmierung, 35 kW), DMU 60 T und DMU 80 T mit der 12.000er-Ausführung mit kurzer Nase oder der 18.000er FHS, DMC 635 V, 835 V und 1035 V mit der fettgeschmierten 10.000er oder der 14.000er SpinUp-Variante. DMC 70 V und DMC 1150 V haben 8.000er bis 15.000er DMS 100 an Bord, DMC 63 V und 103 V dagegen eine riemengetriebene Spindel mit Sperrluft. Für die 18.000er HSK-A63-Spindeln der DMU 80 P, 100 P und 125 P gibt es beim Hersteller Tausch-Rotorbaugruppen; in einer sauberen Befundung werden Rotor, Stator und Gehäuse getrennt bewertet, getauscht wird nur, was der Befund verlangt.
Die Ersatzteilversorgung für die DMS-100-Familie ist gut, weil Kessler die Baureihe weiter fertigt: Lagersätze in P4, Dichtungen, Spannsätze und Drehdurchführungen sind ohne Umweg über den Maschinenhersteller beschaffbar. Bei den Gildemeister-Drehmaschinen (CTX 400, 510 und Vorgänger) sind die Hauptspindeln je nach Baujahr riemengetrieben oder als Motorspindel ausgeführt. Auch dort entscheidet das Typenschild; bei manchen Jahrgängen finden sich Spindeln anderer Zulieferer wie Weiss oder Fischer. Schicken Sie uns ein Foto des Typenschilds, dann sagen wir Ihnen vor dem Ausbau, womit Sie rechnen müssen.
Spindel defekt oder Steuerung? So grenzen Sie ein
Gesucht wird „DMG Mori Reparatur“ meist dann, wenn die Maschine mit einem Alarm steht, den die Steuerung meldet: CELOS auf Siemens 840D sl, Heidenhain TNC 640, Mitsubishi oder Fanuc, je nach Baureihe. Antriebsalarme wie Übertemperatur Motor, Überstrom, Geberfehler oder Drehzahlabweichung erzeugt immer der Antriebsverstärker. Die Ursache kann trotzdem in der Spindel liegen: eine Wicklung mit sinkendem Isolationswert, ein PT100-Sensor mit Kabelbruch, ein Lager, das so viel Reibung erzeugt, dass der Motor in die Strombegrenzung läuft.
Drei Prüfungen, die der Instandhalter vor dem Ausbau machen kann: Spindel nach dem Freischalten von Hand durchdrehen (Rastung, Rauigkeit und Schwergängigkeit sprechen für Lager), Rundlauf am Prüfdorn messen (Werte deutlich über dem Abnahmewert der Maschine sprechen für Lagerspiel oder Konusschaden) und den Auslauf beobachten (ein sauber gelagertes Rotorpaket läuft lange und leise aus). Bleibt der Alarm bei abgestecktem Motor bestehen oder tritt er nur an einer bestimmten Achsposition auf, sind eher Verstärker oder Kabel verdächtig. Steuerung und Antriebstechnik sind ein eigenes Feld und gehören zum Maschinenservice, nicht zur Spindelinstandsetzung. Die Tabelle „Spindel oder etwas anderes?“ weiter unten ordnet die häufigsten Symptome ein; bei Unsicherheit reicht ein Anruf mit Alarmnummer und Typenschild.
Typische Spindelschäden in DMG-Mori-Maschinen
Lagerschaden führt die Liste an, wie bei jedem Hersteller. Bei den 18.000er und 20.000er Spindeln laufen Hybridlager mit Keramikkugeln in Tandem-O-Anordnung. Fällt die Öl-Luft-Versorgung aus oder setzt sich eine Dosierdüse zu, gehen diese Lager binnen Stunden in den Schmiermangel. Deshalb gehören bei jeder Öl-Luft-Spindel Zuleitungen und Dosierdüsen mit in die Prüfung, und das Aggregat der Maschine sollte kontrolliert sein, bevor die instandgesetzte Spindel wieder einfährt.
Der zweite Schwerpunkt ist der Werkzeugspanner: HSK-A63-Spannsätze verlieren nach einigen zehntausend Wechseln Einzugskraft, Tellerfederpakete ermüden, Spannzangen verlieren Segmente. Symptome sind Rattermarken bei schweren Schnitten, Werkzeuge mit Anlaufspuren am Kegel und sporadische Meldungen „Werkzeug nicht gespannt“. Bei Kollision kommen Konusschaden, verbogene Welle und beschädigte Lagersitze zusammen. Hier lohnt die Befundung besonders, weil die Steuerung nach einem Crash oft nur den Geberfehler meldet und der eigentliche Schaden mechanisch ist.
Bei Motorspindeln kommen Stator und Sensorik dazu: Kühlmittel im Motorraum durch verschlissene Dichtungen oder eine undichte Drehdurchführung für die innere Kühlmittelzufuhr senkt den Isolationswert, PT100 und Drehgeber fallen nach Überhitzung aus. Zu einer belastbaren Befundung gehören deshalb Isolationsmessung, Sensorprüfung und die Kontrolle des Kühlmantels, bevor überhaupt über Lager gesprochen wird. Mehr zu Bauart und Reparatur: Motorspindel reparieren, für Drehmaschinen Drehspindel reparieren.
Reparatur, Tauschspindel oder Neuspindel bei DMG Mori
Die Entscheidung fällt nach der Befundung, nicht nach Katalog. Reparatur lohnt, wenn Welle, Lagersitze und Gehäuse maßhaltig sind: Dann kostet die Instandsetzung typischerweise einen Bruchteil einer Neuspindel, auch bei Stator- oder Sensortausch. Tauschspindeln sind für die verbreiteten Kessler-Ausführungen und für MASTER-Spindeln über den Hersteller verfügbar; das ist der Weg, wenn der Stillstand keine 6 bis 10 Werktage zulässt, die Altspindel geht dabei üblicherweise als Rückgabe in die Aufarbeitung. Eine Neuspindel ist erst sinnvoll, wenn Welle oder Gehäuse nach Kollision unbrauchbar sind oder die Baureihe keine Ersatzteile mehr hat. Orientierung aus Branchenerfahrung, keine Preisliste. Lassen Sie sich vor Arbeitsbeginn einen Kostenvoranschlag geben.
Ersatzteile und Lagerung: Eingesetzt werden Präzisionslager der spezifizierten Klasse (P4 oder P2 nach ISO 492, Hybridlager bei Hochdrehzahl), erneuert werden Dichtungen, Spannsatz, Drehdurchführung und Sensorik nach Befund, gewuchtet wird die Rotorbaugruppe dynamisch auf die für die Drehzahlklasse übliche Güte nach ISO 21940-11. Am Markt üblich sind 6 bis 10 Werktage nach Befundung; Express bieten viele Betriebe gegen Aufpreis an, ebenso Tauschspindeln. Bestehen Sie auf einem Abnahmeprotokoll mit Rundlauf an der Spindelnase, Planlauf, Axial- und Radialspiel, Temperaturverlauf im Probelauf und Einzugskraft des Spanners. Die gesetzliche Gewährleistung schuldet Ihnen der Betrieb, der die Arbeit ausführt und die Rechnung stellt. Details zum Tauschweg: Spindelaustausch.
Sie suchen DMG-Mori-Service für die ganze Maschine?
Dann gleich die klare Abgrenzung: Hier geht es um die Spindel, nicht um die ganze Maschine. Für CELOS und Steuerung, Achsantriebe, Kugelgewindetriebe, Führungen, Rundtisch, Werkzeugmagazin und planmäßige Wartung sind der DMG Mori Service oder ein allgemeiner Maschinenservice zuständig. Um die Spindel kümmern wir uns herstellerunabhängig: Wir nehmen Ihren Fall auf, ordnen das Schadensbild ein und organisieren die Spindelreparatur im passenden Fachbetrieb, ohne Bindung an Wartungsverträge und ohne Interesse an einem bestimmten Reparaturweg. Wir sind kein autorisierter Servicepartner von DMG Mori und haben keine Herstellerfreigabe.
Wenn Sie nicht wissen, ob es die Spindel ist: Rufen Sie an oder schicken Sie Alarmnummer, Typenschild-Foto und eine kurze Beschreibung (Geräusch, Temperatur, seit wann, was zuletzt bearbeitet wurde). Sie bekommen eine erste Einschätzung, ob sich der Ausbau lohnt oder ob Sie besser den Maschinenservice rufen. Anfrage und Ersteinschätzung sind kostenlos und unverbindlich. Kostenlose Ersteinschätzung anfragen
Spindel ausbauen und einschicken: was der Instandhalter vorbereitet
-
Freischalten und dokumentieren
vor dem AusbauAlarmhistorie der Steuerung fotografieren, Typenschild der Spindel (Kessler-Identnummer oder MASTER-Bezeichnung) und Betriebsstunden notieren. Maschine spannungsfrei schalten, Hauptschalter sichern.
-
Werkzeug entnehmen, Magazin in Grundstellung
WerkzeugwechslerWerkzeug aus der Spindel nehmen, Werkzeugwechsler und Magazin in Grundstellung fahren, Wechselarm sperren. Konus mit Schutzkegel oder Kappe verschließen.
-
Kühlmittel, Öl-Luft und Sperrluft trennen
KühlmittelInnere Kühlmittelzufuhr drucklos machen, Kühlkreislauf der Spindel absperren und entleeren, Öl-Luft- und Sperrluftleitungen abstecken. Alle Anschlüsse verschließen, damit beim Transport nichts ausläuft und nichts eindringt.
-
Kabel und Sensorik kennzeichnen
KennzeichnungLeistungs- und Geberstecker mit Nummern versehen und fotografieren, Steckverbinder nicht an den Leitungen ziehen, offene Stecker mit Kappen schützen. PT100 und Drehgeber gehören zur Spindel und werden mitgeprüft.
-
Spindel ausbauen
HebezeugGewicht beachten: Kessler DMS 100 und MASTER-Spindeln wiegen häufig deutlich über 50 kg. Hebezeug ansetzen, Passflächen und Zentrierbund schützen, Flanschschrauben aufbewahren.
-
Verpacken, Versand, danach Referenzfahrt
KurierKonus verschlossen, Metallflächen konserviert, Spindel liegend im Schaumbett oder stehend im Koffer. Abholung per Spedition oder Kurier ist branchenüblich, den Versandweg gibt der beauftragte Betrieb vor. Nach der Rückkehr: Einbau, Referenzfahrt, Warmlaufprogramm und erste Rundlaufmessung im Anlaufprotokoll festhalten.
Welche Spindel in welcher DMG-Mori-Maschine arbeitet
Zuordnung aus Herstellerangaben und aktuellen Tauschspindellisten. Vor Ort entscheidet das Typenschild der Spindel, nicht die Maschinenbezeichnung: dieselbe DMU kann je nach Bestellung drei verschiedene Spindeln tragen.
| Maschinenmodell | Verbaute Spindel (Hersteller/Baureihe) | Aufnahme | Max. Drehzahl | Schmierung | Reparaturweg |
|---|---|---|---|---|---|
| DMU 50 3rd Generation, DMU monoBLOCK | DMG Mori speedMASTER (Motorspindel), in Pfronten gefertigt | SK40 / HSK-A63 | 15.000 min⁻¹, Option 20.000 | je nach Ausführung | Reparatur oder Tauschspindel |
| DMX 60 U / DMX 80 U | inlineMASTER Standard, speedMASTER als Option | SK40 / HSK-A63 | 12.000 min⁻¹, Option bis 20.000 | je nach Ausführung | Reparatur |
| CMX 800 V / CMX 1100 V | inlineMASTER | SK40 | 12.000 min⁻¹, Option 15.000 | je nach Ausführung | Reparatur |
| NHX 4000 / NHX 5000 (3rd und 4th Generation) | speedMASTER, horizontal | SK40 / HSK-A63 | 15.000 min⁻¹, Option 20.000 | je nach Ausführung | Reparatur oder Tauschspindel |
| NH 4000 / NHX 4000 (frühe Generationen, Mori Seiki) | Steckspindel SK40 mit separatem Spindelmotor | SK40 | je nach Baujahr | je nach Baujahr | Spindeleinheit reparieren, Motor separat prüfen |
| CTX beta 800 TC, NTX 1000 | compactMASTER (Dreh-Frässpindel) plus turnMASTER (Hauptspindel) | Capto C6 / HSK-A63 | Frässpindel 12.000 min⁻¹, Option 20.000 | je nach Ausführung | Reparatur, Tauschspindel je nach Verfügbarkeit |
| CTX alpha / CTX beta (Drehen) | turnMASTER (integrierte Hauptspindel) | Spindelnase nach Futtergröße 6 bis 10 Zoll | 4.000 bis 7.000 min⁻¹ je nach Futtergröße | je nach Ausführung | Lagertausch, Rundlauf, Spannzylinder-Schnittstelle |
| DMU 80 P / 100 P / 125 P duoBLOCK (ältere Generationen) | Motorspindel auf Kessler-Basis (FK-Identnummer), Rotorbaugruppe tauschbar | HSK-A63 | 18.000 min⁻¹ | Öl-Luft (je nach Ausführung) | Reparatur, Rotor-Tausch nach Befund |
| DMU 50 eVo, DMC 65 V, DMC 100 V | Kessler DMS 100.46.4 FDS, 35 kW | SK40 / HSK-A63 | 18.000 min⁻¹ | Öl-Luft | Reparatur, Tauschspindel je nach Verfügbarkeit |
| DMU 60 T / DMU 80 T / DMU 70 | Kessler DMS 100 (12.000er mit kurzer Nase) oder DMS 100.46.4 FHS | SK40 | 12.000 oder 18.000 min⁻¹ | Fett bzw. Öl-Luft je nach Ausführung | Reparatur |
| DMC 635 V / 835 V / 1035 V, DMC 70 V, DMC 1150 V | Kessler DMS 100 (auch SpinUp-Variante) | SK40 | 8.000 bis 15.000 min⁻¹ je nach Ausführung | Fett oder Öl je nach Ausführung | Reparatur |
| DMC 63 V / DMC 103 V | Riemenspindel mit Sperrluft | SK40 | 9.000 bis 10.000 min⁻¹ | je nach Ausführung | Reparatur, Riementrieb mit prüfen |
Drehzahlen und Aufnahmen aus DMG-Mori-Produktdaten (Stand 2025) und Tauschspindellisten unabhängiger Anbieter (2024/2025). Angaben zur Schmierung nur dort, wo sie belegt sind; alles andere steht auf dem Typenschild Ihrer Spindel.
Spindel oder etwas anderes? Symptome an DMG-Mori-Maschinen einordnen
Antriebsalarme meldet immer der Verstärker. Die Tabelle zeigt, wann die Ursache eher in der Spindel sitzt und wann eher in Steuerung, Antrieb oder Maschinenmechanik.
| Symptom | Eher Spindel | Eher Steuerung/Antrieb/Mechanik |
|---|---|---|
| Antriebsalarm Übertemperatur Motor, oft beim Hochlauf auf 18.000 oder 20.000 min⁻¹ | Statorwicklung, PT100-Sensor, Lager mit erhöhter Reibung, verstopfter Kühlmantel | Kühlaggregat der Maschine, Umgebungstemperatur, Überwachungsparameter |
| Geberfehler, Drehzahl nicht erreicht, Drehzahlabweichung | Drehgeber oder Sensorleitung in der Spindel beschädigt, Sensorring nach Kollision | Antriebsverstärker, Geberkabel im Schleppkettenbereich, Steckverbinder |
| Mahlendes oder heulendes Geräusch, steigt mit der Drehzahl | Lagerschaden, Käfigschaden, Schmiermangel bei Öl-Luft-Spindeln | Riementrieb (DMC 63 V / 103 V), Kühlmittelpumpe, Späneförderer |
| Werkzeug wird nicht gespannt oder nicht gelöst | Werkzeugspanner: Tellerfederpaket, Spannzange, Einzugskraft unter Sollwert | Löseeinheit, Hydraulik- oder Pneumatikdruck, Endschalter für den Spannzustand |
| Rattermarken, Maßabweichung, Rundlauf am Prüfdorn deutlich über Abnahmewert | Lagerspiel, Vorspannung, beschädigter HSK-Konus | Werkzeugaufnahme, Werkzeugverschleiß, Achslager, Kugelgewindetrieb |
| Kühlmittel tritt an der Spindelnase oder im Motorraum aus | Drehdurchführung der inneren Kühlmittelzufuhr, Dichtungen, Sperrluft | Kühlmittelanlage, Druckregelung, Schlauchverbindungen |
| Spindel steht, Antrieb meldet Erd- oder Kurzschluss | Wicklungsschluss im Stator, Kühlmittel im Motorraum | Antriebsmodul, Leistungskabel, Zwischenkreis |
| Achsalarm, Positionsfehler, Endschalter, Rundtisch | selten | Achsantrieb, Messsystem, Steuerung: Maschinenservice |
Hier geht es um die Spindel als Baugruppe. Für Steuerung, Verstärker und Achsen sind DMG Mori Service oder ein allgemeiner Maschinenservice zuständig. Bei Unsicherheit genügen Alarmnummer und ein Typenschild-Foto für eine erste Einordnung.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Spindel wird heiß, Alarm Übertemperatur nach kurzer Laufzeit | Lagerreibung, Schmiermangel, verstopfter Kühlmantel, Statorschaden | Stoppen, Kühlkreislauf und Öl-Luft-Aggregat prüfen, Spindel zur Befundung | Sofort stoppen |
| Pfeifen bei hoher Drehzahl, Oberfläche wird schlechter | Beginnender Lagerschaden am vorderen Lagersatz | Drehzahl reduzieren, Rundlauf messen, Instandsetzung einplanen | Zeitnah prüfen |
| Werkzeugwechsel sporadisch mit Fehler, Rattermarken bei schweren Schnitten | Werkzeugspanner verschlissen, Einzugskraft sinkt | Einzugskraft messen, Spannsatz bei der nächsten Überholung erneuern | Zeitnah prüfen |
| Leichtes Laufgeräusch nach Kollision, Maschine läuft sonst unauffällig | Lager oder Konus beschädigt, Welle möglicherweise verbogen | Rundlauf am Prüfdorn messen, Werte dokumentieren, bei Abweichung Befundung | Beobachten |
-
Spindel wird heiß, Alarm Übertemperatur nach kurzer Laufzeit
Sofort stoppenUrsache: Lagerreibung, Schmiermangel, verstopfter Kühlmantel, Statorschaden
Maßnahme: Stoppen, Kühlkreislauf und Öl-Luft-Aggregat prüfen, Spindel zur Befundung
-
Pfeifen bei hoher Drehzahl, Oberfläche wird schlechter
Zeitnah prüfenUrsache: Beginnender Lagerschaden am vorderen Lagersatz
Maßnahme: Drehzahl reduzieren, Rundlauf messen, Instandsetzung einplanen
-
Werkzeugwechsel sporadisch mit Fehler, Rattermarken bei schweren Schnitten
Zeitnah prüfenUrsache: Werkzeugspanner verschlissen, Einzugskraft sinkt
Maßnahme: Einzugskraft messen, Spannsatz bei der nächsten Überholung erneuern
-
Leichtes Laufgeräusch nach Kollision, Maschine läuft sonst unauffällig
BeobachtenUrsache: Lager oder Konus beschädigt, Welle möglicherweise verbogen
Maßnahme: Rundlauf am Prüfdorn messen, Werte dokumentieren, bei Abweichung Befundung
Bilder zur Instandsetzung
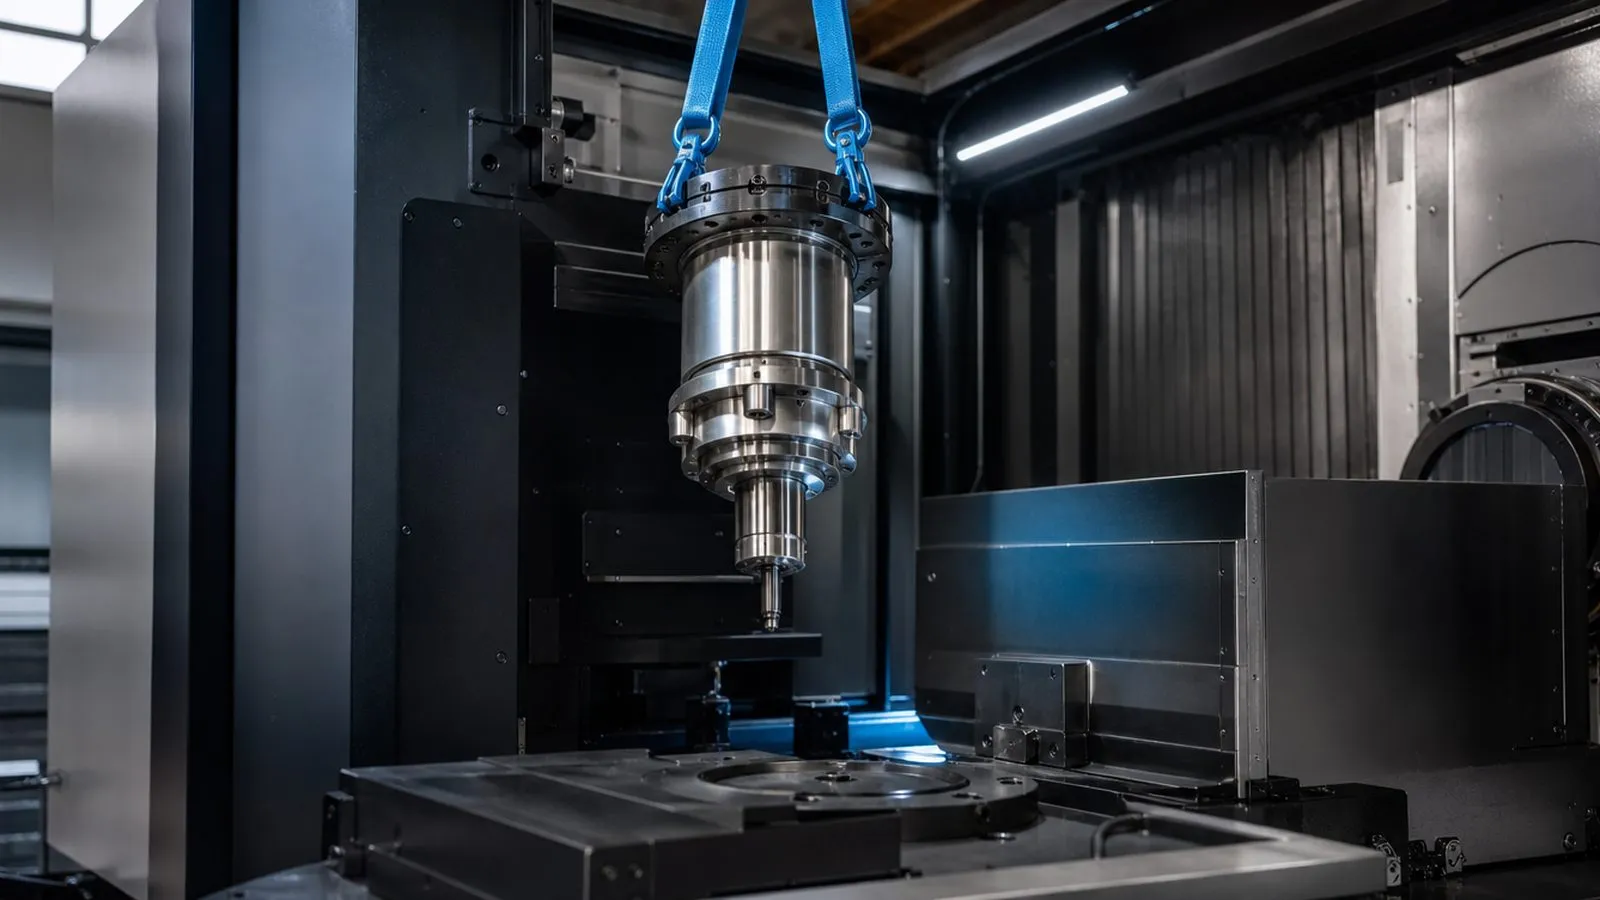

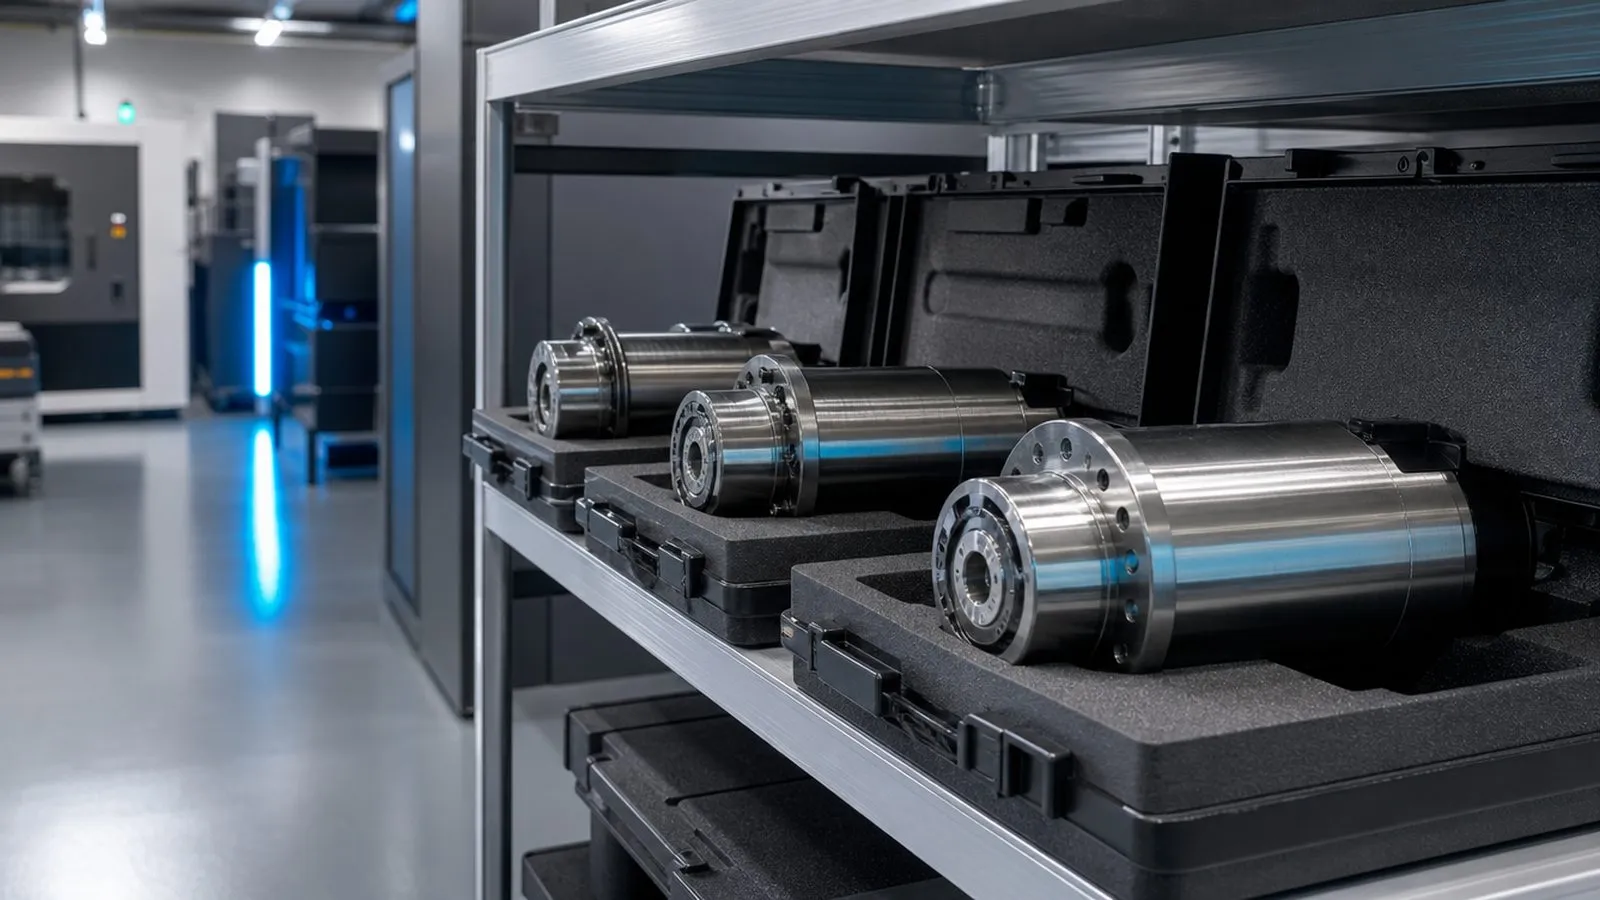
Spindel in Ihrer Maschine defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Muss die Spindel meiner DMG-Mori-Maschine zum Hersteller?
Welche Spindel steckt in meiner DMU oder DMC?
Lassen sich MASTER-Spindeln (speedMASTER, inlineMASTER) instand setzen?
Was kostet die Reparatur einer DMG-Mori-Spindel?
Wie lange dauert die Reparatur?
Hilft das hier auch bei einem CELOS- oder Antriebsalarm?
Gilt das auch für Deckel Maho und Gildemeister?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.