Leistungen
Spindellager tauschen und Neulagerung: Lageraustausch für CNC-Spindeln
Spindellager tauschen lassen: Wir organisieren die Neulagerung Ihrer CNC-Spindel herstellerunabhängig, mit Befund und Kostenvoranschlag vorab. Jetzt anfragen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Ihre Spindel rauscht, wird warm oder vibriert? Wir lassen Ihre Spindellager herstellerunabhängig tauschen: Demontage, Ursachenanalyse, Vermessung der Lagersitze, Montage gepaarter Präzisionslager mit definierter Vorspannung, Fettmenge nach Vorgabe, Wuchten und Abnahme. Sie bekommen den Befund mit Kostenvoranschlag, bevor gearbeitet wird, und wissen vorher, welche Messwerte am Ende im Protokoll stehen müssen. Die Anfrage ist kostenlos und unverbindlich.

Auf einen Blick
- Schrägkugellager 15° oder 25°, Hybridlager mit Si₃N₄-Kugeln
- Genauigkeit P4 oder P2 nach ISO 492, Paarung nach Spezifikation
- Vorspannung, Passung und Fettmenge nach Vorgabe eingestellt
- Ursachenanalyse, Wuchten und Rundlaufabnahme gehören dazu, üblicher Zielwert unter 2 µm
Wann müssen Spindellager getauscht werden?
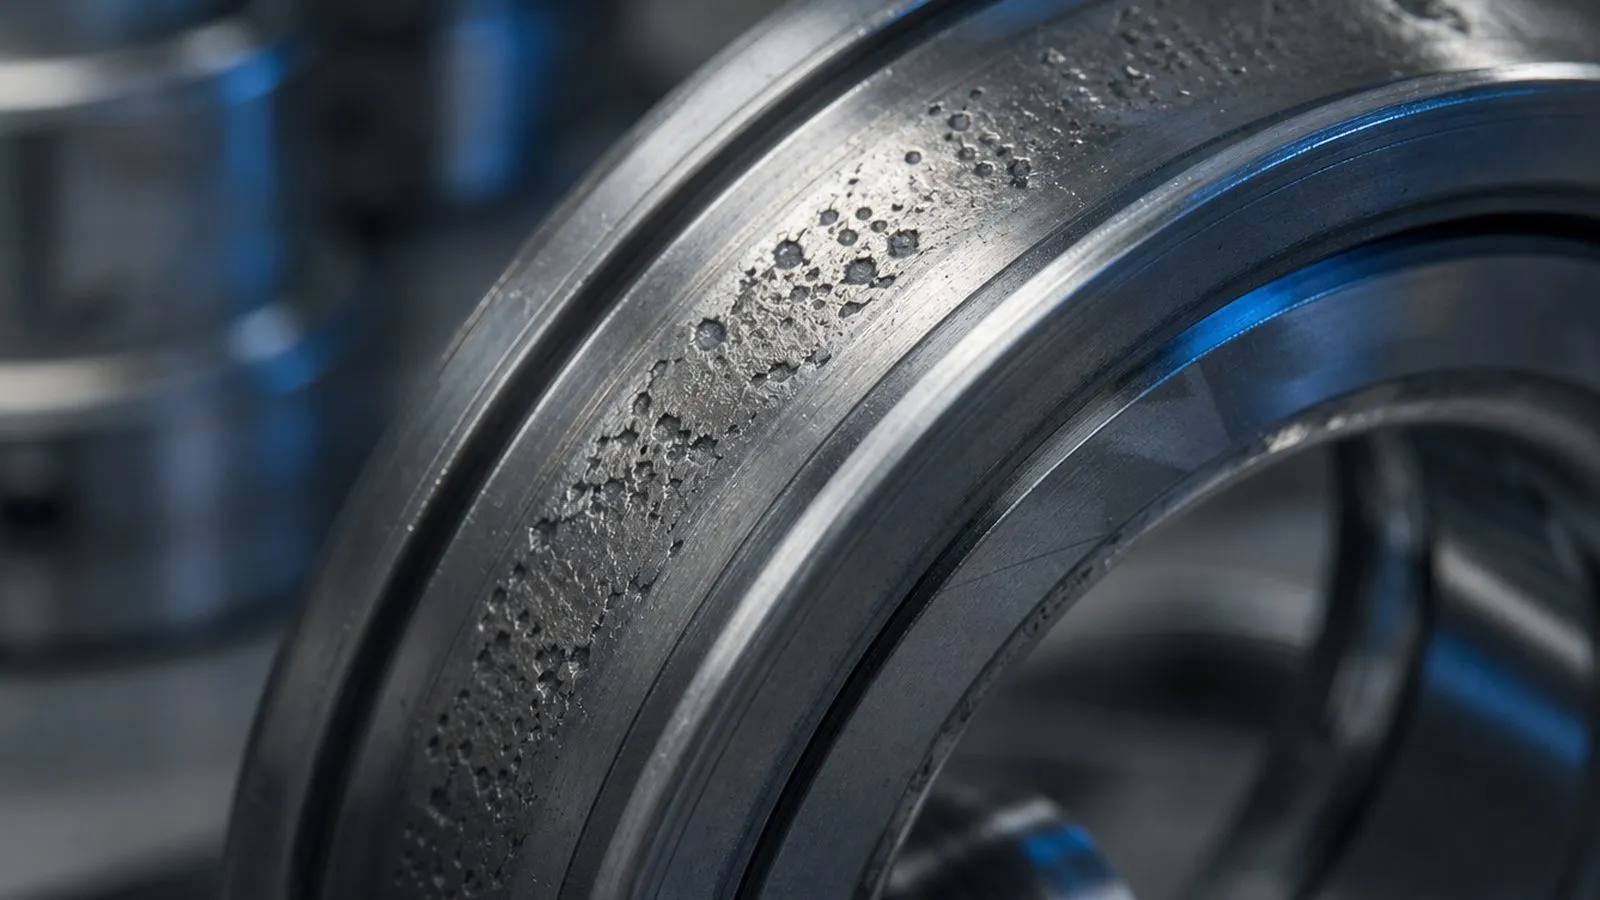
Spindellager müssen getauscht werden, sobald Laufgeräusch, Temperatur oder Schwingung von den Werten einer intakten Spindel abweichen, denn ein beginnender Lagerschaden heilt nicht, er beschleunigt sich. Pitting auf der Laufbahn erzeugt Stöße, die weiteres Material herauslösen, und die Partikel zerstören die Nachbarlager mit.
Die häufigsten Ursachen: Schmiermangel (Fettgebrauchsdauer überschritten, Öl-Luft-Düse verstopft), Verunreinigung (Kühlmittel durch eine verschlissene Dichtung) und Überlast (Kollision, zu hohe Vorspannung, Unwucht). Wie Sie einen Lagerschaden von Unwucht oder Resonanz unterscheiden, zeigt der Ratgeber Lagerschaden erkennen, bei Wärme der Ratgeber Spindel läuft heiß.
Wer nur die Lager tauscht, ohne die Ursache zu kennen, tauscht sie bald wieder. Deshalb beginnt jede Neulagerung mit der Befundung der alten Lager. Ist mehr als das Lager verschlissen, geht es zur Spindelreparatur oder Überholung weiter.
Lagerarten in CNC-Spindeln: Schrägkugellager, Hybridlager, Zylinderrollenlager
In CNC-Spindeln arbeiten fast immer gepaarte Schrägkugellager, ergänzt durch Hybridlager auf der Hochdrehzahlseite oder Zylinderrollenlager auf der Loslagerseite. Schrägkugellager übertragen Radial- und Axialkräfte gleichzeitig, der Kontaktwinkel entscheidet über den Charakter: 15° für hohe Drehzahlen bei geringerer Axiallast, 25° für Axialsteifigkeit bei schwerer Zerspanung.
Die Paarung legt fest, wie die Lager zusammenarbeiten: O-Anordnung für Kippsteifigkeit, Tandem für hohe Axiallast in einer Richtung, X-Anordnung bei kurzen Lagerabständen. Die Lager kommen ab Werk mit definierter Vorspannklasse gepaart.
Hybridlager haben Kugeln aus Siliziumnitrid: leichter, härter, weniger Fliehkraft, weniger Reibungswärme, elektrisch isolierend. Sie sind bei HF-, Schleif- und Hochdrehzahl-Motorspindeln Standard. Die Genauigkeit ist bei allen Spindellagern P4 oder P2 nach ISO 492, die Übersicht steht in den Tabellen weiter unten.
Spindellager tauschen und Neulagerung: Ablauf mit Messwerten
Eine Neulagerung ist eine Messaufgabe mit Montage dazwischen: Jeder Schritt hat eine Messgröße und einen Richtwert, und erst wenn er passt, folgt der nächste.
| Schritt | Werkzeug oder Verfahren | Messgröße | Richtwert |
|---|---|---|---|
| Demontage | Abziehvorrichtung, Induktionsheizgerät | Zustand Laufbahn, Käfig, Kugeln | Befund mit Foto, Ursache benannt |
| Lagersitz Welle | Bügelmessschraube, Rundheitsmessung | Durchmesser, Rundheit, Koaxialität | Passung nach Herstellervorgabe, Rundheit im µm-Bereich |
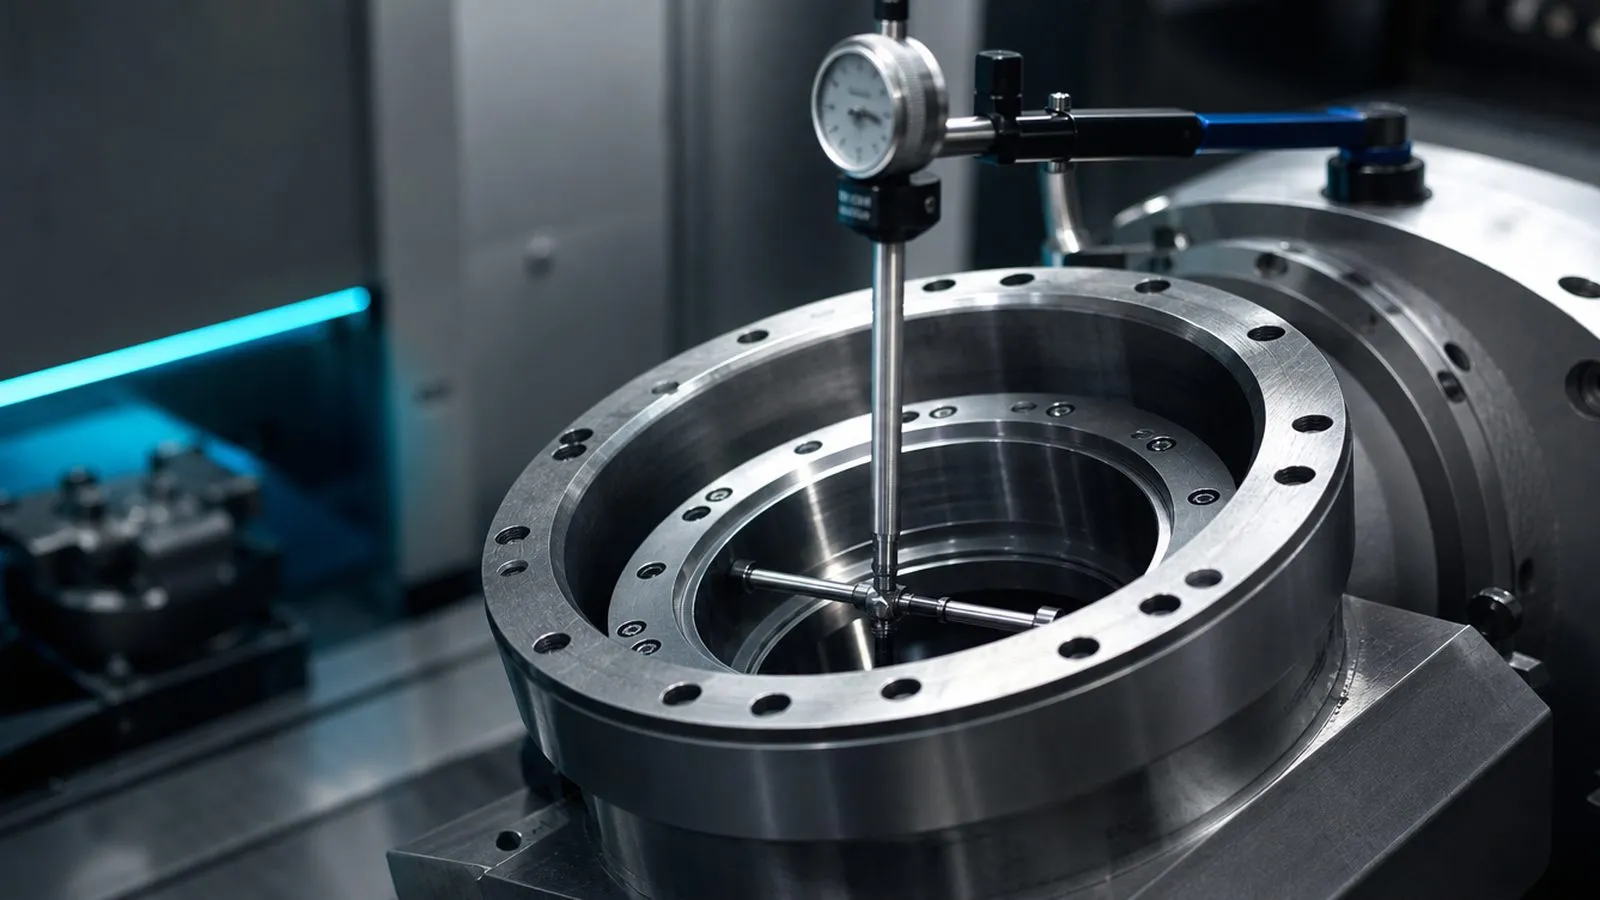
| Lagersitz Gehäuse | Dreipunkt-Innenmessgerät | Durchmesser, Rundheit | Festlager nach Vorgabe, Loslager mit definiertem Spiel |
| Lagerpaarung | Universal-Paarung ab Werk | Anordnung, Vorspannklasse | nach Spindelspezifikation, nie gemischt |
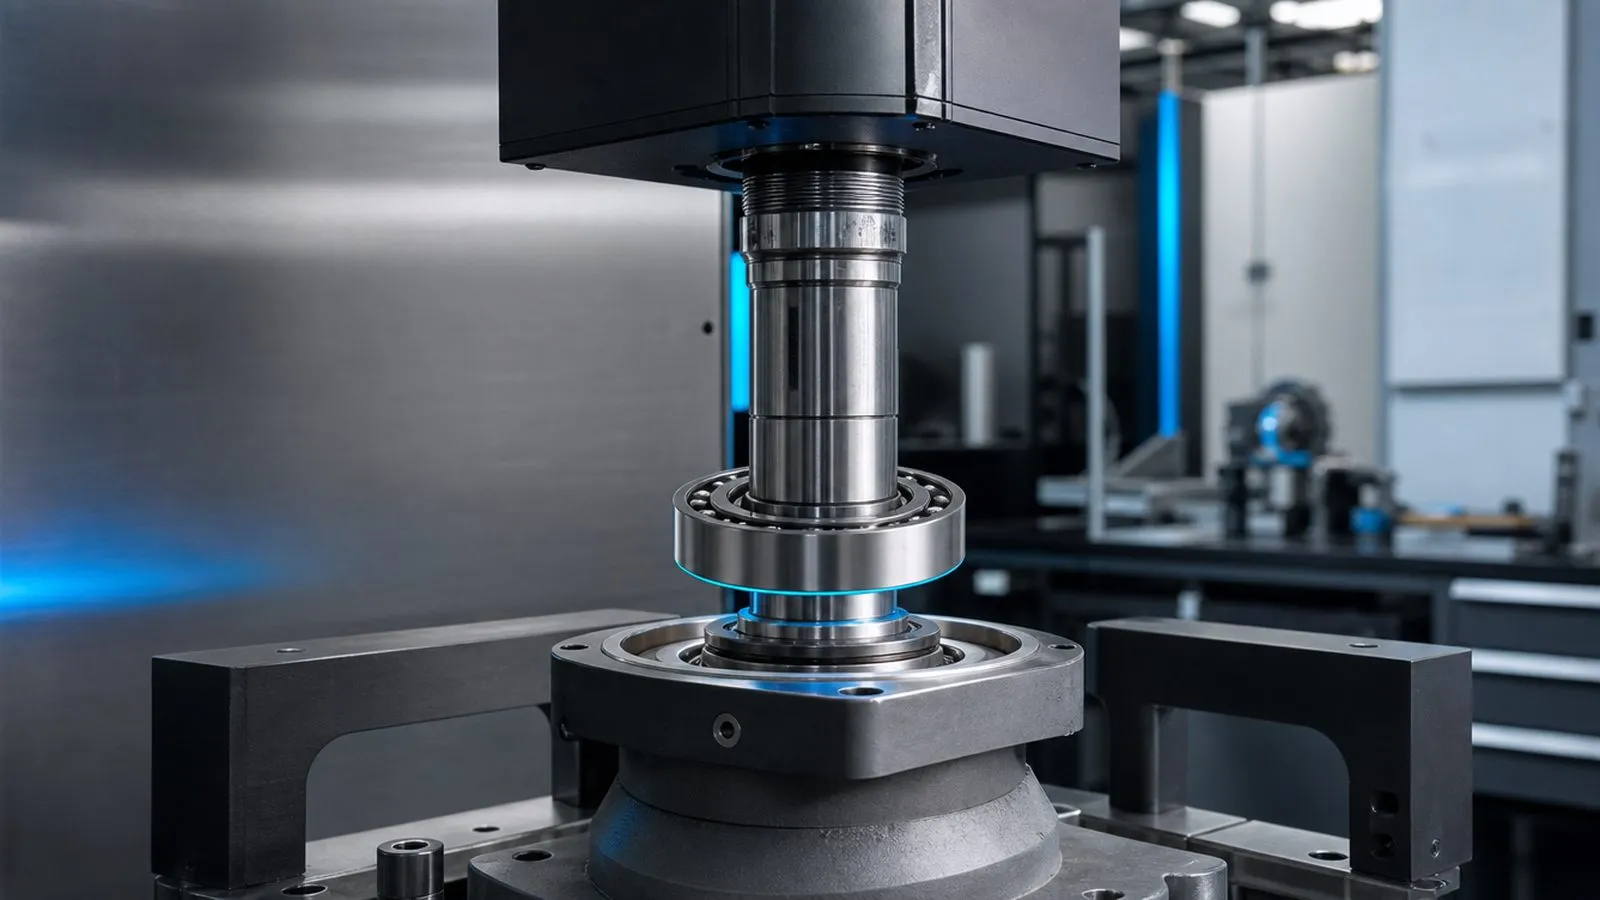
| Montage | Hydraulikpresse, Induktionserwärmung, Montagehülse | Krafteinleitung | nur über den zu fügenden Ring, nie über die Kugeln |
| Vorspannung | Distanzhülsen gepaart geschliffen, Wellenmutter mit Drehmoment | Vorspannkraft, Axialspiel | nach Herstellervorgabe, Hülsen auf µm gepaart |
| Fettmenge | Dosierspritze, Waage | Fettmenge je Lager | nach Vorgabe, in der Regel 15 bis 35 Prozent des freien Lagerraums |
| Einlauf und Abnahme | Prüfstand, Feinzeiger am Prüfdorn | Temperaturkurve, Rundlauf an der Spindelnase | Beharrungstemperatur stabil, Rundlauf unter 2 µm |
Nach der Montage wird die Rotorbaugruppe gewuchtet, weil Lager, Hülsen und Muttern nie exakt wie vorher sitzen.
Vorspannung, Passung und Schmierung: die drei Fehlerquellen
Die meisten Frühausfälle nach einem Lagertausch gehen auf drei Fehler zurück: falsche Vorspannung, falsche Passung, falsche Fettmenge. Alle drei sind an der montierten Spindel unsichtbar und zeigen sich erst nach Wochen als Wärme oder Geräusch.
Vorspannung: Zu gering, und die Kugeln rutschen bei Beschleunigung statt zu rollen. Zu hoch, und die Reibungswärme steigt, das Fett altert, das Lager frisst. Eingestellt wird über gepaarte Distanzhülsen und das Anzugsmoment der Wellenmutter, nicht nach Gefühl.
Passung: Ein zu loser Sitz auf der Welle führt zu Passungsrost und wanderndem Innenring, ein zu strammer Sitz im Gehäuse nimmt dem Loslager die thermische Ausdehnung. Deshalb werden beide Sitze vermessen, bevor ein Lager bestellt wird.
Schmierung: Spindellager laufen mit sehr wenig Fett. Zu viel walkt und erwärmt sich, zu wenig führt zu Schmiermangel, die Menge wird gewogen. Bei Öl-Luft-Schmierung müssen Düsen und Kanäle frei sein.
Warum Spindellager nicht selbst tauschen
Spindellager selbst zu tauschen ist bei einfachen Riemenspindeln mit Werkstattausrüstung möglich, bei Präzisions- und Motorspindeln in der Regel nicht, und der Grund ist nicht Geheimwissen, sondern Ausrüstung:
- Presspassung: Der Innenring sitzt mit Übermaß auf der Welle. Ohne Induktionsheizgerät oder Presse geht die Kraft über die Kugeln, und das neue Lager hat Brinellmarken, bevor es je gedreht hat.
- Vorspannung: Sie wird über Distanzhülsen eingestellt, die auf wenige µm gepaart sind. Alte Hülsen mit neuen Lagern ergeben eine unbekannte Vorspannung.
- Sauberkeit: Ein Partikel von 20 µm auf der Laufbahn reicht für den nächsten Schaden.
- Wuchten: Ohne Wuchtmaschine läuft die neu gelagerte Spindel mit Unwucht, und die Lager tragen die Fliehkraft.
Wer eine Spindel bereits offen hat, kann trotzdem einen Fachbetrieb einschalten: Rotor oder komplette Spindel einsenden, Neulagerung und Wuchten dort, Einbau bei Ihnen. Wichtig dabei: alte Distanzhülsen mitschicken, sie gehören zur Vorspannung der Baureihe.
Spindelneulagerung: Anbieter, Laufzeit und Kosten
Einen brauchbaren Anbieter für die Spindelneulagerung erkennen Sie an vier Dingen: Er vermisst die Lagersitze an Welle und Gehäuse, er verbaut gepaarte Präzisionslager in der Klasse, die die Spindelspezifikation vorgibt, er wuchtet die Rotorbaugruppe nach der Montage, und er legt ein Abnahmeprotokoll mit Rundlauf und Temperaturkurve bei. Fragen Sie danach, bevor Sie beauftragen. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express bieten viele Betriebe gegen Aufpreis an.
Zu den Kosten: Ein Lagertausch liegt am Markt in der Regel bei einem Bruchteil des Neuspindelpreises, Generalüberholungen typischerweise bei 30 bis 60 Prozent. Orientierung aus Branchenerfahrung, keine Preisliste. Lassen Sie sich vor Arbeitsbeginn einen schriftlichen Kostenvoranschlag geben, aufgeschlüsselt nach Lagersatz, Dichtungen, Montage, Wuchten und Abnahme. Die gesetzliche Gewährleistung auf Neulagerung und Lager schuldet Ihnen der ausführende Betrieb.
Schildern Sie Ihren Fall mit Typenschild, Schmierungsart und Symptom. Sie bekommen eine technische Einschätzung dazu, welches Schadensbild wahrscheinlich vorliegt und welcher Umfang dazu passt. Kostenlos, unverbindlich, ohne Auftragspflicht: Spindellager-Reparatur anfragen.
So läuft eine Neulagerung ab
-
Eingang und Eingangsmessung
am Markt üblich: 1 WerktagRundlauf, Laufgeräusch, Axialspiel und Temperatur werden dokumentiert, das Schadensbild fotografiert.
-
Demontage und Ursachenanalyse
am Markt üblich: 2 bis 3 WerktageLager ausgebaut und befundet: Pitting, Verfärbung, Käfigbruch oder Passungsrost zeigen die Ursache.
-
Kostenvoranschlag
nach BefundungLassen Sie sich Lagertyp, Umfang und Laufzeit schriftlich geben, bei ausgeschlagenen Sitzen zusätzlich die Variante Überholung oder Austausch.
-
Neulagerung
am Markt 6 bis 10 WerktageLagersitze vermessen, Lager mit Presse oder Induktionserwärmung montiert, Vorspannung und Fettmenge nach Vorgabe eingestellt.
-
Wuchten, Einlauf, Abnahme
innerhalb der LaufzeitZweiebenen-Wuchten, Einlaufprogramm mit Temperaturkurve, Rundlaufmessung, Abnahmeprotokoll.
Lagerarten in CNC-Spindeln
Der Drehzahlkennwert n·dm (Drehzahl mal mittlerer Lagerdurchmesser) ist der Vergleichsmaßstab der Lagerarten.
| Lagerart | Bauform | Vorspannung | n·dm Richtwert (Fett) | Typischer Einsatz |
|---|---|---|---|---|
| Schrägkugellager Stahl | 15° für Drehzahl, 25° für Axialsteifigkeit, gepaart in O-, Tandem- oder X-Anordnung | leicht, mittel, schwer ab Werk | bis rund 1,0 Mio. mm/min | Fräs- und Motorspindeln, Festlagerseite |
| Hybridlager | Stahlringe mit Si₃N₄-Keramikkugeln, 15° oder 25° | wie Stahl, weniger Fliehkraft | bis rund 1,4 Mio. mm/min, mit Öl-Luft höher | HF-, Schleif- und Hochdrehzahl-Motorspindeln |
| Zylinderrollenlager, zweireihig | Kegelbohrung zum Einstellen der Lagerluft | Lagerluft nahe null | bis rund 0,8 Mio. mm/min | Loslagerseite von Dreh- und Frässpindeln |
| Vierpunktlager | nimmt Axialkräfte in beide Richtungen auf | über Anstellung | bis rund 0,5 Mio. mm/min | Drehspindeln, kombiniert mit Zylinderrollenlager |
Richtwerte, herstellerabhängig. Die Spindelspezifikation legt Lagertyp, Paarung und Vorspannklasse fest.
Genauigkeitsklassen nach ISO 492
| Klasse | Bedeutung | Einsatz |
|---|---|---|
| P0, P6 | Normal- und erhöhte Genauigkeit | Allgemeiner Maschinenbau, nicht für Spindeln |
| P5 | Hohe Genauigkeit | Nebenantriebe, einfache Spindeln |
| P4 | Präzision, Standard für Spindellager | Fräs-, Motor- und Drehspindeln |
| P2 | Höchste Genauigkeit | Schleif- und HF-Spindeln, Rundlauf unter 1 µm |
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Mahlendes oder rollendes Laufgeräusch, Spindel wird heiß | Fortgeschrittener Lagerschaden, Laufbahnen ausgebrochen | Sofort stoppen, nicht weiterlaufen lassen, einsenden | Sofort stoppen |
| Rundlauf über Toleranz, Oberflächen und Maße schlechter | Lagerverschleiß oder nachlassende Vorspannung | Zeitnah messen lassen, Lagertausch einplanen | Zeitnah prüfen |
| Vibration steigt mit der Drehzahl, Geräusch noch normal | Beginnender Lagerschaden oder Unwucht | Schwingungsmessung, Drehzahl vorerst reduzieren | Zeitnah prüfen |
-
Mahlendes oder rollendes Laufgeräusch, Spindel wird heiß
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden, Laufbahnen ausgebrochen
Maßnahme: Sofort stoppen, nicht weiterlaufen lassen, einsenden
-
Rundlauf über Toleranz, Oberflächen und Maße schlechter
Zeitnah prüfenUrsache: Lagerverschleiß oder nachlassende Vorspannung
Maßnahme: Zeitnah messen lassen, Lagertausch einplanen
-
Vibration steigt mit der Drehzahl, Geräusch noch normal
Zeitnah prüfenUrsache: Beginnender Lagerschaden oder Unwucht
Maßnahme: Schwingungsmessung, Drehzahl vorerst reduzieren
Bevor Sie die Spindel zur Neulagerung einschicken
- Spindel nicht mehr anlaufen lassen, jeder weitere Lauf vergrößert den Schaden.
- Typenschild fotografieren: Hersteller, Baureihe, Seriennummer, Drehzahl.
- Schmierungsart und letzte Nachschmierung angeben (Fett, Öl-Luft, Ölnebel).
- Symptome beschreiben: seit wann, bei welcher Drehzahl, Geräusch oder Wärme.
- Historie nennen: letzter Lagertausch, Kollisionen, Kühlmittelprobleme.
- Aufnahme und Lagerstellen schützen, schwingungsgesichert verpacken.
Bilder zur Instandsetzung
Spindel defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Welche Lager sind typisch für CNC-Spindeln?
Kann ich das Spindellager selbst tauschen?
Was kostet ein Spindellager-Tausch?
Wie erkenne ich einen Lagerschaden an der Spindel?
Wie lange dauert eine Spindelneulagerung?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.