Ratgeber
Spindel-Unwucht und Rundlauffehler: Toleranzen, Messanleitung und Abhilfe
Rundlauf an der Spindelnase messen, Toleranzen je Aufnahme in µm, Restunwucht nach ISO 21940-11 mit Rechenbeispiel bei 24.000 min⁻¹ und was jetzt zu tun ist.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Unwucht ist ein Massenproblem und wird gewuchtet, Rundlauffehler ist ein Geometrieproblem und wird über Lager oder Welle behoben. Beide erzeugen Rattermarken und Werkzeugverschleiß, deshalb werden sie verwechselt. Rundlauf an der Spindelnase liegt bei intakten Spindeln unter 2 µm, die zulässige Restunwucht folgt aus Wuchtgüte, Rotormasse und Drehzahl.

Auf einen Blick
- Rundlauf an der Spindelnase: Zielwert unter 2 µm
- Wuchtgüte G2,5 Standard, G1 und G0,4 bei HF- und Schleifspindeln
- Erst Werkzeug und Aufnahme ausschließen
- Restunwucht rechnen: U = G · m / ω
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Rattermarken auf jedem Werkstück, unabhängig vom Werkzeug | Spindelunwucht oder Rundlauffehler durch Lagerspiel | Leerlauftest ohne Werkzeug, Rundlauf messen, Diagnose | Zeitnah prüfen |
| Vibration wächst mit der Drehzahl, im Leerlauf spürbar | Unwucht im Rotor, oft nach Lagertausch ohne Wuchten oder nach Crash | Drehzahl senken, Spindel wuchten lassen | Zeitnah prüfen |
| Rundlauf am Innenkegel über 5 µm gemessen | Lagerspiel, verlorene Vorspannung, beschädigter Kegel, verbogene Welle | Keine Präzisionsbearbeitung mehr, Befundung | Zeitnah prüfen |
| Rundlauf schlecht nur mit eingespanntem Werkzeug | Werkzeug, Aufnahme, Spannsatz oder verschmutzter Konus | Konus reinigen, Werkzeug tauschen, erneut messen | Beobachten |
| Nach Kollision läuft die Spindel, Oberflächen sind schlechter | Verbogene Welle, Brinellmarken in den Laufbahnen | Rundlauf messen, Spindel nach jeder Kollision befunden lassen | Zeitnah prüfen |
| Vibration plus Knacken oder steigende Temperatur | Lagerschaden mit Folgeunwucht | Sofort stoppen, Notdienst | Sofort stoppen |
-
Rattermarken auf jedem Werkstück, unabhängig vom Werkzeug
Zeitnah prüfenUrsache: Spindelunwucht oder Rundlauffehler durch Lagerspiel
Maßnahme: Leerlauftest ohne Werkzeug, Rundlauf messen, Diagnose
-
Vibration wächst mit der Drehzahl, im Leerlauf spürbar
Zeitnah prüfenUrsache: Unwucht im Rotor, oft nach Lagertausch ohne Wuchten oder nach Crash
Maßnahme: Drehzahl senken, Spindel wuchten lassen
-
Rundlauf am Innenkegel über 5 µm gemessen
Zeitnah prüfenUrsache: Lagerspiel, verlorene Vorspannung, beschädigter Kegel, verbogene Welle
Maßnahme: Keine Präzisionsbearbeitung mehr, Befundung
-
Rundlauf schlecht nur mit eingespanntem Werkzeug
BeobachtenUrsache: Werkzeug, Aufnahme, Spannsatz oder verschmutzter Konus
Maßnahme: Konus reinigen, Werkzeug tauschen, erneut messen
-
Nach Kollision läuft die Spindel, Oberflächen sind schlechter
Zeitnah prüfenUrsache: Verbogene Welle, Brinellmarken in den Laufbahnen
Maßnahme: Rundlauf messen, Spindel nach jeder Kollision befunden lassen
-
Vibration plus Knacken oder steigende Temperatur
Sofort stoppenUrsache: Lagerschaden mit Folgeunwucht
Maßnahme: Sofort stoppen, Notdienst
Was Sie sofort tun
Drehzahl senken, Werkzeug tauschen, Konus reinigen, Leerlauftest. Diese Reihenfolge trennt in den meisten Fällen innerhalb einer Stunde das Werkzeug von der Spindel. Bleibt die Vibration ohne Werkzeug, messen Sie den Rundlauf an der Spindelnase nach der Anleitung unten und dokumentieren den Wert. Die vollständige Reihenfolge steht in der Checkliste.
Zwei Wege führen von hier zum Fachbetrieb: Ist der Rundlauf in Ordnung und die Vibration wächst mit der Drehzahl, ist das ein Fall für das Spindelwuchten, oft ohne Lagertausch. Ist der Rundlauf über der Toleranz, sitzt das Problem in Lagerung oder Welle, dann ist die Spindellager-Reparatur mit anschließendem Wuchten der Weg. Beides ist eine Spindelreparatur, und vor beide gehören Befundung und schriftlicher Kostenvoranschlag.
Woran Sie Unwucht und Rundlauffehler unterscheiden
Beide erzeugen Rattermarken, Maßfehler und Werkzeugverschleiß. Ursache, Messgröße und Abhilfe sind verschieden.
| Unwucht | Rundlauffehler | |
|---|---|---|
| Physik | Schwerpunkt liegt neben der Drehachse | Drehachse deckt sich nicht mit der Geometrie der Nase |
| Messgröße | g·mm, bewertet über die Wuchtgüte | µm, gemessen am Innenkegel und Prüfdorn |
| Drehzahlabhängigkeit | Kraft wächst quadratisch: doppelte Drehzahl, vierfache Fliehkraft | Gering, auch bei Handdrehung messbar |
| Im Leerlauf | Vibration mit der Drehfrequenz (1x) | Ohne Last unauffällig, erst am Werkstück sichtbar |
| Typische Auslöser | Lagertausch ohne Wuchten, Span im Konus, Werkzeug, Crash | Lagerspiel, verlorene Vorspannung, beschädigter Kegel, verbogene Welle |
| Abhilfe | Zweiebenen-Wuchten nach ISO 21940-11 | Lagertausch, Kegel instandsetzen, Welle richten oder tauschen |
Beides zusammen tritt bei Lagerschäden auf: Pitting erhöht das Spiel und damit den Rundlauffehler, gleichzeitig entsteht durch die veränderte Lage des Rotors eine Unwucht. Deshalb wird nach jedem Lagertausch gewuchtet, und deshalb ist Wuchten allein bei erhöhtem Rundlauf keine Lösung.
Ursachen im Detail
Werkzeug und Aufnahme. Der häufigste Auslöser. Ein Span auf der Plananlage, eine ungewuchtete Aufnahme oder ein Fräser mit ungleichen Schneiden bringt mehr Unwucht ins System als eine G2,5-Spindel selbst hat. Die Tabelle unten zeigt, wie klein die zulässigen Werte sind.
Lagertausch ohne Wuchten. Jede Demontage des Rotors verändert die Massenverteilung: neue Lager, neue Lage der Wuchtringe, andere Position der Mutter. Ohne anschließendes Zweiebenen-Wuchten bleibt eine Montageunwucht zurück, die bei niedriger Drehzahl unauffällig ist und bei Nenndrehzahl Lager und Oberfläche belastet.
Lagerspiel und verlorene Vorspannung. Schrägkugellager laufen unter definierter Vorspannung. Ermüdung, Überhitzung oder ein gesetztes Federpaket bei federvorgespannten Lagern erhöhen das Spiel. Der Rotor kann dann in der Lagerung „wandern”, der Rundlauf steigt, ohne dass die Unwucht sich ändert.
Kollision. Ein Crash verbiegt die Welle im Bereich weniger µm und schlägt Brinellmarken in die Laufbahnen. Beides zusammen ergibt eine dauerhafte Unwucht mit Rundlauffehler, die sich durch Wuchten nicht beseitigen lässt.
Beschädigter Innenkegel. Kerben, Passungsrost und Einlaufspuren am HSK- oder Steilkegel verändern die Lage des Werkzeugs bei jedem Spannen. Die Spindel misst am Kegel gut, das Werkzeug schlägt trotzdem.
Selbst prüfen: was geht, was nicht
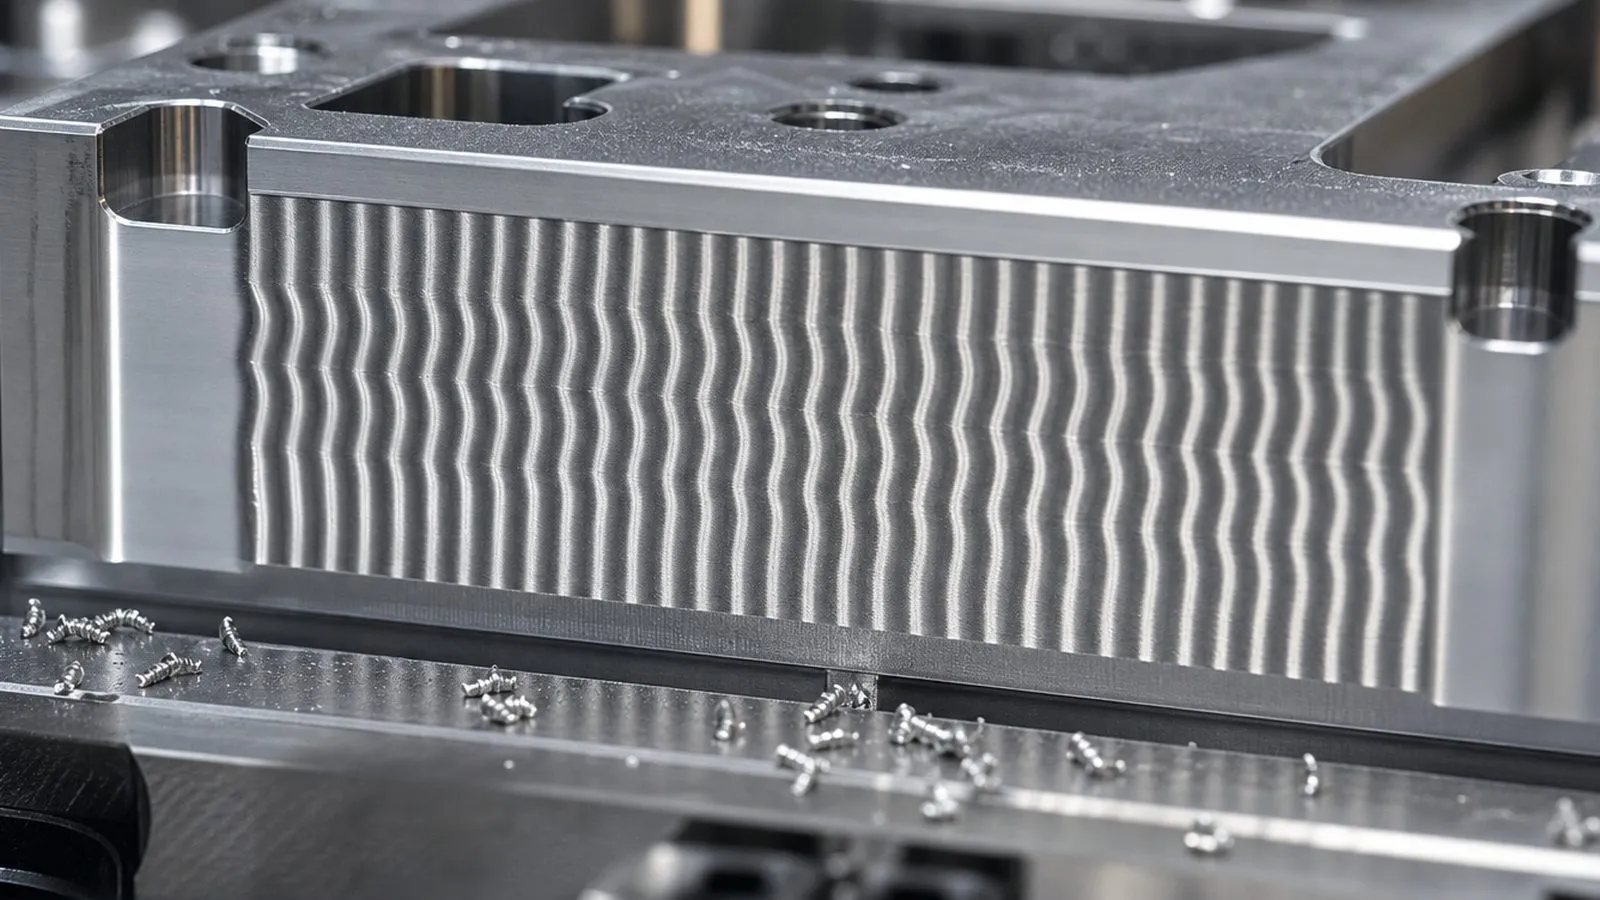
Was Sie ohne Demontage belastbar messen: den Rundlauf am Innenkegel und am Prüfdorn (Anleitung unten), das radiale und axiale Spiel durch Belasten des Prüfdorns von Hand mit Messuhr, und die Drehzahlabhängigkeit der Vibration im Leerlauftest. Dazu die Rattermarken am Werkstück: Abstand der Marken geteilt durch die Vorschubgeschwindigkeit ergibt die Anregungsfrequenz. Liegt sie bei der Drehfrequenz (Drehzahl geteilt durch 60), ist Unwucht wahrscheinlich, bei der Schneidenzahl mal Drehfrequenz ist es der Prozess.
Was nicht geht: Unwucht ohne Auswuchtmaschine bewerten. Ein Schwingungsmessgerät am Gehäuse zeigt eine Amplitude, aber keine Restunwucht in g·mm und keine Ebene. Der Rundlauf bei Betriebsdrehzahl braucht berührungslose Sensoren am Messplatz. Und: Wuchtschrauben an der Spindelnase nicht selbst versetzen.
Wann zum Fachbetrieb, was es kostet
Sobald der Rundlauf am Kegel über der Herstellerangabe liegt, die Vibration im Leerlauf bleibt oder nach einer Kollision überhaupt gemessen werden muss. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Rundlauf-, Spiel- und Wuchtmessung, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird gearbeitet. Lassen Sie sich Rundlauf vorher und nachher sowie die Restunwucht je Ebene ins Protokoll schreiben, sonst ist das Ergebnis nicht überprüfbar. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, reines Wuchten mit intakter Lagerung schneller, Express gegen Aufpreis. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Schicken Sie uns Ihre Rundlauf- und Spielwerte mit dem Spindeltyp, wir ordnen sie ein und organisieren die Arbeit: Spindelreparatur anfragen, kostenlos und unverbindlich.
Zu den Kosten: Wuchten als Einzelleistung ist der kleinste Eingriff, ein Lagertausch mit Wuchten liegt in der Regel bei einem Bruchteil des Neuspindelpreises, Wellenarbeiten nach Crash gehen in Richtung Generalüberholung. Die Einordnung gegen Stillstand und Tauschspindel steht im Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Bei 2,2-kW-Spindeln mit ER-Spannzange aus Fernost ist die häufigste Unwuchtquelle die Spannzange und die Überwurfmutter, nicht der Rotor. Beides tauschen, sauber einsetzen, Werkzeug kurz einspannen, oft ist das Problem damit weg. Rundlauf am Konus in der Welle messen: liegt er über 10 µm, ist bei diesen Spindeln die Neuspindel meist wirtschaftlicher als ein Lagertausch mit Wuchten. Bei Markenspindeln mit HSK-E-Aufnahme lohnt sich die Instandsetzung dagegen fast immer.
Vorbeugen
Werkzeuge und Aufnahmen für Drehzahlen über 15.000 min⁻¹ nur mit Wuchtgüte-Angabe einsetzen und als Einheit wuchten. Konus und Plananlage bei jedem Wechsel sauber halten. Nach jedem Lagertausch ein Wuchtprotokoll mit Restunwucht je Ebene verlangen, nach jeder Kollision den Rundlauf messen. Und einen Referenzwert anlegen: Rundlauf am Kegel und am Prüfdorn im Neuzustand oder nach Instandsetzung notieren, dann halbjährlich vergleichen. Der Trend sagt mehr als jeder Einzelwert.
Rundlauf an der Spindelnase messen: 5 Schritte
-
Spindel auf Betriebstemperatur bringen
15 bis 20 minWarmlaufprogramm fahren, mindestens 15 bis 20 Minuten. Eine kalte Spindel misst anders als eine warme, Vergleichswerte gelten nur bei gleichem Zustand.
-
Innenkegel und Plananlage reinigen
ohne WerkzeugWerkzeug entnehmen, Kegel mit fusselfreiem Tuch und Reinigungskegel säubern, Sperrluft prüfen. Ein Span von 5 µm erzeugt einen Messfehler von 5 µm.
-
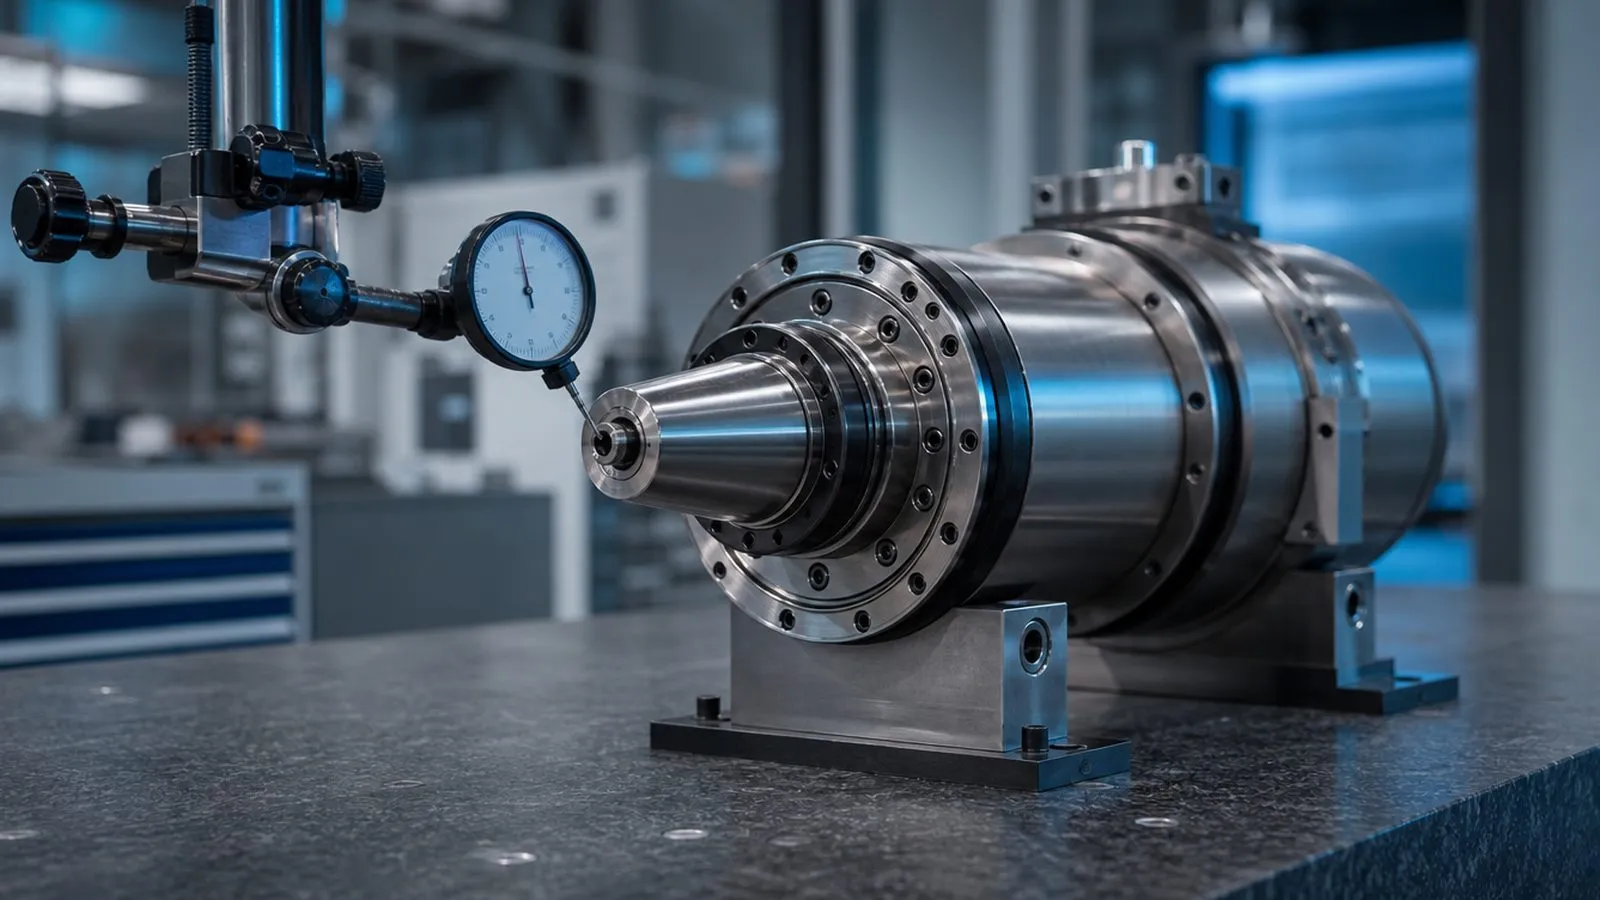
Fühlhebelmessgerät ansetzen
0,001 mmMagnetstativ am Spindelgehäuse, Taster mit 0,001 mm Teilung senkrecht auf die Kegelfläche etwa 10 mm hinter der Stirnfläche, Vorspannung 0,1 bis 0,2 mm. Eine Messuhr mit 0,01 mm Teilung ist zu grob.
-
Von Hand drehen und ablesen
Max minus MinSpindel langsam eine volle Umdrehung von Hand drehen, Maximum und Minimum notieren. Die Differenz ist der Rundlauf am Kegel. Drei Umdrehungen messen, der Wert muss reproduzierbar sein.
-
Prüfdorn messen und bewerten
BewertungPrüfdorn mit bekanntem Rundlauf einspannen, an der Nase und 100 mm davor messen. Nase unter 2 µm und Dorn unter 5 bis 10 µm: Spindel in Ordnung. Nase gut, Dorn schlecht: Aufnahme oder Spannsatz. Beides schlecht: Lager oder Welle, Befundung.
Rundlauftoleranzen nach Aufnahme
Übliche Zielwerte nach Instandsetzung, gemessen mit Fühlhebelmessgerät bei Betriebstemperatur. Maßgeblich ist die Herstellerangabe Ihrer Spindel.
| Aufnahme | Messstelle | Üblicher Zielwert | Hinweis |
|---|---|---|---|
| HSK-A63 | Innenkegel an der Spindelnase | 1 bis 2 µm | Plananlage zusätzlich messen, Planlauf gleicher Rahmen |
| HSK-A100 | Innenkegel an der Spindelnase | 1 bis 3 µm | Große Baugröße, Wellendurchbiegung beachten |
| HSK-E40 / E50 (HF-Spindeln) | Innenkegel an der Spindelnase | unter 1 bis 2 µm | Bei Wuchtgüte G1 oder G0,4 gemessen |
| SK40 (DIN 69871) | Innenkegel an der Spindelnase | 2 bis 3 µm | Steilkegel ohne Plananlage, Kegel allein trägt |
| BT40 (MAS 403) | Innenkegel an der Spindelnase | 2 bis 3 µm | Wie SK40, andere Pull-Stud- und Flanschmaße |
| Alle Aufnahmen | Prüfdorn 100 mm vor der Nase | 5 bis 10 µm | Verstärkt Kegelfehler und Wellenkippung |
Werte sind Erfahrungswerte aus der Instandsetzung. Neue Spindeln liegen oft darunter, Herstellerangaben gehen vor.
Zulässige Restunwucht: Rechenbeispiel nach ISO 21940-11
Formel: U = G · m / ω mit G in mm/s, m in g, ω = 2π · n / 60 in rad/s. Ergebnis in g·mm, auf zwei Wuchtebenen aufgeteilt.
| Rotormasse | Drehzahl | Wuchtgüte | ω | Zulässige Restunwucht gesamt | Je Ebene (ca.) |
|---|---|---|---|---|---|
| 8 kg (Motorspindel) | 12.000 min⁻¹ | G2,5 | 1.257 rad/s | 15,9 g·mm | 8 g·mm |
| 8 kg (Motorspindel) | 24.000 min⁻¹ | G2,5 | 2.513 rad/s | 8,0 g·mm | 4 g·mm |
| 8 kg (Motorspindel) | 24.000 min⁻¹ | G1 | 2.513 rad/s | 3,2 g·mm | 1,6 g·mm |
| 1,5 kg (HF-Spindel) | 40.000 min⁻¹ | G1 | 4.189 rad/s | 0,36 g·mm | 0,18 g·mm |
| 1,5 kg (HF-Spindel) | 40.000 min⁻¹ | G0,4 | 4.189 rad/s | 0,14 g·mm | 0,07 g·mm |
8 g·mm entsprechen bei 24.000 min⁻¹ einer Schwerpunktverlagerung von rund 1 µm. Deshalb reicht ein Span im Konus, um eine G2,5-Spindel aus der Toleranz zu bringen.
Sofortmaßnahmen
- Drehzahl auf den Bereich senken, in dem die Oberfläche noch akzeptabel ist. Die Fliehkraft aus Unwucht steigt quadratisch mit der Drehzahl.
- Werkzeug gegen ein bekannt gutes, gewuchtetes Werkzeug tauschen, Konus und Plananlage reinigen, Pull-Stud prüfen. Erneut bewerten.
- Leerlauftest ohne Werkzeug bei 25, 50, 75 und 100 Prozent Nenndrehzahl. Vibration bleibt: Spindel. Vibration weg: Werkzeug oder Aufnahme.
- Rundlauf an der Spindelnase messen und dokumentieren, Anleitung in den fünf Schritten oben.
- Werkstück aufheben und fotografieren: Abstand der Rattermarken und Drehzahl erlauben Rückschluss auf die Anregungsfrequenz.
- Letzte Ereignisse prüfen: Lagertausch ohne Wuchtprotokoll, Kollision, neue Werkzeugaufnahme, Umzug der Maschine.
- Bei Knacken, Temperaturanstieg oder Vibration, die von Tag zu Tag wächst: stoppen und Ersteinschätzung anfragen.
Bilder zur Instandsetzung

Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Wie kann man eine Unwucht beheben?
Was ist besser, statisches oder dynamisches Wuchten?
Wie messe ich den Rundlauffehler meiner Spindel?
Welche Wuchtgüte ist für CNC-Spindeln vorgeschrieben?
Wie berechne ich die zulässige Restunwucht in gmm?
Kann Unwucht durch ein falsches Werkzeug entstehen?
Kann eine verbogene Spindelwelle repariert werden?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.