Ratgeber
Spindel defekt: was jetzt zu tun ist und welche Schäden dahinterstecken
Spindel defekt? Symptom-Tabelle mit Dringlichkeit, Notfallplan für die ersten Stunden, was Sie selbst prüfen können und wann die Spindel zum Fachbetrieb muss.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Bei Verdacht auf Spindelschaden gilt: Maschine stoppen, keine weiteren Anlaufversuche, Spindel nicht demontieren. Die meisten Spindelschäden gehen vom Lager aus und sind reparabel, solange Welle und Gehäuse nicht in Mitleidenschaft gezogen werden. Die Symptom-Tabelle zeigt, wie dringend Ihr Fall ist und welcher Ratgeber weiterhilft.

Auf einen Blick
- Zuerst stoppen, keine Anlaufversuche mehr
- Symptome: dreht nicht, Geräusch, Wärme, Vibration
- Schweregrad einschätzen: Notfall oder planbar
- Spindel nicht selbst demontieren
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Spindel dreht nicht an oder blockiert mechanisch | Lagerausfall, Fremdkörper, Umrichter- oder Motorfehler | Maschine aus, nicht von Hand durchdrehen, Notdienst anfragen | Sofort stoppen |
| Lautes Knacken, Schlagen oder Hämmern | Fortgeschrittener Lagerschaden, Käfigbruch, Wälzkörper ausgebrochen | Sofort stoppen, Weiterbetrieb zerstört Welle und Gehäusesitz | Sofort stoppen |
| Temperaturalarm oder schnell steigende Gehäusetemperatur | Schmiermangel, Lagerschaden, Kühlkreislauf ausgefallen | Sofort stoppen, abkühlen lassen, Kühlung und Schmierung prüfen | Sofort stoppen |
| Werkzeug spannt nicht sicher oder löst nicht | Tellerfederpaket, Löseeinheit oder Spannsatz defekt | Keine Bearbeitung mehr, Werkzeug nicht herausschlagen | Sofort stoppen |
| Gleichmäßiges Rauschen, lauter als früher | Beginnender Lagerverschleiß, Fettalterung | Drehzahl reduzieren, Geräusch dokumentieren, Diagnose beauftragen | Zeitnah prüfen |
| Vibration, Rattermarken am Werkstück | Unwucht, Werkzeug oder Aufnahme, Lagerspiel | Werkzeug tauschen, Konus reinigen, Leerlauftest | Zeitnah prüfen |
| Oberfläche und Maßhaltigkeit lassen nach, sonst unauffällig | Erhöhter Rundlauffehler, verlorene Lagervorspannung | Rundlauf an der Spindelnase messen, Diagnose einplanen | Beobachten |
-
Spindel dreht nicht an oder blockiert mechanisch
Sofort stoppenUrsache: Lagerausfall, Fremdkörper, Umrichter- oder Motorfehler
Maßnahme: Maschine aus, nicht von Hand durchdrehen, Notdienst anfragen
-
Lautes Knacken, Schlagen oder Hämmern
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden, Käfigbruch, Wälzkörper ausgebrochen
Maßnahme: Sofort stoppen, Weiterbetrieb zerstört Welle und Gehäusesitz
-
Temperaturalarm oder schnell steigende Gehäusetemperatur
Sofort stoppenUrsache: Schmiermangel, Lagerschaden, Kühlkreislauf ausgefallen
Maßnahme: Sofort stoppen, abkühlen lassen, Kühlung und Schmierung prüfen
-
Werkzeug spannt nicht sicher oder löst nicht
Sofort stoppenUrsache: Tellerfederpaket, Löseeinheit oder Spannsatz defekt
Maßnahme: Keine Bearbeitung mehr, Werkzeug nicht herausschlagen
-
Gleichmäßiges Rauschen, lauter als früher
Zeitnah prüfenUrsache: Beginnender Lagerverschleiß, Fettalterung
Maßnahme: Drehzahl reduzieren, Geräusch dokumentieren, Diagnose beauftragen
-
Vibration, Rattermarken am Werkstück
Zeitnah prüfenUrsache: Unwucht, Werkzeug oder Aufnahme, Lagerspiel
Maßnahme: Werkzeug tauschen, Konus reinigen, Leerlauftest
-
Oberfläche und Maßhaltigkeit lassen nach, sonst unauffällig
BeobachtenUrsache: Erhöhter Rundlauffehler, verlorene Lagervorspannung
Maßnahme: Rundlauf an der Spindelnase messen, Diagnose einplanen
Was Sie sofort tun
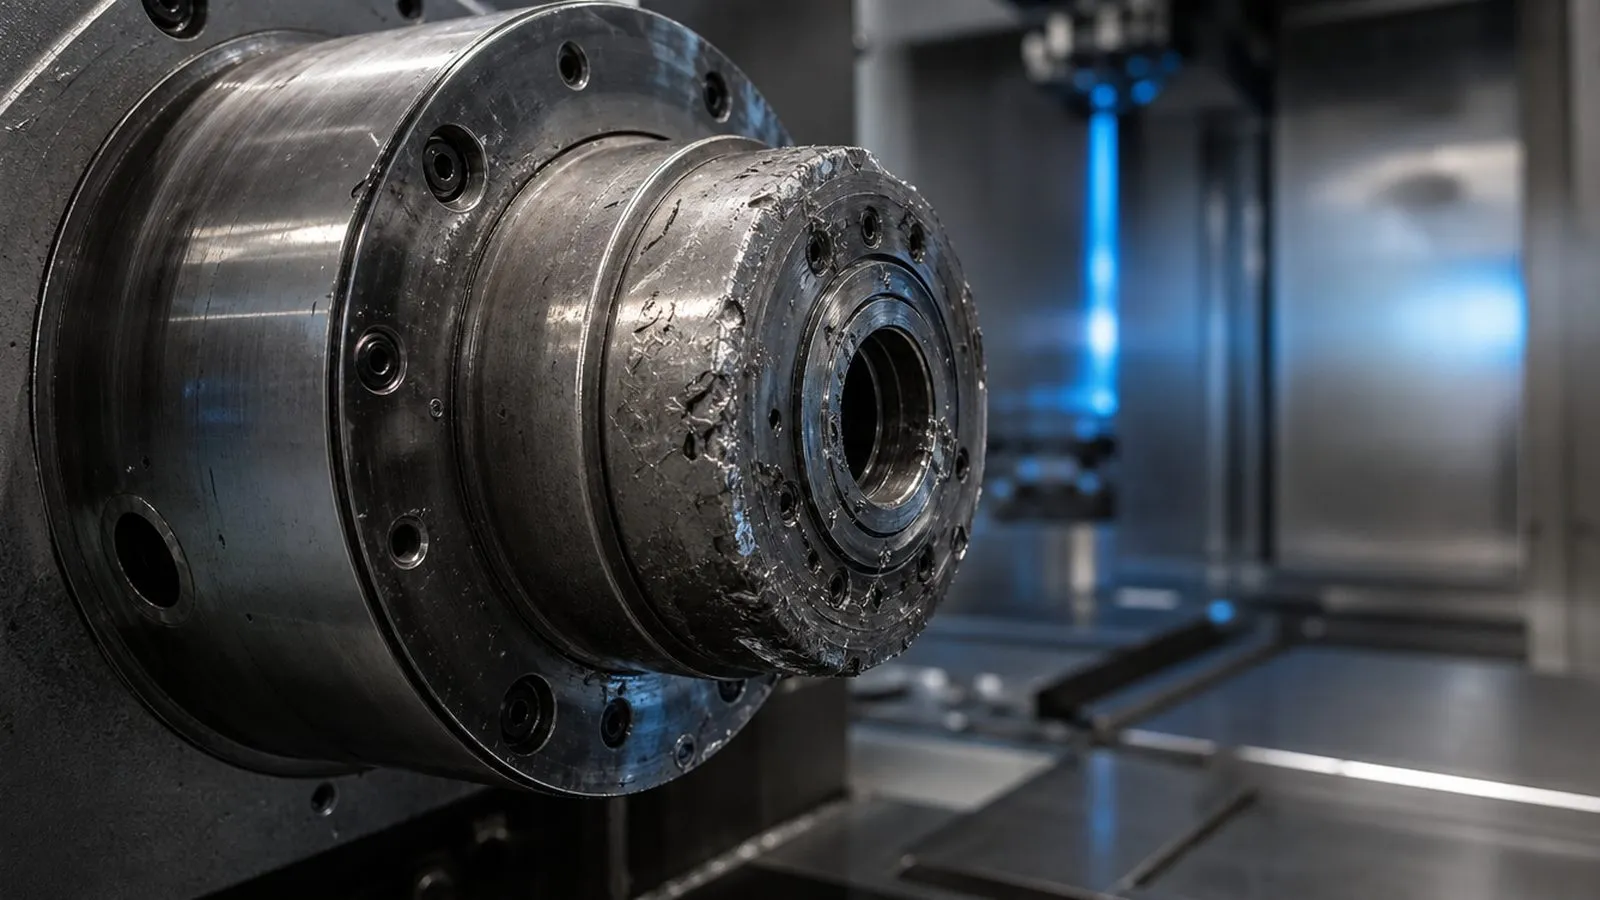
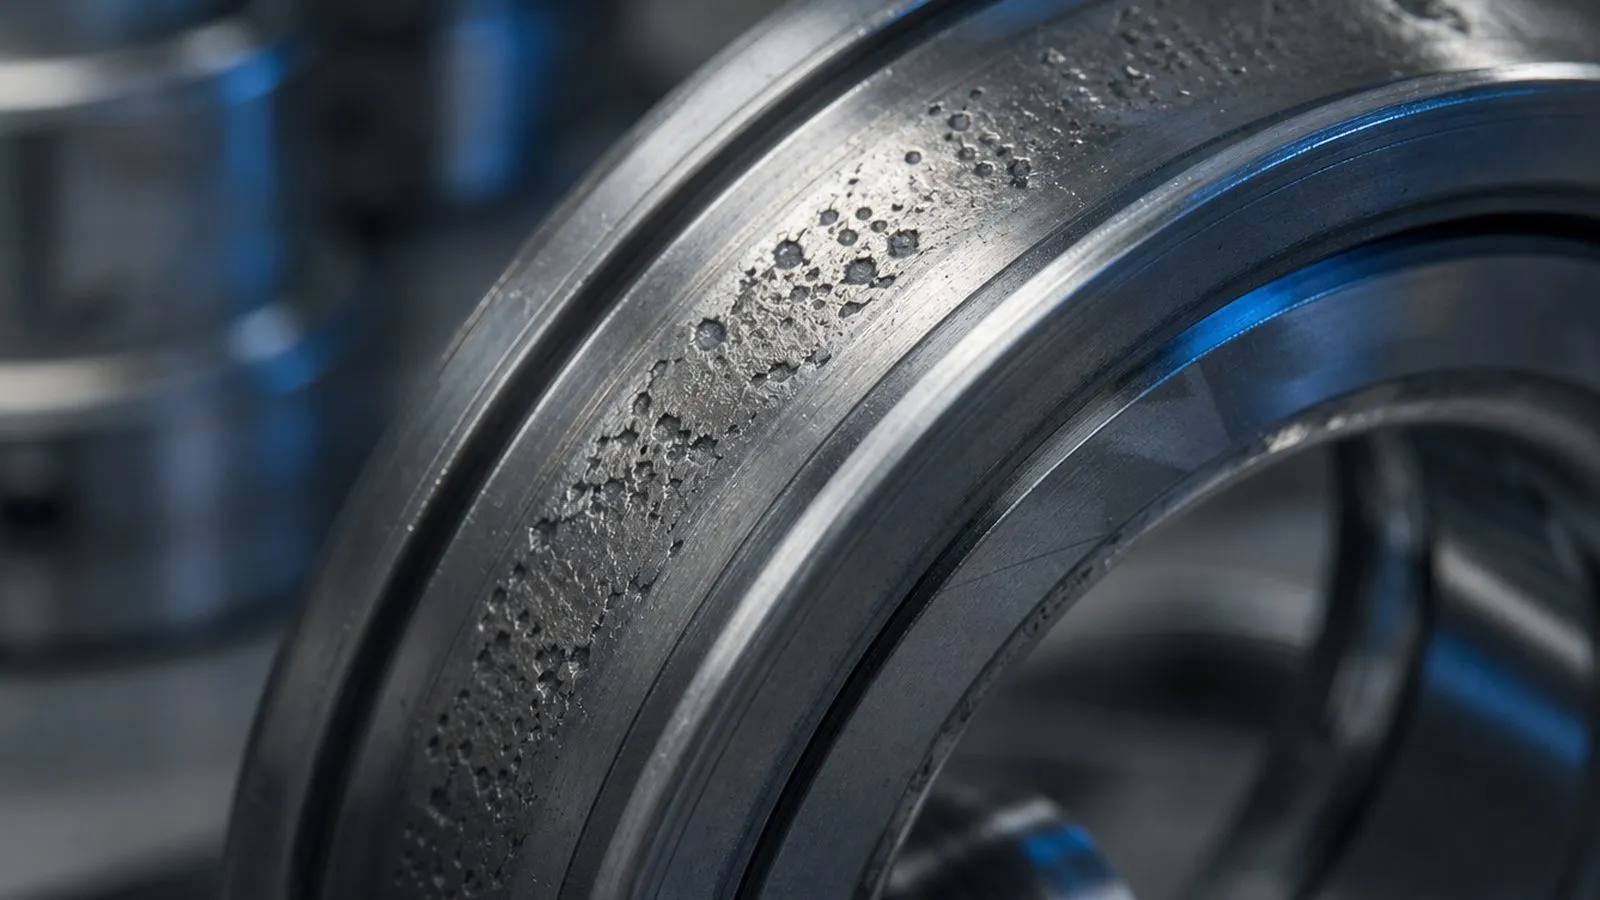
Stoppen, sichern, dokumentieren. Eine Spindel, die auffällig läuft, wird mit jeder Minute unter Last teurer: Pitting auf der Laufbahn ist ein Lagertausch, ein durchgelaufenes Lager mit angelaufenem Wellensitz ist eine Generalüberholung mit Wellenarbeiten. Die Reihenfolge der ersten Stunde steht in der Checkliste weiter unten, die Kurzfassung: Maschine aus, keine Anlaufversuche, Fehlercode und Symptome sichern, Werkzeug raus, Konus reinigen, Temperatur messen, Ersteinschätzung anfragen.
Ob es ein Notfall oder eine planbare Spindelreparatur ist, zeigt die Symptom-Tabelle oben. Bei Rot ist der Spindel-Notdienst der richtige Weg, bei Gelb und Grün die Spindel-Diagnose mit Rundlaufmessung, Schwingungs- und Temperaturanalyse. Wer die Spindel schon ausgebaut hat: nicht öffnen, nicht mit Pressluft ausblasen, nicht mit Kühlmittel abschrecken.
Woran Sie eine defekte Spindel erkennen
„Spindel defekt” ist keine Diagnose, sondern ein Sammelbegriff für sechs verschiedene Erscheinungsbilder. Jedes weist auf einen anderen Bereich der Spindel und hat einen eigenen Ratgeber.
| Erscheinungsbild | Betroffener Bereich | Ratgeber |
|---|---|---|
| Rauschen, Pfeifen, Knacken, Schlagen | Lagerung, Schmierung | Spindel macht Geräusche |
| Vibration, Rattermarken, Leerlauf unruhig | Unwucht, Werkzeug, Lagerspiel | Spindel vibriert |
| Gehäuse heiß, Temperaturalarm | Lager, Schmierung, Kühlkreislauf | Spindel läuft heiß |
| Werkzeug klemmt, sitzt locker, Spannfehler | Werkzeugspanner, Löseeinheit | Werkzeugspanner defekt |
| Oberfläche schlechter, Maßfehler, Werkzeugverschleiß | Rundlauf, Lagervorspannung | Unwucht und Rundlauffehler |
| Dreht nicht, Fehlercode ohne Geräusch | Motor, Umrichter, Geber, Sensorik | Diagnose, Fehlercode dokumentieren |
Die Steuerung liefert dazu den ersten Hinweis: Fehlercodes von Siemens, Heidenhain oder Fanuc unterscheiden zwischen Temperatur, Überstrom, Geberfehler, Schwingung und Spannzustand. Der Code allein ersetzt keine Befundung, grenzt aber ein, ob mechanisch oder elektrisch zuerst gesucht wird.
Ursachen im Detail
Lagerung. In der Instandsetzungspraxis ist das Lager bei der großen Mehrheit der Spindelschäden beteiligt, entweder als Ursache oder als Folgeschaden. Schrägkugellager mit 15° oder 25° Druckwinkel laufen mit Vorspannung im Mikrometerbereich. Ermüdung nach Betriebsstunden, Schmiermangel, Kühlmitteleintritt über eine verschlissene Dichtung oder eine Kollision führen zu Pitting, Graufleckigkeit oder Käfigbruch. Details und Schadensbilder im Ratgeber Lagerschaden.
Werkzeugspannsystem. Tellerfederpakete verlieren nach vielen tausend Wechseln Kraft, Spannsätze verschleißen, Löseeinheiten verlieren Druck. Das ist ein abgegrenzter Schaden, der bei intakter Lagerung ohne Generalüberholung behoben wird.
Elektrik und Sensorik. Wicklungsschluss, Isolationsfehler, defekter Drehgeber, Umrichterfehler. Erkennbar an Fehlercodes, Anlaufverhalten und Isolationsmessung, nicht an Geräuschen.
Kollision. Ein Crash schlägt Brinellmarken in die Laufbahnen, verbiegt die Welle oder beschädigt den Innenkegel. Selbst wenn die Spindel danach läuft: nach jeder Kollision gehört sie auf den Messplatz.
Schmierung und Kühlung. Ausgefallene Öl-Luft-Schmierung, verstopfte Kühlkanäle, Kühlaggregat ohne Durchfluss. Die Spindel selbst ist dann oft noch intakt, wenn rechtzeitig gestoppt wird.
Selbst prüfen: was geht, was nicht
Ohne Demontage lässt sich mehr eingrenzen, als viele Betreiber annehmen. Was geht:
- Werkzeug und Aufnahme ausschließen. Bekannt gutes Werkzeug einsetzen, Konus und Plananlage reinigen, Pull-Stud auf Riefen prüfen. Verschwindet die Vibration, war es nicht die Spindel.
- Leerlauftest in Drehzahlstufen. Ohne Werkzeug bei 25, 50, 75 und 100 Prozent Nenndrehzahl je 30 Sekunden hören und fühlen. Geräusch wächst mit der Drehzahl: Lager oder Unwucht. Geräusch nur bei einer Stufe: Resonanz. Bei Schlagen oder Blockade entfällt der Test.
- Temperatur messen. Infrarot-Thermometer am Gehäuse vorn, nach 20 Minuten Warmlauf. Normal sind 35 bis 55 °C, ab 60 bis 70 °C wird es kritisch.
- Rundlauf messen. Fühlhebelmessgerät mit 0,001 mm Teilung am Innenkegel. Zielwert unter 2 µm, je nach Hersteller und Aufnahme 1 bis 3 µm. Anleitung im Ratgeber Rundlauf.
- Spiel prüfen. Prüfdorn einspannen, von Hand radial und axial belasten, Messuhr beobachten. Messbares Spiel heißt Vorspannung verloren.
Was nicht geht: Lagerdeckel öffnen, Spindel mit dem Hammer „lockern”, Fett ohne Herstellerfreigabe nachdrücken, Lagerschaden mit dünnerem Öl „behandeln”. Jeder dieser Schritte verwandelt einen Lagertausch in eine Überholung.
Wann zum Fachbetrieb, was es kostet
Zum Fachbetrieb gehört die Spindel, sobald ein Symptom nach dem Werkzeugtausch bleibt, die Temperatur nicht normal ist oder ein Rundlauf- oder Spielwert außerhalb der Herstellerangabe liegt. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Fotodokumentation, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird repariert. Bestehen Sie auf dieser Reihenfolge, ein Betrieb, der ohne schriftlichen Befund Teile bestellt, nimmt Ihnen die Entscheidung ab. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis, Tauschspindel bei passender Baureihe in 24 bis 48 Stunden versandfertig. Die gesetzliche Gewährleistung schuldet Ihnen der Betrieb, der die Arbeit ausführt. Wenn Sie vor dem Versand eine Einordnung möchten: Spindelreparatur anfragen, kostenlos und unverbindlich.
Zu den Kosten: ein Lagertausch liegt in der Regel bei einem Bruchteil des Neuspindelpreises, eine Generalüberholung typischerweise bei 30 bis 60 Prozent einer Neuspindel. Das ist Orientierung aus Branchenerfahrung, keine Preisliste: verbindlich wird die Zahl mit dem Kostenvoranschlag des Betriebs, den Sie beauftragen. Wie Sie das gegen Stillstandskosten und Tauschspindel rechnen, steht im Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Ehrliche Antwort für Hobby-Fräsen und Portalmaschinen mit 0,8- bis 2,2-kW-Spindeln aus Fernost: meist nicht. Eine fachgerechte Instandsetzung mit Lagersatz, Vorspannung, Wuchten und Rundlaufprotokoll kostet Arbeitszeit, die beim Neupreis solcher Spindeln im unteren dreistelligen Bereich nicht aufgeht. Wer selbst Lager wechselt, sollte gepaarte Schrägkugellager in der richtigen Anordnung, sauberes Fett in der richtigen Menge (in der Regel 20 bis 30 Prozent des freien Lagerraums) und einen Rundlaufcheck einplanen. Anders bei Markenspindeln unter 5 kW von Herstellern wie Jäger oder Mechatron: dort ist der Lagertausch oft sinnvoll. Im Zweifel kurz anfragen, die Ersteinschätzung ist kostenlos.
Vorbeugen
Die meisten Spindelschäden kündigen sich an. Was hilft: Warmlaufprogramm nach Herstellervorgabe fahren, besonders nach Wochenenden. Konus und Plananlage bei jedem Werkzeugwechsel sauber halten, Sperrluft prüfen. Fettschmierung nicht „auffüllen”, Öl-Luft-Schmierung auf Durchfluss überwachen. Temperatur und Laufgeräusch im Wartungsplan monatlich mit festem Messpunkt erfassen, damit Abweichungen auffallen. Nach jeder Kollision Rundlauf messen. Und Betriebsstunden dokumentieren: Lagerfett hat eine Gebrauchsdauer, und wer den Lagersatz planbar tauscht, zahlt keinen Notdienst.
Schweregrad einschätzen: vier Stufen
Die Stufe entscheidet, ob Sie planen können oder handeln müssen. Im Zweifel eine Stufe höher einordnen.
| Stufe | Typische Symptome | Was noch geht | Typischer Reparaturweg |
|---|---|---|---|
| 1: Beobachten | Oberfläche leicht schlechter, kein Geräusch, Temperatur normal | Produktion mit reduzierter Drehzahl, Diagnose in den nächsten Wochen einplanen | Rundlaufmessung, oft Lagertausch mit Wuchten |
| 2: Zeitnah prüfen | Rauschen lauter als früher, Temperatur 5 bis 10 K über gewohnt, leichte Vibration im Leerlauf | Schichten zu Ende fahren, keine Schruppbearbeitung, Diagnose innerhalb von Tagen | Lagertausch, Dichtungen, Wuchten |
| 3: Stoppen | Knacken, Pfeifen, Temperatur über 60 bis 70 °C am Gehäuse, Spannfehler | Nichts mehr, Spindel ausbauen lassen | Lagertausch oder Generalüberholung, Werkzeugspanner |
| 4: Notfall | Blockade, Schlagen, Rauch, Kollision mit Folgeschaden | Nichts mehr, Notdienst, Tauschspindel prüfen | Generalüberholung mit Wellenarbeiten oder Austausch |
Temperaturwerte gelten am Gehäuse nahe dem vorderen Lager. Abschaltgrenzen sind je Hersteller in der Steuerung hinterlegt.
Notfallplan bei Spindelausfall
So sieht ein Spindelausfall ohne unnötige Stillstandstage aus. Die Zeiten sind Erfahrungswerte, keine Zusage.
| Zeitpunkt | Aktion | Ergebnis |
|---|---|---|
| Stunde 0 | Stoppen, Symptome und Fehlercode sichern, Ereignisse sammeln | Schaden wächst nicht weiter |
| Stunde 1 bis 2 | Ersteinschätzung anfragen mit Spindeltyp, Hersteller, Symptomen, Foto oder Video | Erste Einordnung, Entscheidung Notdienst oder Standard |
| Tag 1 | Spindel ausbauen lassen, verpacken, versenden. Bei Tauschspindel-Option: Verfügbarkeit klären | Spindel unterwegs, Tauschspindel bei passender Baureihe in 24 bis 48 h versandfertig |
| Tag 2 bis 3 | Befundung im Fachbetrieb, schriftlicher Befund mit Fotos, Kostenvoranschlag | Sie entscheiden: Reparatur, Überholung oder Austausch |
| Nach Ihrer Freigabe | Instandsetzung, Wuchten, Probelauf mit Protokoll | Am Markt 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis |
| Rückversand | Einbau, Warmlauf nach Herstellervorgabe, Rundlauf kontrollieren | Wiederanlauf mit eigener Messung belegt, Abnahmeprotokoll gehört dazu |
Sofortmaßnahmen
- Programm abbrechen, Spindel stillsetzen, Maschine in sicheren Zustand bringen. Keine weiteren Anlaufversuche, kein Durchdrehen von Hand.
- Symptom festhalten: was genau, seit wann, bei welcher Drehzahl, mit welchem Werkzeug, unter Last oder im Leerlauf. Ein Handyvideo mit Ton hilft bei der Ersteinschätzung.
- Fehlercode der Steuerung notieren und Diagnosepuffer nicht löschen.
- Ereignisse der letzten Tage sammeln: Kollision, Kühlmittelausfall, Fettnachschmierung, neues Werkzeug, Umrichtertausch.
- Werkzeug entnehmen, Konus und Plananlage reinigen, Pull-Stud prüfen. Bei Vibration oder Geräusch ein bekannt gutes Werkzeug einsetzen und kurz im Leerlauf bei niedriger Drehzahl bewerten. Bei Blockade oder Schlagen diesen Schritt auslassen.
- Temperatur am Spindelgehäuse mit Infrarot-Thermometer messen und mit dem gewohnten Wert vergleichen.
- Spindel nicht demontieren. Ersteinschätzung anfragen, Spindeltyp, Hersteller und Symptome angeben.
Bilder zur Instandsetzung
Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Was ist eine Spindel?
Was sind Spindeln im Maschinenbau?
Meine Spindel dreht nicht mehr: was kann das sein?
Kann ich eine defekte Spindel selbst reparieren?
Wie schnell kann eine defekte Spindel repariert werden?
Muss ich die Spindel einschicken oder kommt jemand vor Ort?
Was kostet die Diagnose einer defekten Spindel?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.