Ratgeber
Werkzeugspanner defekt: Fehlerbilder, Ursachen und was sofort zu tun ist
Werkzeug klemmt, sitzt locker oder löst nicht? Fehlerbild-Tabelle mit Ursache und Maßnahme, Einzugskraft-Richtwerte je Aufnahme, was Sie selbst prüfen können.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Ein defekter Werkzeugspanner ist ein Sicherheitsproblem, kein Komfortproblem: Produktion stoppen, Werkzeug nicht herausschlagen. Die häufigste Ursache ist ein ermüdetes Tellerfederpaket, gefolgt von verschlissenem Spannsatz und Löseeinheit ohne Druck. Bei intakter Lagerung ist das ein abgegrenzter Eingriff ohne Generalüberholung.

Auf einen Blick
- Sicherheitsproblem: Produktion sofort stoppen
- Fehlerbilder: spannt nicht, löst nicht, Werkzeug schlägt
- Häufigste Ursache: Tellerfederpaket ermüdet
- Einzugskraft messen statt raten
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Werkzeug sitzt locker, lässt sich mit wenig Widerstand ziehen | Tellerfederpaket ermüdet oder gebrochen, Einzugskraft unter Sollwert | Keine Bearbeitung mehr, Einzugskraft messen, Spanner instandsetzen lassen | Sofort stoppen |
| Werkzeug rutscht oder rattert beim Schruppen, Maßfehler | Einzugskraft zu niedrig, Spannsatz verschlissen, Pull-Stud beschädigt | Stoppen, Pull-Stud prüfen, Einzugskraft messen | Sofort stoppen |
| Werkzeug löst nicht oder nur mit Verzögerung | Löseeinheit ohne Druck, Dichtung defekt, Lösekolben klemmt, Kegel verklemmt | Nicht herausschlagen, Druck an der Löseeinheit prüfen, Fachbetrieb | Zeitnah prüfen |
| Steuerung meldet Spannfehler, Werkzeug sitzt scheinbar | Spannhub außer Toleranz, Sensor oder Endschalter, Späne im Spannsatz | Konus reinigen, Wechsel ohne Werkzeug testen, Spannhub prüfen lassen | Zeitnah prüfen |
| Rundlauf am Werkzeug schlecht, Spindel selbst unauffällig | Innenkegel beschädigt, Plananlage nicht sauber, Spannsatz einseitig verschlissen | Kegel reinigen und sichtprüfen, Rundlauf mit Prüfdorn messen | Zeitnah prüfen |
| Druckluft zischt hörbar beim Lösen | Dichtung am Lösekolben oder an der Drehdurchführung verschlissen | Beobachten, beim nächsten Stillstand instandsetzen lassen | Beobachten |
-
Werkzeug sitzt locker, lässt sich mit wenig Widerstand ziehen
Sofort stoppenUrsache: Tellerfederpaket ermüdet oder gebrochen, Einzugskraft unter Sollwert
Maßnahme: Keine Bearbeitung mehr, Einzugskraft messen, Spanner instandsetzen lassen
-
Werkzeug rutscht oder rattert beim Schruppen, Maßfehler
Sofort stoppenUrsache: Einzugskraft zu niedrig, Spannsatz verschlissen, Pull-Stud beschädigt
Maßnahme: Stoppen, Pull-Stud prüfen, Einzugskraft messen
-
Werkzeug löst nicht oder nur mit Verzögerung
Zeitnah prüfenUrsache: Löseeinheit ohne Druck, Dichtung defekt, Lösekolben klemmt, Kegel verklemmt
Maßnahme: Nicht herausschlagen, Druck an der Löseeinheit prüfen, Fachbetrieb
-
Steuerung meldet Spannfehler, Werkzeug sitzt scheinbar
Zeitnah prüfenUrsache: Spannhub außer Toleranz, Sensor oder Endschalter, Späne im Spannsatz
Maßnahme: Konus reinigen, Wechsel ohne Werkzeug testen, Spannhub prüfen lassen
-
Rundlauf am Werkzeug schlecht, Spindel selbst unauffällig
Zeitnah prüfenUrsache: Innenkegel beschädigt, Plananlage nicht sauber, Spannsatz einseitig verschlissen
Maßnahme: Kegel reinigen und sichtprüfen, Rundlauf mit Prüfdorn messen
-
Druckluft zischt hörbar beim Lösen
BeobachtenUrsache: Dichtung am Lösekolben oder an der Drehdurchführung verschlissen
Maßnahme: Beobachten, beim nächsten Stillstand instandsetzen lassen
Was Sie sofort tun
Bearbeitung stoppen, Werkzeug nicht herausschlagen, Pull-Stud prüfen, Druck an der Löseeinheit ablesen. Diese vier Schritte grenzen die meisten Fälle innerhalb einer Stunde ein und verhindern den teuersten Folgeschaden: eine beschädigte Spindelnase. Die vollständige Reihenfolge steht in der Checkliste unten.
Ein Werkzeugspanner ist bei intakter Lagerung ein abgegrenzter Eingriff. Eine Werkzeugspanner-Reparatur betrifft Federpaket, Spannsatz, Zugstange und Löseeinheit. Verlangen Sie dazu ein Einzugskraft- und Spannhubprotokoll. Ob die Lagerung mitbetroffen ist, klärt die Rundlaufmessung bei der Befundung, dann wird daraus eine Spindelreparatur mit Lagertausch.
Woran Sie einen defekten Werkzeugspanner erkennen
Das Spannsystem hat drei Zustände: gespannt, gelöst und dazwischen. Jeder Fehler zeigt sich in einem davon.
| Fehlerbild | Was Sie beobachten | Erster Verdacht |
|---|---|---|
| Spannt nicht sicher | Werkzeug lässt sich leicht ziehen, wandert im Kegel, Rattern beim Schruppen | Tellerfederpaket, Spannsatz |
| Löst nicht | Wechsler kann Werkzeug nicht entnehmen, Lösehub nicht erreicht | Löseeinheit, Druck, Dichtungen |
| Löst nur mit Gewalt | Werkzeug „klebt” im Kegel, kommt ruckartig | Passungsrost, Kaltverschweißung, verkanteter Spannsatz |
| Werkzeug schlägt | Rundlauf am Werkzeug schlecht, Spindel ohne Werkzeug unauffällig | Spannsatz, Innenkegel, Späne auf der Plananlage |
| Spannfehler | Steuerung meldet „nicht gespannt”, Werkzeug sitzt scheinbar | Spannhub, Sensorik, Zugstange |
Wichtig für die Diagnose: tritt das Problem mit allen Werkzeugen auf oder nur mit einem? Ein einzelnes Werkzeug deutet auf Pull-Stud oder Werkzeugkegel, alle Werkzeuge auf den Spanner selbst.
Ursachen im Detail
Tellerfederpaket. Das Federpaket erzeugt die Einzugskraft, indem es die Zugstange mit dem Spannsatz nach hinten zieht. Nach vielen tausend Lastwechseln setzen sich die Federn, einzelne brechen. Die Kraft fällt dann nicht schlagartig, sondern schleichend. Ein Paket mit einer gebrochenen Feder wird immer komplett erneuert, weil sich die verbleibenden Federn unterschiedlich gesetzt haben.
Spannsatz. Segmente (HSK) oder Kugeln und Greifer (SK, BT) übertragen die Kraft formschlüssig auf Hohlschaftkegel oder Pull-Stud. Abgerundete Kanten, Passungsrost und Späne verringern die Kraftübertragung, auch bei intaktem Federpaket.
Löseeinheit. Hydraulisch oder pneumatisch, drückt gegen das Federpaket. Fehlender Druck, verschlissene Kolbendichtungen oder ein klemmender Lösekolben verhindern das Lösen. Bei Motorspindeln mit Drehdurchführung gehört die Dichtung dort mit auf die Liste.
Pull-Stud und Werkzeugkegel. Verschleißteile am Werkzeug, nicht an der Spindel. Riefen, Abflachungen, falscher Pull-Stud-Typ nach ISO 7388-2 oder ein nicht passender Kegelwinkel erzeugen dieselben Symptome wie ein Spannerdefekt.
Innenkegel. Nach Kollision oder jahrelanger Verschmutzung: Kerben, Passungsrost, Einlaufspuren. Dann hilft kein neuer Spannsatz, die Spindelnase muss instandgesetzt werden.
Selbst prüfen: was geht, was nicht
Was Sie ohne Demontage messen können:
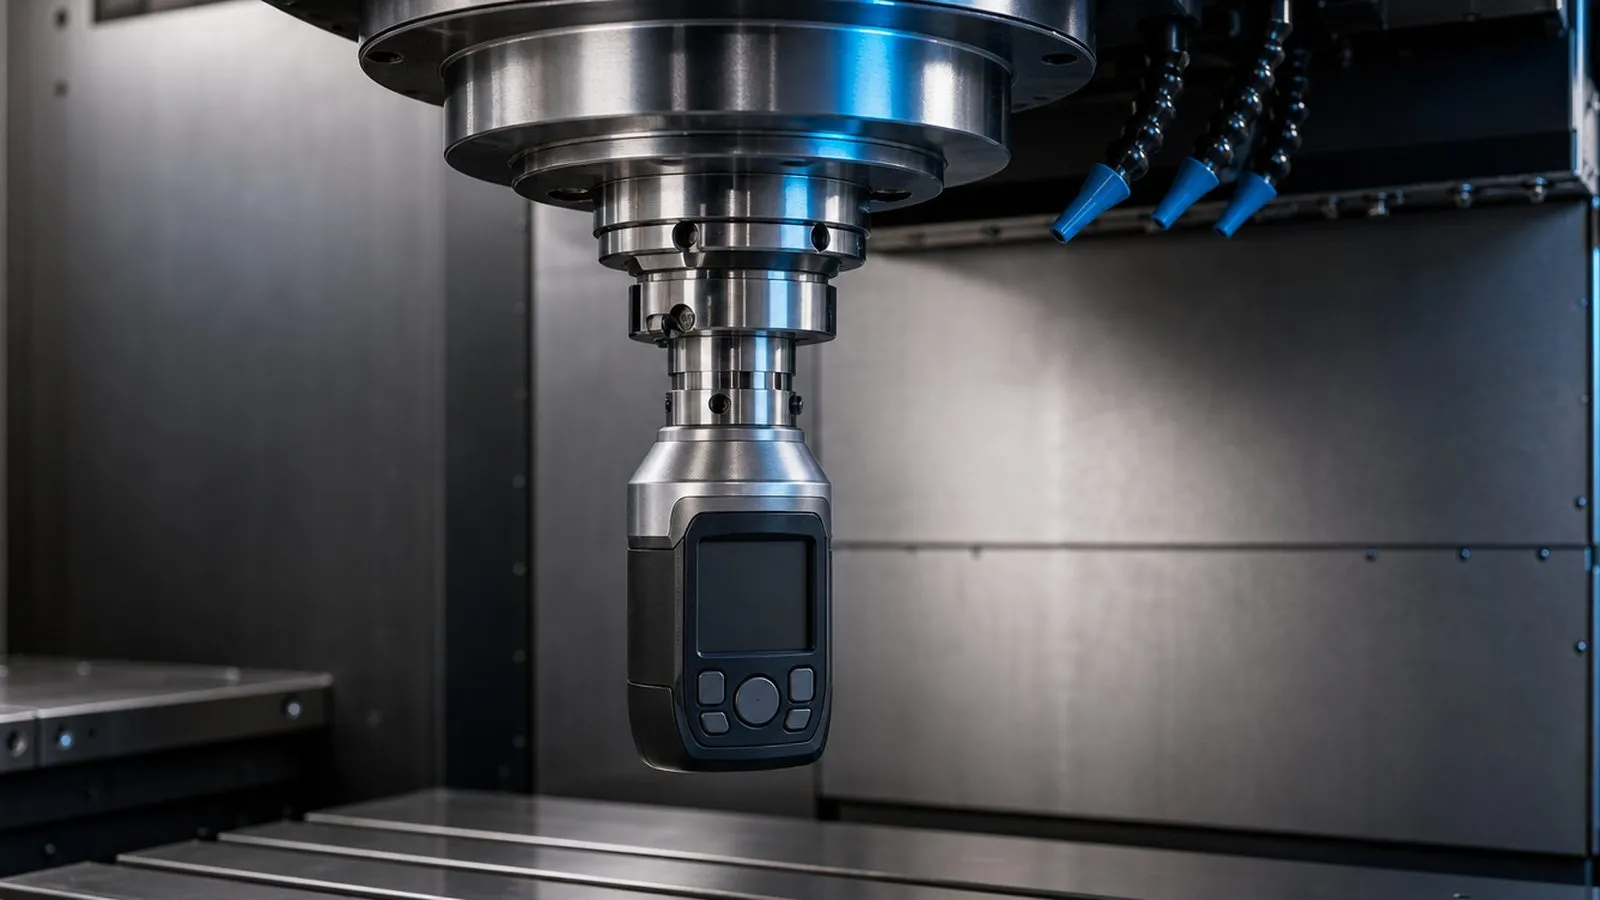
- Einzugskraft. Messgerät einspannen, Wert ablesen, mit Datenblatt vergleichen. Die Richtwerte nach Aufnahme stehen in der Tabelle unten. Unter 80 Prozent des Sollwerts ist Handlungsbedarf.
- Spannhub. Beim Spannen ohne Werkzeug und mit Werkzeug die Position der Zugstange oder den Sensorzustand beobachten. Der Hub muss innerhalb der Schaltpunkte der Steuerung liegen.
- Lösedruck. Manometer an der Löseeinheit gegen Herstellerangabe. Zu wenig Druck: Ventil, Leitung, Aggregat.
- Rundlauf mit Prüfdorn. Fühlhebelmessgerät mit 0,001 mm Teilung an einem Prüfdorn, gemessen an der Spindelnase und 100 mm davor. Zielwert an der Nase unter 2 µm (1 bis 3 µm je nach Aufnahme und Hersteller). Ist die Spindel ohne Werkzeug am Innenkegel gut, das Werkzeug aber schlecht, liegt es am Spannsatz oder am Werkzeug.
- Sichtprüfung. Innenkegel mit Lampe: Kerben, Rost, Einlaufspuren, Späne. Plananlage sauber und ohne Schlagstellen.
Was nicht geht: Federpaket öffnen (vorgespannt, Verletzungsgefahr), Spannsatz „nachbiegen”, Lösedruck über die Herstellerangabe erhöhen, damit es wieder löst. Das treibt die Zugstange und das Federpaket in den Anschlag und beschädigt das vordere Lager.
Wann zum Fachbetrieb, was es kostet
Sobald die Einzugskraft unter der Schwelle liegt, das Werkzeug nicht ohne Gewalt löst oder der Rundlauf am Werkzeug schlecht ist, obwohl der Innenkegel sauber ist. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Einzugskraft-, Spannhub- und Rundlaufmessung, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird repariert. Fragen Sie vorab, ob der Betrieb die Einzugskraft mit eigenem Messgerät für Ihre Aufnahme prüfen kann, ohne diesen Wert bleibt jede Aussage zum Spanner Schätzung. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Schicken Sie uns Symptom, Aufnahme und gemessene Einzugskraft, wir ordnen das Fehlerbild ein und organisieren die Reparatur: Werkzeugspanner-Reparatur anfragen, kostenlos und unverbindlich.
Zu den Kosten: eine Spannerinstandsetzung bei intakter Lagerung liegt deutlich unter einem Lagertausch, der wiederum ein Bruchteil des Neuspindelpreises ist. Kommt ein Lagerschaden dazu, gelten die Rahmen aus dem Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Bei HF-Spindeln mit ER-Spannzange und Überwurfmutter gibt es keinen Werkzeugspanner im hier beschriebenen Sinn. Wenn dort das Werkzeug schlägt, sind Spannzange, Mutter oder der Konus in der Welle verschlissen. Spannzange und Mutter sind günstige Verschleißteile, die Sie selbst tauschen. Ist der Konus in der Welle beschädigt, lohnt sich bei Fernost-Spindeln unter 2,2 kW meist die Neuspindel. Bei Markenspindeln mit automatischem Werkzeugwechsel (HSK-E25 bis E40) ist die Spannerinstandsetzung dagegen üblich, weil der Rest der Spindel deutlich mehr wert ist.
Vorbeugen
Der Werkzeugspanner lebt von Sauberkeit und Messwerten. Konusreinigung und Sperrluft bei jedem Wechsel auf Funktion prüfen, Werkzeugkegel und Pull-Studs im Wartungsplan sichtprüfen und verschlissene Pull-Studs tauschen, bevor sie den Spannsatz beschädigen. Einzugskraft halbjährlich messen und den Verlauf dokumentieren: der Trend zeigt den Federtausch Wochen vorher an. Spanner nach Herstellerangabe schmieren, nicht mit beliebigem Fett. Und nach jeder Kollision den Innenkegel messen lassen, auch wenn das Werkzeug scheinbar sitzt.
Fehlerbild, Ursache, Maßnahme
Die Zuordnung ist Erfahrungswert aus der Instandsetzung. Die Befundung klärt, welche Baugruppen tatsächlich betroffen sind.
| Fehlerbild | Wahrscheinliche Ursache | Maßnahme |
|---|---|---|
| Spannt nicht, Werkzeug locker | Tellerfederpaket ermüdet oder einzelne Federn gebrochen | Federpaket erneuern, Spannhub einstellen, Einzugskraft protokollieren |
| Löst nicht | Löseeinheit: Druck fehlt, Dichtung defekt, Kolben klemmt | Löseeinheit überholen, Dichtungen erneuern, Druck einstellen |
| Löst nur mit Gewalt | Kegel durch Passungsrost oder Kaltverschweißung verklemmt, Spannsatz verkantet | Kegel befunden, Spannsatz erneuern, Ursache (Verschmutzung, Feuchtigkeit) abstellen |
| Werkzeug schlägt, Rundlauf schlecht | Spannsatz einseitig verschlissen, Innenkegel beschädigt, Späne | Spannsatz erneuern, Kegel messen, bei Schaden Spindelnase instandsetzen |
| Spannfehler in der Steuerung | Spannhub außerhalb der Schaltpunkte, Sensor, Zugstange verschlissen | Spannhub messen, Sensorik prüfen, Zugstange befunden |
| Einzugskraft schwankt | Fett im Spannsatz verharzt, Zugstange schwergängig | Spanner reinigen und neu schmieren, Verschleißteile prüfen |
Einzugskraft: typische Sollwerte nach Aufnahme
Richtwerte aus Herstellerangaben gängiger Spannsysteme. Maßgeblich ist immer der Wert im Datenblatt Ihrer Spindel.
| Aufnahme | Typische Einzugskraft | Handlungsschwelle |
|---|---|---|
| HSK-E40 (HF-Spindeln) | etwa 4 bis 6 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
| HSK-E50 | etwa 10 bis 12 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
| HSK-A63 | etwa 18 bis 22 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
| HSK-A100 | etwa 40 bis 45 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
| SK40 / BT40 mit Pull-Stud | etwa 8 bis 12 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
| SK50 / BT50 mit Pull-Stud | etwa 20 bis 25 kN | unter 80 Prozent des Sollwerts: Federpaket prüfen |
Ein Verlust von mehr als 20 Prozent gegenüber dem Sollwert ist in der Praxis die übliche Schwelle für den Federtausch. Bei Hochgeschwindigkeitsbearbeitung enger ansetzen.
Sofortmaßnahmen
- Programm abbrechen, Spindel stillsetzen. Keine Bearbeitung mit unsicherer Spannung, auch nicht mit reduzierten Schnittwerten.
- Werkzeug nie mit Hammer, Treiber oder Hebel lösen. Kegel und Spindelnase nehmen dabei Schaden, aus einem Federtausch wird eine Spindelreparatur.
- Pull-Stud und Werkzeugkegel prüfen: Riefen, Abflachungen, Gewindeschaden, falscher Pull-Stud-Typ. Ein zweites, bekannt gutes Werkzeug testen.
- Innenkegel und Plananlage mit fusselfreiem Tuch reinigen, Sperrluft und Konusreinigung auf Funktion prüfen.
- Druck an der Löseeinheit ablesen und mit Herstellerangabe vergleichen (Hydraulik oder Pneumatik).
- Einzugskraft messen, wenn ein Messgerät vorhanden ist. Wert, Datum und Sollwert notieren.
- Fehlercode, Werkzeugnummer, Wechselzahl seit letzter Instandsetzung notieren und Ersteinschätzung anfragen.
Bilder zur Instandsetzung
Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Kann ich mit defektem Werkzeugspanner weiter produzieren?
Was sind die Ursachen für nachlassende Spannkraft?
Wie messe ich die Einzugskraft des Werkzeugspanners?
Werkzeug klemmt in der Spindel: wie bekomme ich es heraus?
Kostet die Werkzeugspanner-Reparatur weniger als ein Spindeltausch?
Wie lange hält ein instandgesetzter Werkzeugspanner?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.