Leistungen
Spindel wuchten: dynamisches Auswuchten für CNC-Spindeln bis Hochdrehzahl
Spindel wuchten lassen: Wir organisieren das dynamische Auswuchten Ihrer Spindel nach ISO 21940-11, mit Messprotokoll je Wuchtebene. Jetzt anfragen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Eine Spindel muss nach jedem Lagertausch, jeder Demontage der Rotorbaugruppe und nach einer Kollision dynamisch gewuchtet werden, sonst tragen die neuen Lager die Fliehkraft und fallen früh aus. Wir organisieren das Wuchten Ihrer Spindel in zwei Ebenen, herstellerunabhängig und auch als Einzelleistung ohne Reparaturauftrag. Welche Wuchtgüte nach ISO 21940-11 für Ihre Drehzahl gilt und was im Messprotokoll stehen muss, sagen wir Ihnen vorher. Die Anfrage ist kostenlos und unverbindlich.

Auf einen Blick
- Dynamisches Wuchten in zwei Ebenen nach ISO 21940-11
- Wuchtgüte G2,5 Standard, G1 und G0,4 für Schleif- und HF-Spindeln
- Messprotokoll mit Restunwucht in g·mm je Ebene verlangen
- Lohnwuchten ohne Reparaturauftrag ist am Markt üblich
Warum eine Spindel gewuchtet werden muss
Eine Spindel muss gewuchtet werden, weil die Fliehkraft einer Unwucht mit dem Quadrat der Drehzahl wächst: Was bei 3.000 min⁻¹ unmerklich ist, erzeugt bei 18.000 min⁻¹ die 36-fache Kraft. Diese Kraft läuft mit jeder Umdrehung durch die Lager, und Präzisionslager mit definierter Vorspannung sind dafür nicht ausgelegt.
Die Folgen: erhöhte Lagerbelastung und Frühausfall, Rattermarken und Maßabweichungen am Werkstück, höherer Werkzeugverschleiß und Schwingungen in der ganzen Maschine. Ob eine Vibration von Unwucht, Lagerschaden oder Resonanz kommt, erklärt der Ratgeber Unwucht und Rundlaufprobleme, die Sofortmaßnahmen der Ratgeber Spindel vibriert.
Nach jeder Neulagerung, jeder Überholung und jeder Kollision ist das Wuchten Pflicht. Bei seriösen Instandsetzern gehört es zum Reparaturumfang und wird mit Restunwucht je Ebene protokolliert. Steht im Angebot nichts davon, fragen Sie nach: Ein Lagertausch ohne anschließendes Wuchten ist kein vollständiger Reparaturweg.
Statisches oder dynamisches Wuchten: was für Spindeln gilt
Für Spindeln gilt dynamisches Wuchten in zwei Ebenen, statisches Wuchten reicht nur für flache Anbauteile. Der Unterschied liegt in der Art der Unwucht, die erfasst wird.
| Merkmal | Statisches Wuchten | Dynamisches Wuchten |
|---|---|---|
| Erfasst | Schwerpunktverlagerung (Kraftunwucht) | zusätzlich die Momentenunwucht |
| Ebenen | eine Korrekturebene | zwei Korrekturebenen |
| Geeignet für | Schleifscheiben, Riemenscheiben | Spindelwellen, Motorspindel-Rotoren |
| Messung | im Stillstand oder langsam | bei Drehzahl auf der Wuchtmaschine |
| Bei Spindeln | Anbauteile, Werkzeugaufnahmen | Rotorbaugruppe nach jeder Demontage |
Eine Spindelwelle kann statisch perfekt ausgeglichen sein und trotzdem vibrieren: Liegt an einem Ende eine schwere Stelle und am anderen Ende gegenüber eine zweite, hebt sich der Schwerpunkt auf, aber bei Drehzahl entsteht ein Kippmoment. Nur die Messung in zwei Ebenen findet diesen Fall.
Wuchtgüte nach ISO 21940-11: welche Klasse Ihre Spindel braucht
Die Wuchtgüte legt fest, wie viel Restunwucht nach dem Wuchten bleiben darf, und für Werkzeugmaschinenspindeln ist G2,5 der übliche Zielwert. Die Kennzahl G ist die Umlaufgeschwindigkeit des Schwerpunkts in mm/s: Bei G2,5 darf sich der Schwerpunkt bei Nenndrehzahl mit höchstens 2,5 mm/s um die Drehachse bewegen.
Daraus folgt die zulässige Exzentrizität e = G / ω und die Restunwucht U = e × m. Ein Rotor mit 10 kg bei 20.000 min⁻¹ darf für G2,5 rund 1,2 µm Exzentrizität haben, etwa 12 g·mm Restunwucht auf beide Ebenen verteilt. Bei 12.000 min⁻¹ dürfte er rund 20 g·mm behalten. Deshalb zählt bei der Anfrage die Betriebsdrehzahl, nicht nur der Spindeltyp.
Schleif- und HF-Spindeln werden auf G1 gewuchtet, Innenschleifspindeln mit sehr hohen Drehzahlen auf G0,4. Die Klassen stehen in der Tabelle weiter unten, den Begriff erklärt das Glossar unter Wuchtgüte.
Wann muss eine Spindel gewuchtet werden?
Eine Spindel muss gewuchtet werden, sobald die Rotorbaugruppe demontiert war oder ein Ereignis ihre Massenverteilung verändert hat:
- Nach jedem Lagertausch: Lager, Distanzhülsen und Wellenmuttern sitzen nie exakt wie vorher.
- Nach Überholung oder Reparatur mit Demontage der Welle, auch wenn nur Dichtungen getauscht wurden.
- Nach Kollision oder Werkzeugbruch: Der Wuchtzustand verschiebt sich auch ohne sichtbare Verformung.
- Bei Vibration im Betrieb, wenn Werkzeug, Aufnahme und Lager als Ursache ausgeschlossen sind.
- Nach Instandsetzung von Anbauteilen: Riemenscheiben und Spannsätze werden einzeln und im Verbund gewuchtet.
Ablagerungen, Korrosion und Materialverlust verändern die Massenverteilung mit der Zeit. Eine jährliche Schwingungsmessung zeigt, ob die Unwucht wächst, bevor die Lager es zeigen.
Spindel wuchten lassen: Lohnwuchten ohne Reparatur
Wuchten als Einzelleistung, am Markt Lohnwuchten genannt, ist der Weg, wenn Sie die Spindel selbst instandsetzen oder wenn nur die Unwucht das Problem ist. Rotor oder komplette Spindel gehen zum Wuchtbetrieb, gewuchtet wird in zwei Ebenen, und das Messprotokoll weist Restunwucht je Ebene und erreichte Güte aus. Klären Sie vorab, bei welcher Drehzahl gemessen wird: Ein Rotor, der bei 3.000 min⁻¹ gewuchtet und bei 24.000 min⁻¹ gefahren wird, ist nur rechnerisch in Ordnung.
Wichtig: Der Rotor wird in dem Zustand gewuchtet, in dem er später läuft. Riemenscheibe, Spannsatz oder Werkzeugaufnahme gehören mit in die Sendung, sonst läuft der Rotor mit einer unbalancierten Scheibe wieder unruhig. Typische Rotoren und Wuchtziele zeigt die Tabelle Lohnwuchten weiter unten.
Zwei Grenzen vorab: Ein Rotor mit Lagerschaden lässt sich nicht sauber wuchten, weil die Lager selbst Schwingung erzeugen. Und eine verbogene Welle ist ein Rundlaufproblem, kein Wuchtproblem. Beides zeigt die Eingangsmessung.
Betriebswuchten an der Maschine
Betriebswuchten korrigiert die Unwucht im eingebauten Zustand mit Schwingungsaufnehmern am Spindelgehäuse und einem Referenzsignal für die Winkellage. Es eignet sich für Anbauteile und leichte Korrekturen an einer zugänglichen Ebene, etwa nach dem Aufspannen einer Schleifscheibe oder bei Spindeln, deren Ausbau tagelangen Stillstand bedeutet.
Für Präzisionsspindeln ersetzt es das Zweiebenen-Wuchten auf der Wuchtmaschine nicht, weil meist nur eine Ebene erreichbar ist und die Maschine selbst Schwingung beisteuert. Betriebswuchten ist die Ergänzung, nicht die Alternative: einmal sauber auf der Maschine gewuchtet, danach im Betrieb nachjustiert. Details im Glossar unter Betriebswuchten.
Kosten und Laufzeit beim Spindelwuchten
Wuchten ist am Markt eine kleine Position und dauert als Einzelleistung meist wenige Werktage nach Eingang, im Rahmen einer Reparatur oder Überholung steckt es im Gesamtangebot. Der Aufwand hängt von Rotorgewicht, Drehzahl, geforderter Güte und mitzuwuchtenden Anbauteilen ab. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen, und dafür braucht der Betrieb Spindeltyp, Rotorgewicht und Betriebsdrehzahl.
Die gesetzliche Gewährleistung auf das Wuchten und die protokollierten Werte schuldet Ihnen der ausführende Betrieb. Verlangen Sie das Messprotokoll mit Restunwucht je Ebene in g·mm und der erreichten Güteklasse, nicht nur den Satz “gewuchtet”. Ohne Zahlen lässt sich später nicht klären, ob eine neue Vibration aus der Spindel oder aus dem Werkzeug kommt.
Schildern Sie Ihren Fall mit Spindeltyp, Drehzahl und Symptom. Sie bekommen eine technische Einschätzung dazu, ob es überhaupt ein Wuchtproblem ist, kostenlos und ohne Auftragspflicht: Spindel wuchten lassen.
Wie geht Auswuchten? Der Wuchtprozess in 4 Schritten
-
Zustandserfassung
am Markt üblich: 1 WerktagSichtprüfung auf Anbauteile, Rückstände und Beschädigungen, Verschmutzung wird zuerst beseitigt. Ablagerungen verfälschen jede Messung.
-
Messlauf und Berechnung
am Markt üblich: 1 WerktagDer Rotor läuft bei definierter Drehzahl, Aufnehmer erfassen Betrag und Winkellage der Unwucht je Ebene, die Maschine berechnet Korrekturmasse und Position.
-
Unwucht korrigieren
am Markt üblich: 1 bis 2 WerktageMaterial abtragen (Bohren, Fräsen) oder Ausgleichsgewichte setzen, je nach Konstruktion an den vorgesehenen Wuchtebenen.
-
Kontrollmessung und Protokoll
am Markt wenige WerktageErneuter Messlauf, Restunwucht in g·mm je Ebene und erreichte Wuchtgüte im Messprotokoll.
Wuchtgüte-Klassen nach ISO 21940-11 für Spindeln
Die Norm ordnet Rotoren nach Anwendung einer Güteklasse zu, die zulässige Exzentrizität sinkt mit der Drehzahl.
| Klasse | Typische Anwendung | Typische Spindeldrehzahl | Zulässige Exzentrizität bei 20.000 min⁻¹ |
|---|---|---|---|
| G0,4 | Innenschleifspindeln, Präzisionsspindeln höchster Güte | über 40.000 min⁻¹ | rund 0,2 µm |
| G1 | Schleif- und HF-Spindeln, kleine Hochdrehzahl-Motorspindeln | 20.000 bis 60.000 min⁻¹ | rund 0,5 µm |
| G2,5 | Fräs- und Motorspindeln von Bearbeitungszentren, Standard | 6.000 bis 24.000 min⁻¹ | rund 1,2 µm |
| G6,3 | Drehspindeln, Riemenscheiben, Nebenantriebe | bis 6.000 min⁻¹ | rund 3 µm |
Richtwerte. Exzentrizität e = G / ω, zulässige Restunwucht U = e × Rotormasse.
Lohnwuchten: typische Rotoren und Wuchtziele
Wuchten als Einzelleistung für Rotoren, die Sie selbst instandsetzen oder bei denen nur die Unwucht das Problem ist.
| Rotortyp | Typisches Gewicht | Drehzahlbereich | Übliches Wuchtziel |
|---|---|---|---|
| HF-Spindelrotor | bis rund 5 kg | bis 60.000 min⁻¹ und mehr | G1 bis G0,4 |
| Motorspindel-Rotor mit Welle | 5 bis 50 kg | 8.000 bis 30.000 min⁻¹ | G2,5 bis G1 |
| Frässpindel, riemengetrieben | 10 bis 80 kg | bis 12.000 min⁻¹ | G2,5 |
| Drehspindel, Spindelkastenwelle | 20 bis 150 kg | bis 6.000 min⁻¹ | G6,3 bis G2,5 |
Richtwerte aus gängigen Baureihen. Größere oder schnellere Rotoren brauchen eine Wuchtmaschine mit passendem Gewichts- und Drehzahlbereich, danach lohnt die Frage beim Anbieter.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Vibration nimmt mit der Drehzahl quadratisch zu | Unwucht des Rotors oder eines Anbauteils | Drehzahl reduzieren, Werkzeug und Aufnahme prüfen, Spindel wuchten lassen | Zeitnah prüfen |
| Vibration plus steigende Lagertemperatur und Geräusch | Unwucht hat die Lager bereits geschädigt | Sofort stoppen, Spindel zur Befundung | Sofort stoppen |
| Vibration nach Werkzeugbruch oder Kollision | Rotor oder Aufnahme verformt, Wuchtzustand verändert | Nicht weiterlaufen lassen, Rundlauf und Wuchtung prüfen | Sofort stoppen |
-
Vibration nimmt mit der Drehzahl quadratisch zu
Zeitnah prüfenUrsache: Unwucht des Rotors oder eines Anbauteils
Maßnahme: Drehzahl reduzieren, Werkzeug und Aufnahme prüfen, Spindel wuchten lassen
-
Vibration plus steigende Lagertemperatur und Geräusch
Sofort stoppenUrsache: Unwucht hat die Lager bereits geschädigt
Maßnahme: Sofort stoppen, Spindel zur Befundung
-
Vibration nach Werkzeugbruch oder Kollision
Sofort stoppenUrsache: Rotor oder Aufnahme verformt, Wuchtzustand verändert
Maßnahme: Nicht weiterlaufen lassen, Rundlauf und Wuchtung prüfen
Was ein Betrieb für das Wuchten braucht
- Spindeltyp, Hersteller und Baureihe vom Typenschild.
- Nenndrehzahl und die Drehzahl, bei der die Vibration auftritt.
- Geforderte Wuchtgüte, falls im Datenblatt angegeben.
- Anbauteile (Riemenscheibe, Spannsatz) mitschicken.
- Rotor schwingungsgesichert verpacken, Lagerstellen und Aufnahme schützen.
Bilder zur Instandsetzung
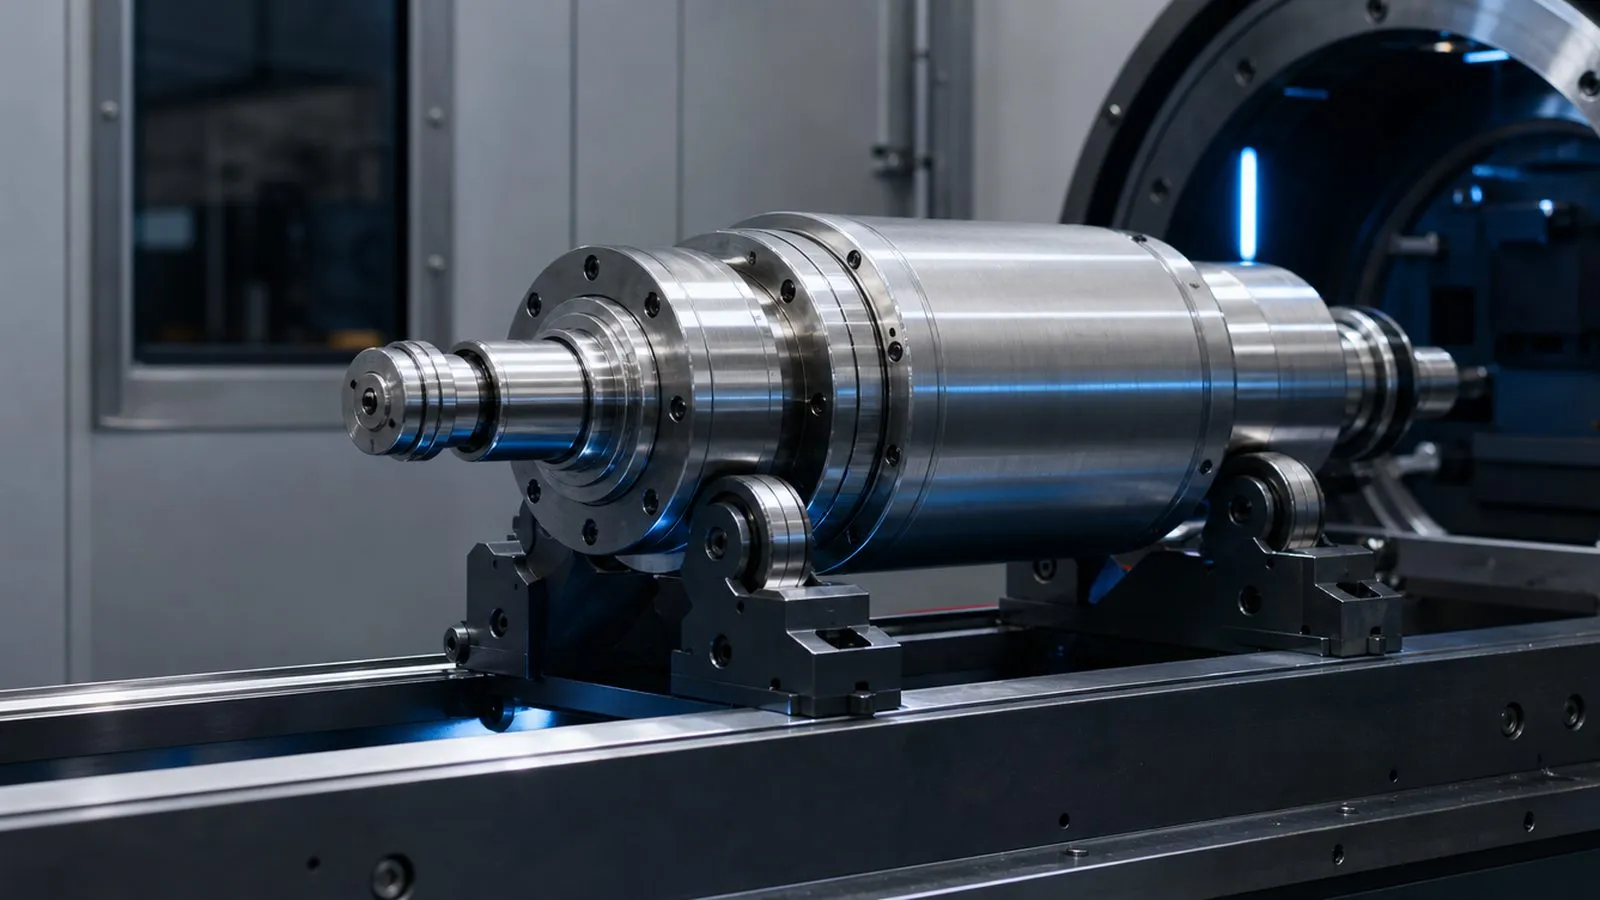
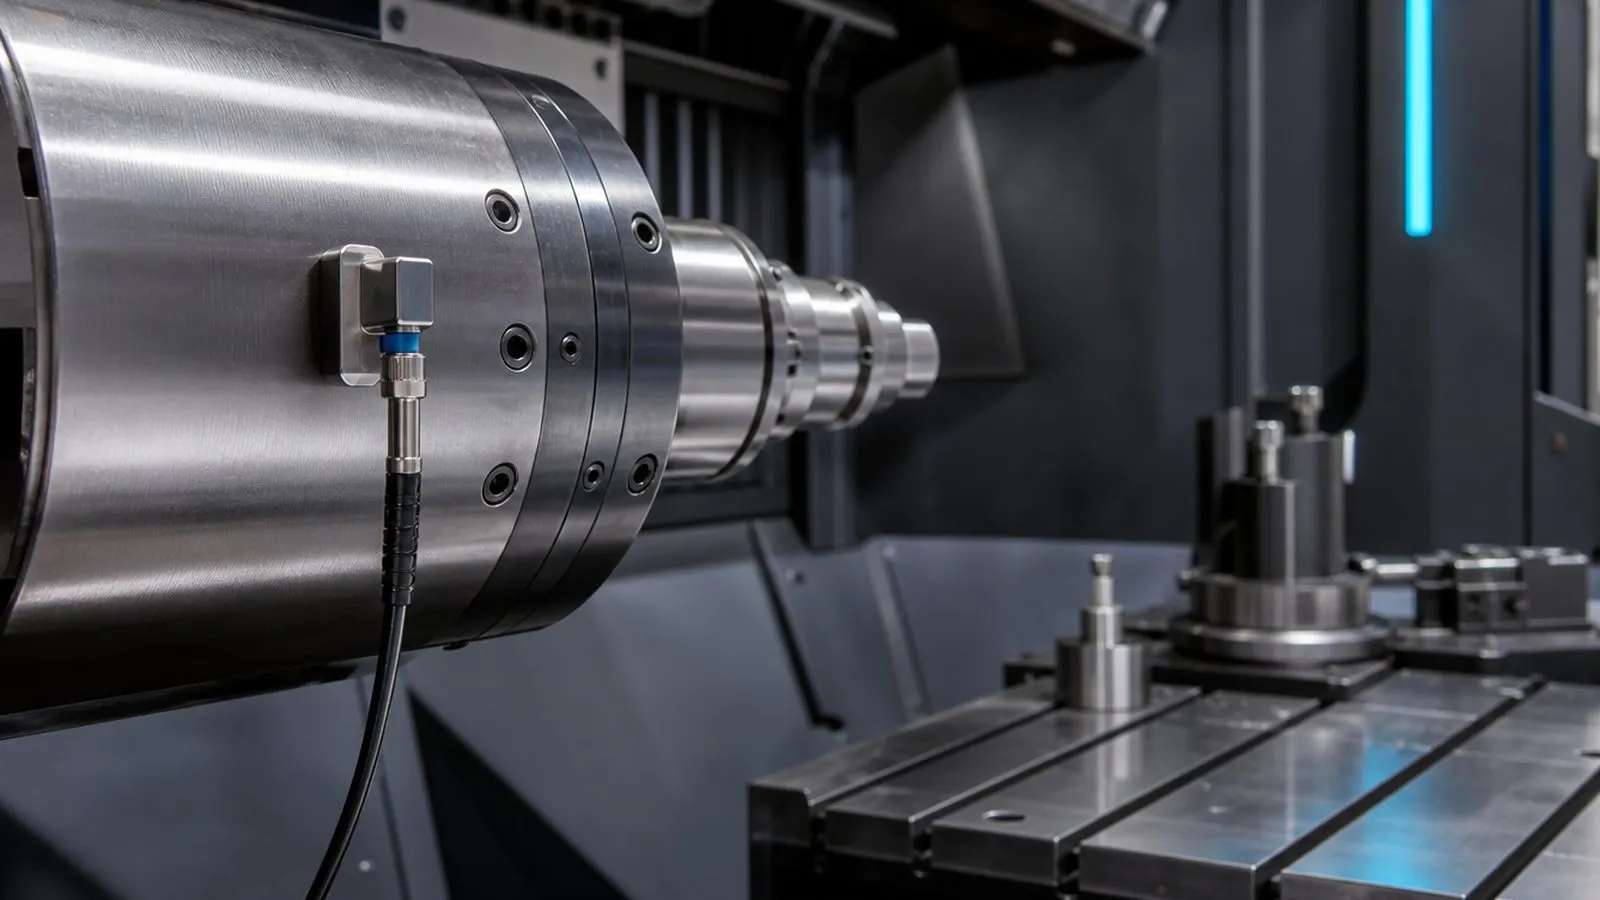

Spindel defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Was ist besser, statisches oder dynamisches Wuchten?
Wie geht Auswuchten?
Was ist statisches Auswuchten?
Wie kann man eine Unwucht beheben?
Welche Wuchtgüte ist für CNC-Spindeln erforderlich?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.