Spindeltypen
Frässpindel reparieren: Instandsetzung der Spindel in Fräsmaschine und Bearbeitungszentrum
Frässpindel defekt? Wie die Spindel von Fräsmaschinen und Bearbeitungszentren instand gesetzt wird: Lager, Werkzeugspanner, Aufnahme, Wuchten, Kostenrahmen.
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Frässpindeln aus Fräsmaschinen und Bearbeitungszentren lassen wir befunden, neu lagern, wuchten und mit Abnahmeprotokoll zurückschicken, am Markt in 6 bis 10 Werktagen nach Befundung. Hier steht, welche Bauarten und Aufnahmen es gibt, welche Bearbeitungsart welchen Schaden erzeugt und warum Konus und Werkzeugspanner zur Reparatur gehören. Schildern Sie uns den Schaden, wir organisieren die Instandsetzung. Die Anfrage ist kostenlos und unverbindlich.

Auf einen Blick
- Lagerschaden nach Kollision oder Kühlmitteleintritt ist der Regelfall
- Werkzeugspanner, Einzugskraft und Aufnahme werden mitgeprüft
- Wuchten nach ISO 21940-11, Rundlauf und Spiel im Abnahmeprotokoll
- Herstellerunabhängig erklärt, mit Kostenrahmen am Markt
Was ist die Spindel einer Fräsmaschine und welche Bauarten gibt es?
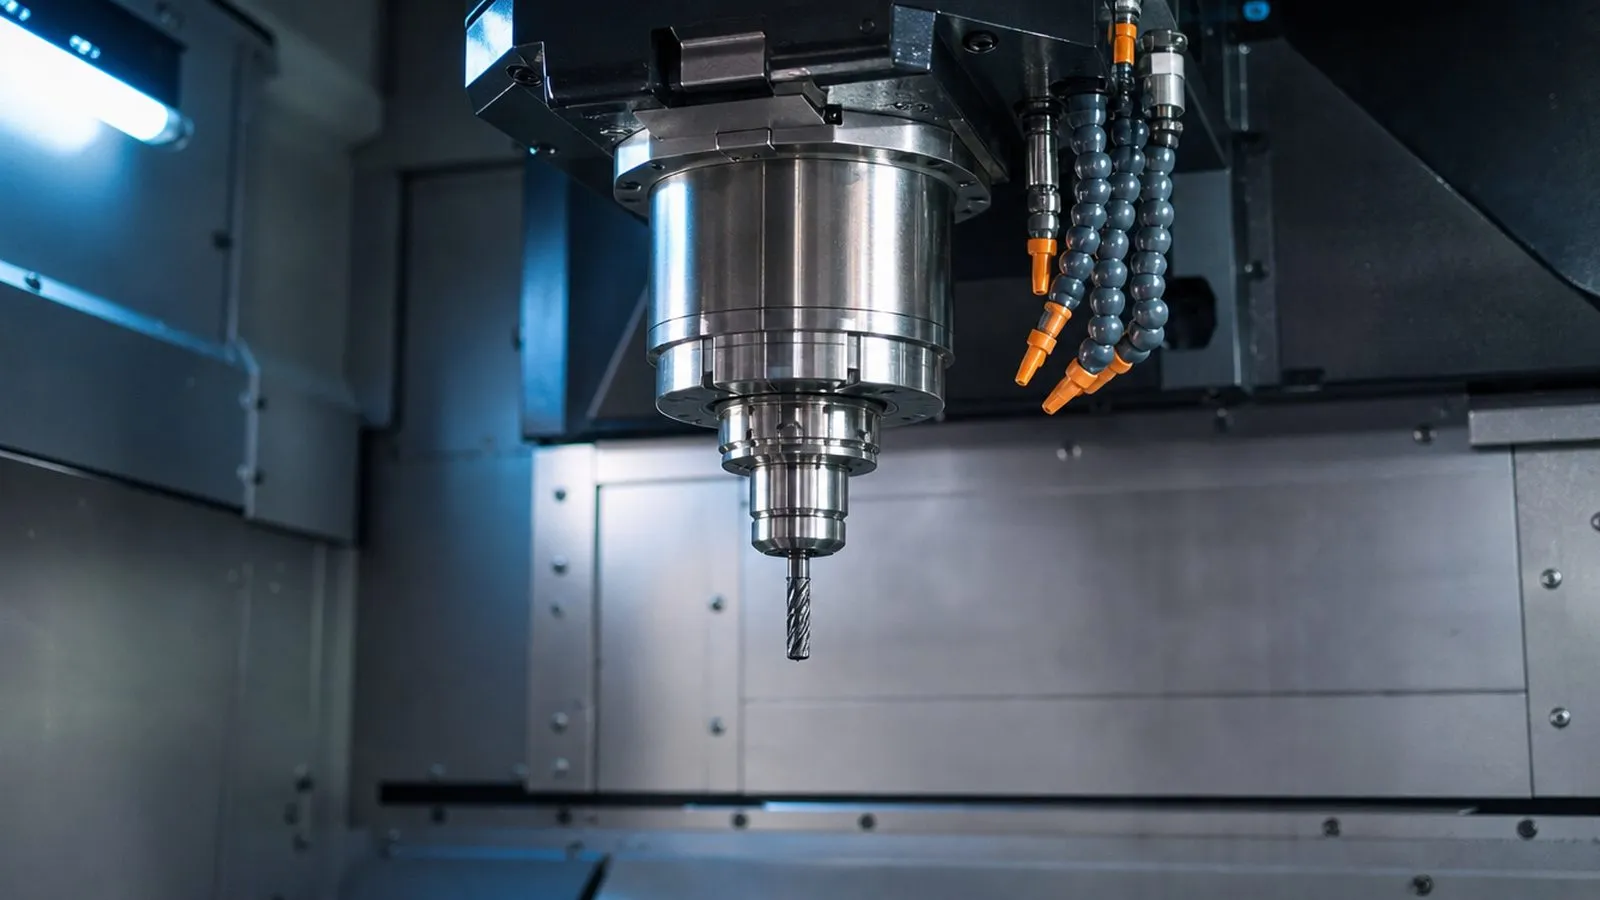
Die Frässpindel ist die Arbeitsspindel einer Fräsmaschine oder eines Bearbeitungszentrums: Sie trägt das rotierende Werkzeug, spannt es über den Werkzeugspanner und überträgt Drehzahl und Drehmoment auf den Schnitt. Fällt sie aus, steht die Maschine. Deshalb ist die Spindel der Fräsmaschine das teuerste Verschleißteil der Anlage.
Zwei Bauarten dominieren: Motorspindeln mit integriertem Antrieb (Stator im Gehäuse, Rotor auf der Welle) in fast allen modernen Bearbeitungszentren, und riemen- oder getriebegetriebene Spindeln in älteren Maschinen, Universalfräsmaschinen und schweren Schruppzentren. Gelagert wird mit Schrägkugellagern in Tandem- oder O-Anordnung (Druckwinkel 15° für Drehzahl, 25° für Steifigkeit), bei hohen Drehzahlen mit Hybridlagern mit Si₃N₄-Keramikkugeln. Die Werkzeugaufnahme ist genormt: Steilkegel SK40 und SK50 nach DIN ISO 7388-1, BT40 und BT50, HSK-A63 und HSK-A100 nach DIN 69893, Capto in Dreh-Fräs-Zentren.
Für die Instandsetzung ist die Bauart entscheidend: Eine Motorspindel wird bei der Spindelreparatur mechanisch und elektrisch befundet, eine Riemenspindel rein mechanisch. Was am häufigsten anfällt, ist bei beiden gleich: die Lagerung.
Frässpindel reparieren: Umfang der Instandsetzung
Eine Frässpindel reparieren heißt im Standardfall: neu lagern, Dichtungen erneuern, Werkzeugspanner prüfen, wuchten, Probelauf, Abnahmeprotokoll. Der Umfang darüber hinaus ergibt sich aus der Befundung im Fachbetrieb, der Kostenvoranschlag gehört vor die Reparatur.
Bei der Neulagerung werden alle Lager gegen Präzisionslager in P4 oder P2 nach ISO 492 getauscht, Lagersitze an Welle und Gehäuse vermessen und die Vorspannung nach Herstellervorgabe eingestellt, federnd oder starr, je nach Auslegung (Spindellager-Reparatur). Das Dichtsystem aus Labyrinth und Sperrluft wird komplett erneuert, sonst ist die neue Lagerung nach dem nächsten Kühlmitteleintritt wieder hin.
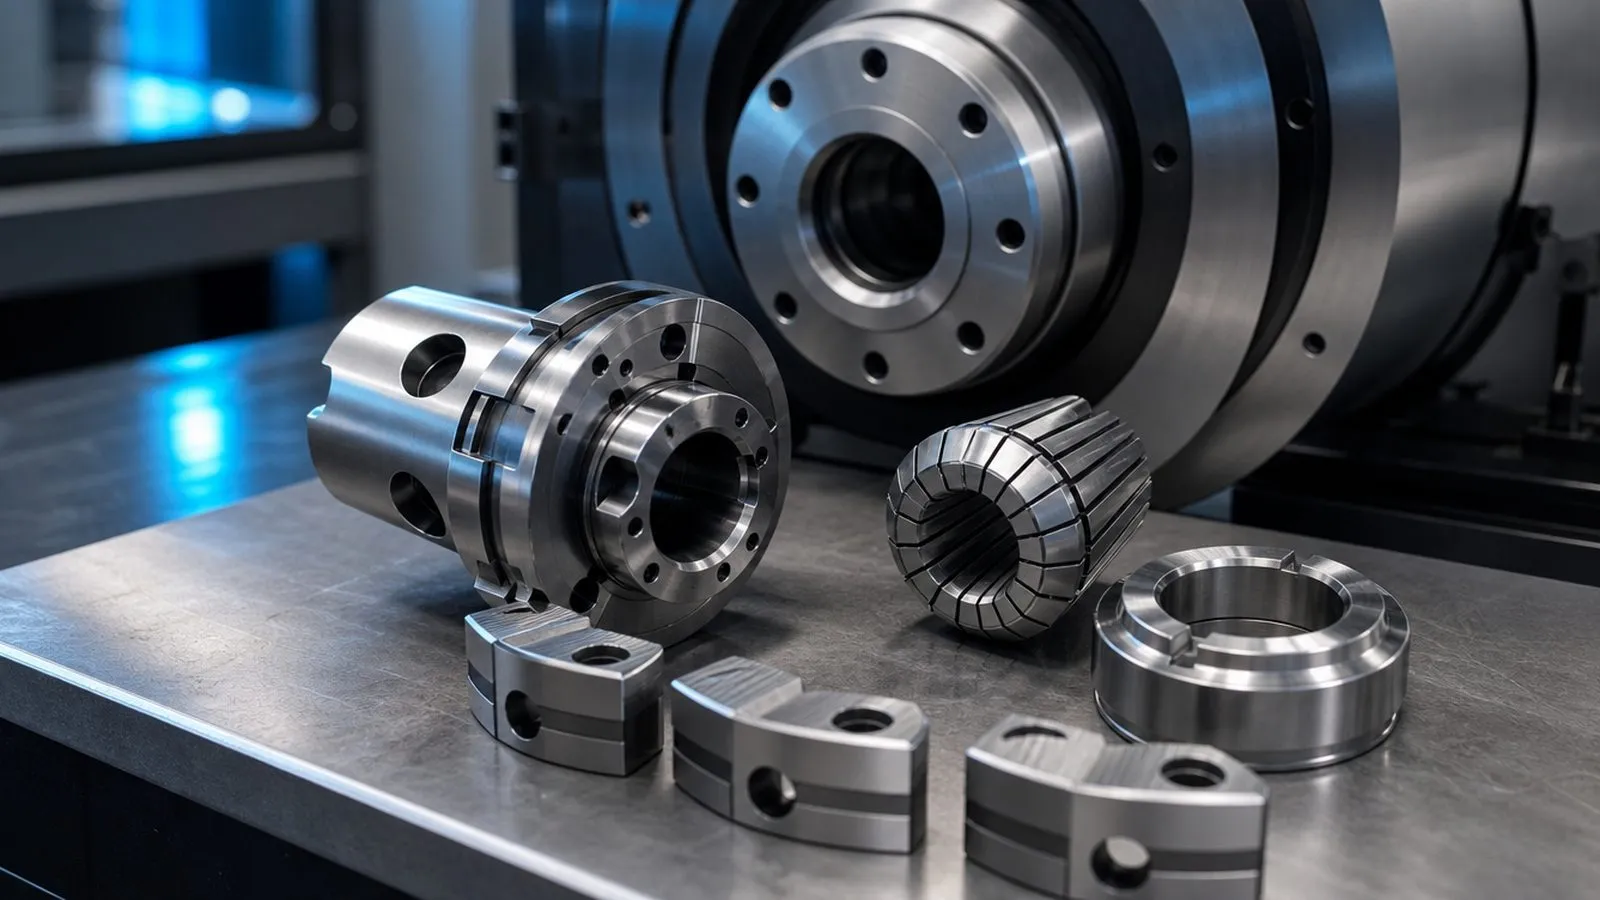
Der Werkzeugspanner wird auf Einzugskraft gemessen, Tellerfederpaket, Greifer und Zugstange werden bei Verschleiß ersetzt (Werkzeugspanner-Reparatur). Der Werkzeugkonus wird auf Rundlauf, Plananlage und Kollisionsspuren geprüft, leichte Schäden werden nachgearbeitet. Bei Motorspindeln kommen Isolationsmessung, Encoder und Kühlmantel hinzu. Abschließend dynamisches Wuchten auf G2,5 nach ISO 21940-11 (Spindelwuchten), Probelauf mit Temperaturkurve und Abnahmeprotokoll mit Rundlauf, Spiel und Schwingung.
Schäden an Frässpindeln nach Bearbeitungsart
Welche Schäden eine Frässpindel zeigt, hängt davon ab, was sie fräst: Schruppen belastet die Lager axial und radial, HSC-Bearbeitung die Wuchtgüte und die Wärmeführung, Trockenbearbeitung die Dichtungen und die Kühlung. Die Tabelle zeigt, was in der Instandsetzung typischerweise ankommt.
| Bearbeitungsart | Typische Belastung | Typisches Schadensbild |
|---|---|---|
| Schruppen in Stahl und Guss | Hohe Schnittkräfte, Stöße, Späne | Lagerermüdung, Pitting auf der Laufbahn, Werkzeugspanner ausgeschlagen, Konus eingeschlagen |
| HSC-Schlichten, Formenbau | Hohe Drehzahl über lange Zeit | Fettalterung, Wärmestau, Unwucht durch Werkzeugbruch, Hybridlager verschlissen |
| Trockenbearbeitung, Grafit, Composites | Feiner Staub, wenig Kühlung | Staub im Dichtsystem, Sperrluft verstopft, Lager trocken gelaufen |
| Nassbearbeitung mit innerer Kühlmittelzufuhr | Kühlmittel unter Druck durch die Spindel | Drehdurchführung undicht, Kühlmittel in der Lagerkammer, Korrosion |
| Aluminium-Leichtbau, hoher Vorschub | Dauerdrehzahl, hohe Beschleunigungen | Werkzeugspanner nachlassend, Rundlauffehler, Encoderfehler |
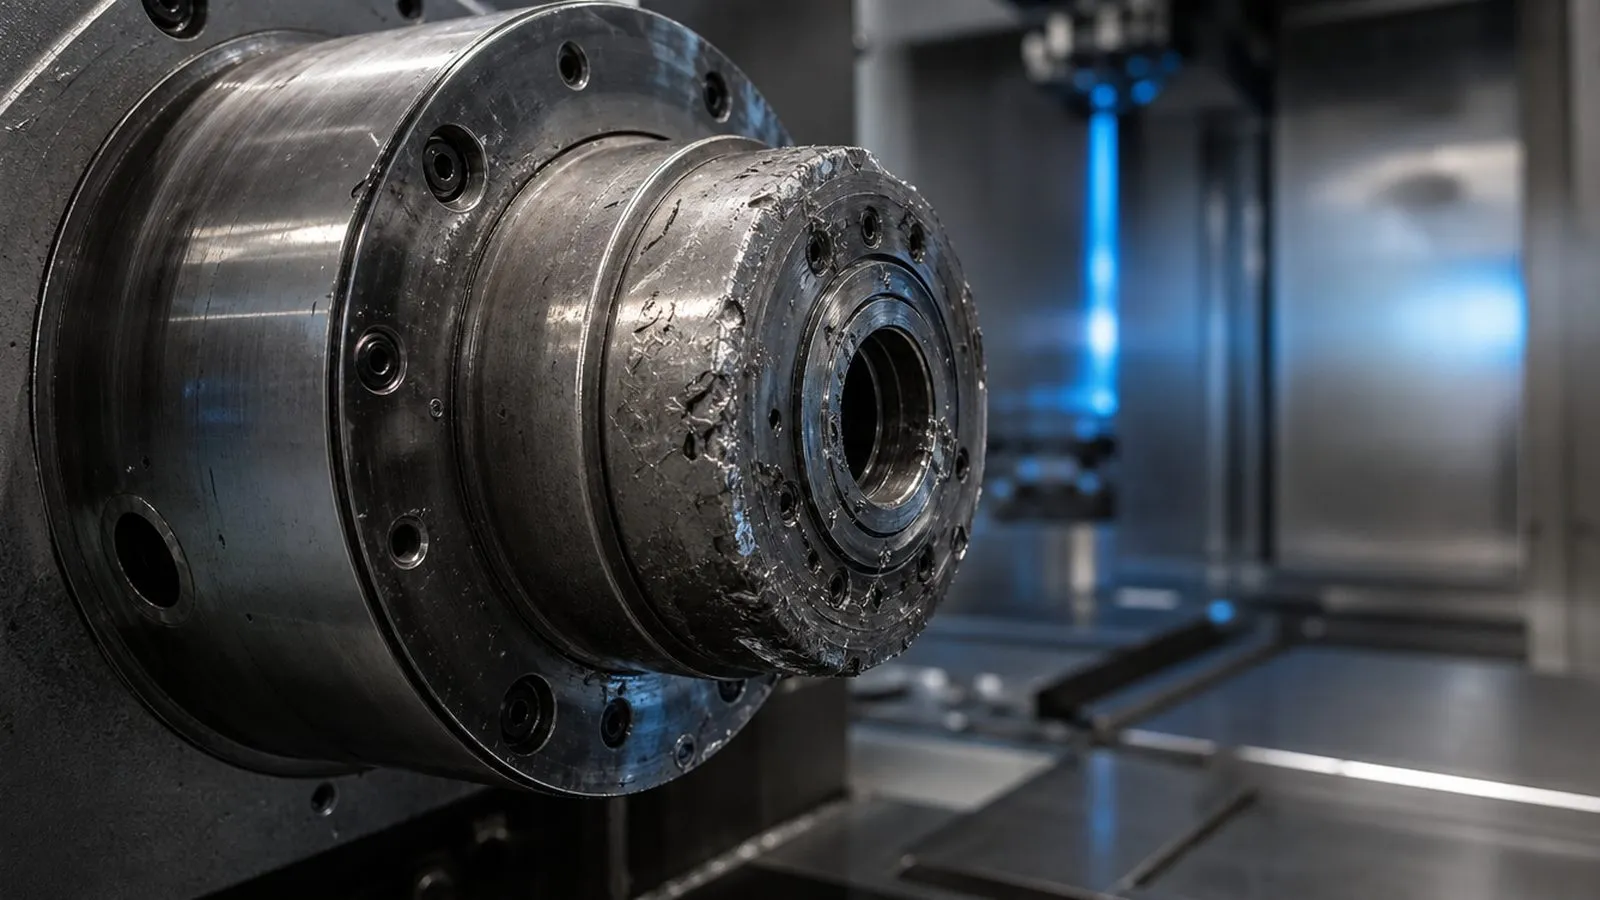
| Kollision (jede Bearbeitungsart) | Stoß auf Welle und Lager | Verbogene Welle, Brinellmarken im Lager, Spindelnase beschädigt |
Nach einer Kollision läuft die Spindel oft noch, die Lager haben aber Eindrückungen (Brinellieren), die in den folgenden Wochen zum Ausfall führen. Deshalb nach jedem Crash Rundlauf und Schwingung messen, auch ohne Geräusch.
Werkzeugaufnahme und Werkzeugspanner: warum beides zur Reparatur gehört
Rundlauf am Werkzeug entsteht aus drei Gliedern: Lagerung, Werkzeugkonus und Werkzeugspanner. Wer nur die Lager tauscht, hat nach der Reparatur oft dieselben Rattermarken wie vorher. Deshalb werden Aufnahme und Spanner bei jeder Frässpindel mitgeprüft.
Am Konus geht es um Kegelwinkel, Plananlage (bei HSK) und Kollisionsspuren. Ein eingeschlagener SK40-Konus oder eine ausgeschlagene HSK-A63-Plananlage lässt sich in Grenzen nachschleifen, solange die Einzugstiefe des Werkzeugs im Toleranzband bleibt. Darüber hinaus ist ein Wellentausch oder eine Tauschspindel wirtschaftlicher.
Der Werkzeugspanner verliert mit jedem Wechselzyklus Einzugskraft: Tellerfedern setzen sich, Greifer verschleißen, die Löseeinheit schlägt aus. Zu wenig Einzugskraft heißt Mikrobewegung des Werkzeugs im Konus, Passungsrost, Rundlauffehler, im Extremfall ein gelöstes Werkzeug. Die Einzugskraft wird deshalb bei Eingang und Abnahme gemessen und im Protokoll dokumentiert. Wie Sie einen defekten Spanner an der Maschine erkennen, steht im Ratgeber Werkzeugspanner defekt.
Frässpindel reparieren oder tauschen? Kosten im Verhältnis
Die Reparatur ist in der Regel der wirtschaftliche Weg: Eine Neulagerung mit Wuchten und Abnahme kostet am Markt in der Regel einen Bruchteil des Neuspindelpreises, eine Generalüberholung liegt typischerweise bei 30 bis 60 Prozent einer Neuspindel. Orientierung aus Branchenerfahrung, keine Preisliste. Verbindlich wird es mit dem Angebot des Betriebs, den Sie beauftragen.
Ein Spindelaustausch ist sinnvoll, wenn Gehäuse oder Welle nach einer Kollision nicht mehr aufzuarbeiten sind, wenn Ersatzteile für ältere Baureihen fehlen oder wenn die Maschine keinen Tag stehen darf: Dann geht eine Tauschspindel hinein und die eigene Spindel wird instandgesetzt und als Reserve eingelagert.
Laufzeit der Instandsetzung am Markt: 6 bis 10 Werktage nach Befundung. Was Express dabei wirklich verkürzt, steht unter Express und Notdienst. Die gesetzliche Gewährleistung auf die Reparatur schuldet Ihnen der ausführende Betrieb. Was für die Entscheidung sonst zählt, steht im Ratgeber Reparatur oder Austausch.
Frässpindeln in Bearbeitungszentren: Hersteller und Maschinen
Frässpindeln lassen wir herstellerunabhängig instand setzen. Verbreitet sind Spindeln von Weiss, Kessler, Fischer, Step-Tec, HSD und GMN, verbaut in Bearbeitungszentren von DMG Mori, Hermle, Chiron und Mazak. Für die Instandsetzung ist die Marke kein Ausschlusskriterium, entscheidend sind Befund und Teileverfügbarkeit.
Für eine Einschätzung reichen Maschine, Spindelhersteller und Typ vom Typenschild, die Werkzeugaufnahme und eine kurze Beschreibung der Symptome. Kennen Sie den Spindelhersteller nicht, genügt meist ein Foto vom Typenschild oder von der Spindelnase zur Zuordnung. Sie bekommen eine technische Einordnung dazu, welches Schadensbild wahrscheinlich vorliegt und welcher Umfang dazu passt. Kostenlos, unverbindlich, ohne Auftragspflicht: Fall schildern.
So läuft die Instandsetzung einer Frässpindel ab
-
Eingangsprüfung
üblich: 1 WerktagSichtprüfung, Rundlauf am Konus, Einzugskraft, Axialspiel, bei Motorspindeln Isolationsmessung, alles dokumentiert.
-
Demontage, Befundung, Kostenvoranschlag
üblich: 2 bis 3 WerktageZerlegung im Fachbetrieb, Bewertung von Lagern, Sitzen, Welle, Konus, Werkzeugspanner und Dichtungen. Befundbericht und Kostenvoranschlag, Teile erst nach Ihrer Freigabe.
-
Instandsetzung
am Markt 6 bis 10 WerktageNeulagerung in P4 oder P2, Dichtungen neu, Werkzeugspanner überholt, Konus bei Bedarf nachgearbeitet.
-
Wuchten und Probelauf
vor der AbnahmeDynamisches Wuchten auf G2,5 nach ISO 21940-11, Probelauf über den Drehzahlbereich mit Temperaturkurve.
-
Abnahme und Versand
Express gegen Aufpreis üblichRundlauf, Planlauf, Axialspiel, Einzugskraft und Schwingung gehören ins Protokoll, danach Rücksendung in Transportsicherung.
Frässpindel-Aufnahmen: Drehzahl, Einzugskraft, typische Maschinen
Die Aufnahme bestimmt, wie Konus und Werkzeugspanner bei der Reparatur geprüft und abgenommen werden.
| Aufnahme | Norm | Drehzahl (typisch) | Einzugskraft (Größenordnung) | Typische Maschinen |
|---|---|---|---|---|
| SK40 | DIN ISO 7388-1 | bis etwa 12.000 min⁻¹ | 8 bis 15 kN | Vertikale Bearbeitungszentren, Universalfräsmaschinen |
| SK50 | DIN ISO 7388-1 | bis etwa 8.000 min⁻¹ | 20 bis 30 kN | Große Bearbeitungszentren, Bohrwerke, Schruppbearbeitung |
| BT40 / BT50 | DIN ISO 7388 (Steilkegel 7:24) | wie SK40 / SK50 | wie SK40 / SK50 | Maschinen japanischer und asiatischer Hersteller |
| HSK-A63 | DIN 69893 | bis etwa 24.000 min⁻¹ | 18 bis 20 kN | Bearbeitungszentren, HSC-Fräsen, Werkzeug- und Formenbau |
| HSK-A100 | DIN 69893 | bis etwa 15.000 min⁻¹ | 40 bis 45 kN | Große Bearbeitungszentren, schwere Zerspanung |
| HSK-E40 / HSK-F63 | DIN 69893 | bis etwa 60.000 / 30.000 min⁻¹ | ca. 5 / ca. 9 kN | HSC-Spindeln, Holz- und Leichtbaubearbeitung |
| Capto C6 / C8 | ISO 26623 | bis etwa 12.000 min⁻¹ | 30 bis 60 kN | Dreh-Fräs-Zentren, Multitasking-Maschinen |
Größenordnungen aus gängigen Baureihen, Herstellerangaben gehen vor. Die Einzugskraft wird bei Eingang und Abnahme gemessen.
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Rattermarken, schlechtere Oberfläche bei gleichen Parametern | Lagerverschleiß, Unwucht oder nachlassende Einzugskraft | Rundlauf und Einzugskraft messen, Werkzeug und Aufnahme ausschließen | Zeitnah prüfen |
| Rauschen oder Schlagen, Spindelkopf wird heiß | Fortgeschrittener Lagerschaden | Sofort stoppen, Spindel zur Befundung | Sofort stoppen |
| Werkzeug wird nicht sicher gespannt, Wechselfehler, Werkzeug wandert | Werkzeugspanner verschlissen, Tellerfedern gesetzt, Löseeinheit defekt | Nicht weiterarbeiten, Einzugskraft messen lassen | Sofort stoppen |
| Kühlmittel tritt am Konus oder hinten aus der Spindel aus | Dichtsystem oder Drehdurchführung undicht | Sperrluft prüfen, zeitnah zur Befundung, bevor Kühlmittel die Lager erreicht | Zeitnah prüfen |
-
Rattermarken, schlechtere Oberfläche bei gleichen Parametern
Zeitnah prüfenUrsache: Lagerverschleiß, Unwucht oder nachlassende Einzugskraft
Maßnahme: Rundlauf und Einzugskraft messen, Werkzeug und Aufnahme ausschließen
-
Rauschen oder Schlagen, Spindelkopf wird heiß
Sofort stoppenUrsache: Fortgeschrittener Lagerschaden
Maßnahme: Sofort stoppen, Spindel zur Befundung
-
Werkzeug wird nicht sicher gespannt, Wechselfehler, Werkzeug wandert
Sofort stoppenUrsache: Werkzeugspanner verschlissen, Tellerfedern gesetzt, Löseeinheit defekt
Maßnahme: Nicht weiterarbeiten, Einzugskraft messen lassen
-
Kühlmittel tritt am Konus oder hinten aus der Spindel aus
Zeitnah prüfenUrsache: Dichtsystem oder Drehdurchführung undicht
Maßnahme: Sperrluft prüfen, zeitnah zur Befundung, bevor Kühlmittel die Lager erreicht
Bevor Sie die Frässpindel einschicken
- Typenschild fotografieren: Spindelhersteller, Typ, Drehzahl, Seriennummer.
- Maschine, Baujahr und Werkzeugaufnahme (SK40, HSK-A63 und so weiter) notieren.
- Symptome festhalten: seit wann, bei welcher Drehzahl, nach welchem Ereignis (Kollision?).
- Werkzeug entnehmen, Werkzeugspanner geschlossen lassen, Konus mit Schutzkappe versehen.
- Kühlmittel- und Sperrluftanschlüsse verschließen, Kabel und Stecker sichern.
- Spindel liegend in Transportsicherung verpacken, nie auf der Spindelnase abstellen.
Bilder zur Instandsetzung
Spindel dieses Typs defekt? Wir organisieren die Instandsetzung.
Schildern Sie uns Ihren Fall. Sie bekommen eine technische Einschätzung zu Schadensbild und Reparaturweg, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Wie lange dauert eine Frässpindel-Reparatur?
Was kostet eine Frässpindel-Reparatur?
Was ist der Unterschied zwischen Frässpindel und Motorspindel?
Gehört die HSK- oder SK-Aufnahme zur Reparatur dazu?
Kann eine Frässpindel nach einer Kollision weiterlaufen?
Spielt der Maschinenhersteller für die Instandsetzung eine Rolle?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.