Ratgeber
Spindel-Lagerschaden erkennen: Schadensbilder, Symptome und was jetzt zu tun ist
Lagerschaden an der Spindel? Schadensbild-Tabelle mit Pitting, Graufleckigkeit, Passungsrost und Käfigbruch, Symptome nach Stadium und was jetzt zu tun ist.
Aktualisiert:
- Herstellerunabhängig Jeder Hersteller, jede Bauart
- Instandsetzung organisiert Befundung, Reparatur, Abnahmeprotokoll
- Alle Spindeltypen Motor, Fräs, Dreh, Schleif, HF
- Anfrage kostenlos Unverbindlich, ohne Auftragspflicht
Kurz gesagt
Ein Lagerschaden ist der häufigste Grund für eine Spindelreparatur, und er ist reparabel, solange er im Lager bleibt. Rauschen, Wärme und Vibration sind die drei Frühzeichen. Wer beim ersten Knacken stoppt, hat einen Lagertausch. Wer weiterfährt, bis Wellensitz und Gehäusebohrung angelaufen sind, hat eine Generalüberholung.

Auf einen Blick
- Frühzeichen: Rauschen, Wärme, Vibration
- Schadensbilder: Pitting, Graufleckigkeit, Passungsrost, Käfigbruch
- Frühschaden ist ein Lagertausch, Spätschaden eine Überholung
- Nicht selbst demontieren
Symptom, Ursache, Maßnahme
| Symptom | Wahrscheinliche Ursache | Maßnahme | Dringlichkeit |
|---|---|---|---|
| Lautes Schlagen, Hämmern, Spindel blockiert zeitweise | Käfigbruch, ausgebrochene Wälzkörper, Laufbahn zerstört | Sofort stoppen, nicht mehr anlaufen lassen, Notdienst | Sofort stoppen |
| Knacken oder Klackern im Takt, bei bestimmten Drehzahlen lauter | Pitting auf Laufbahn oder Kugel, Brinellmarken nach Crash | Stoppen, Lagertausch zeitnah | Sofort stoppen |
| Gehäuse vorn über 60 °C, Temperatur steigt weiter | Schmierfilm gerissen, Reibung verstärkt sich selbst | Stoppen, abkühlen lassen, Schmierung prüfen, Befundung | Sofort stoppen |
| Rauschen, lauter als früher, 5 bis 10 K wärmer | Graufleckigkeit, Fettalterung, Frühverschleiß | Drehzahl senken, Diagnose innerhalb von Tagen | Zeitnah prüfen |
| Rundlauf am Kegel über 5 µm, Spiel am Prüfdorn messbar | Laufbahnverschleiß, verlorene Vorspannung | Keine Präzisionsbearbeitung, Lagertausch einplanen | Zeitnah prüfen |
| Oberfläche leicht schlechter, sonst unauffällig | Beginnender Verschleiß, Fett am Ende der Gebrauchsdauer | Rundlauf und Temperatur messen, Referenz anlegen, beobachten | Beobachten |
-
Lautes Schlagen, Hämmern, Spindel blockiert zeitweise
Sofort stoppenUrsache: Käfigbruch, ausgebrochene Wälzkörper, Laufbahn zerstört
Maßnahme: Sofort stoppen, nicht mehr anlaufen lassen, Notdienst
-
Knacken oder Klackern im Takt, bei bestimmten Drehzahlen lauter
Sofort stoppenUrsache: Pitting auf Laufbahn oder Kugel, Brinellmarken nach Crash
Maßnahme: Stoppen, Lagertausch zeitnah
-
Gehäuse vorn über 60 °C, Temperatur steigt weiter
Sofort stoppenUrsache: Schmierfilm gerissen, Reibung verstärkt sich selbst
Maßnahme: Stoppen, abkühlen lassen, Schmierung prüfen, Befundung
-
Rauschen, lauter als früher, 5 bis 10 K wärmer
Zeitnah prüfenUrsache: Graufleckigkeit, Fettalterung, Frühverschleiß
Maßnahme: Drehzahl senken, Diagnose innerhalb von Tagen
-
Rundlauf am Kegel über 5 µm, Spiel am Prüfdorn messbar
Zeitnah prüfenUrsache: Laufbahnverschleiß, verlorene Vorspannung
Maßnahme: Keine Präzisionsbearbeitung, Lagertausch einplanen
-
Oberfläche leicht schlechter, sonst unauffällig
BeobachtenUrsache: Beginnender Verschleiß, Fett am Ende der Gebrauchsdauer
Maßnahme: Rundlauf und Temperatur messen, Referenz anlegen, beobachten
Was Sie sofort tun
Bei Schlagen, Knacken oder Hitze stoppen Sie sofort. Bei Rauschen ohne weitere Symptome senken Sie die Drehzahl, messen Temperatur und Rundlauf und beauftragen die Diagnose innerhalb von Tagen. Die Spindel wird nicht geöffnet, nicht nachgefettet, nicht abgeschreckt. Die Reihenfolge steht in der Checkliste unten.
Der Weg zum Fachbetrieb ist bei Lagerschäden immer derselbe: Spindellager-Reparatur mit Befundung, Lagertausch, Vorspannung nach Herstellerangabe, Zweiebenen-Wuchten und Probelauf mit Protokoll. Ist unklar, ob es das Lager ist, geht die Spindel-Diagnose voraus. Bei Schlagen oder Blockade ist der Spindel-Notdienst der Weg, und in allen Fällen gehört vor die Spindelreparatur ein schriftlicher Kostenvoranschlag.
Woran Sie einen Lagerschaden erkennen
Drei Frühzeichen, ein Spätzeichen. Die Frühzeichen sind einzeln unauffällig, zusammen eindeutig.
| Zeichen | Frühstadium | Spätstadium |
|---|---|---|
| Geräusch | Rauschen lauter als früher, geht mit der Drehzahl mit | Klackern, Knacken, Schlagen im Takt |
| Temperatur | 5 bis 10 K über dem gewohnten Wert am Gehäuse vorn | Über 60 bis 70 °C, steigt weiter, Alarm |
| Vibration | Im Leerlauf mit der Hand kaum spürbar, am Werkstück sichtbar | Deutlich, wächst von Schicht zu Schicht |
| Rundlauf und Spiel | Rundlauf am Kegel 3 bis 5 µm statt unter 2 µm | Spiel am Prüfdorn von Hand fühlbar |
| Werkstück | Oberfläche leicht schlechter, Werkzeugstandzeit sinkt | Rattermarken, Maßfehler |
Ein Lagerschaden kündigt sich in der Regel über Wochen an. Was fehlt, ist meistens nicht das Signal, sondern der Vergleichswert. Deshalb steht am Ende dieses Ratgebers der Referenzwert im Wartungsplan.
Ursachen im Detail
Schmierung. Der häufigste Auslöser. Fett hat eine Gebrauchsdauer, die mit Drehzahl und Temperatur sinkt, und Öl-Luft-Einheiten fallen aus, ohne dass die Steuerung es immer meldet. Erst entsteht Graufleckigkeit durch den zu dünnen Schmierfilm, dann Pitting an den vorgeschädigten Stellen. Überfettung wirkt über die Temperatur genauso schädlich wie Mangel.
Kühlmittel und Partikel. Verschlissene Labyrinthdichtungen, fehlende Sperrluft und ein Kühlmittelstrahl direkt auf die Spindelnase bringen Emulsion und Späne ins Lager. Wasser verdrängt das Fett, Partikel walzen Riefen in die Laufbahn. Verlauf: schnell, oft innerhalb weniger Schichten.
Kollision. Der Schlag drückt die Kugeln in die Laufbahn, es entstehen Brinellmarken im Kugelabstand. Die Spindel läuft danach oft weiter, knackt aber im Takt der Kugelzahl, und jede Marke wird zum Ausgangspunkt für Pitting.
Passung und Montage. Passungsrost entsteht, wenn sich Lagerring und Sitz unter Vibration mikroskopisch gegeneinander bewegen: zu lose Passung, angelaufener Sitz nach früherem Schaden, unsachgemäße Montage. Dazu falsche Vorspannung und fehlendes Wuchten nach dem letzten Lagertausch.
Überlast und Drehzahl. Schwere Schnitte mit großer Auskragung, Dauerbetrieb an der Grenzdrehzahl, Überdrehzahl durch Parameterfehler. Hybridlager mit Si3N4-Kugeln vertragen mehr Drehzahl bei weniger Fliehkraft, Stahllager weniger.
Selbst prüfen: was geht, was nicht
Was geht: Geräusch im Leerlauf in Drehzahlstufen bewerten und aufnehmen, Temperatur am Gehäuse vorn und hinten messen, Rundlauf am Innenkegel mit Fühlhebelmessgerät (0,001 mm Teilung, Zielwert unter 2 µm), Spiel am Prüfdorn durch Belasten von Hand mit Messuhr, Kühlmittelspuren und Sperrluft an der Spindelnase prüfen, Betriebsstunden seit letztem Lagertausch nachsehen. Damit ist das Stadium in den meisten Fällen bestimmbar.
Was nicht geht: die Lagerdeckel öffnen, um „mal nachzusehen”. Spindellager sitzen mit Presspassung und definierter Vorspannung, nach dem Öffnen ist die Vorspannung weg, Schmutz drin und die Gewährleistung des letzten Instandsetzers ebenfalls. Nachfetten ohne Herstellerangabe, Lager mit Kältespray kühlen, oder eine schlagende Spindel zur Bestätigung noch einmal hochfahren: alles Schadensbeschleuniger. Das Schadensbild selbst sehen Sie erst bei der Befundung, dafür sind die Fotos in der Galerie da.
Wann zum Fachbetrieb, was es kostet
Sobald zwei der drei Frühzeichen zusammenkommen, sobald es knackt, oder sobald nach einer Kollision überhaupt gemessen werden muss. So läuft es bei uns: Sie schildern den Fall, wir organisieren Versand und Befundung mit Lagerdemontage und Fotodokumentation der Schadensbilder, Sie bekommen einen Kostenvoranschlag, erst nach Ihrer Freigabe wird repariert. Verlangen Sie die Fotos der demontierten Lager, sie sind der einzige Beleg für das gemeldete Stadium. Laufzeit am Markt 6 bis 10 Werktage nach Befundung, Express gegen Aufpreis, Tauschspindel bei passender Baureihe in 24 bis 48 Stunden versandfertig. Die gesetzliche Gewährleistung schuldet Ihnen der ausführende Betrieb. Wenn Sie wissen wollen, in welchem Stadium Ihr Schaden steckt und was er kostet: Spindelreparatur anfragen, kostenlos und unverbindlich.
Kostenseite: Stadium 1 bis 3 ist ein Lagertausch mit Wuchten, in der Regel ein Bruchteil des Neuspindelpreises. Stadium 4 mit angelaufenem Wellensitz und Gehäusebohrung ist eine Generalüberholung, typischerweise 30 bis 60 Prozent einer Neuspindel. Beides ist Orientierung aus Branchenerfahrung, keine Preisliste, verbindlich wird es mit dem Kostenvoranschlag. Die Rechnung gegen Stillstand und Tauschspindel steht im Ratgeber Reparatur oder Austausch.
Lohnt sich das bei einer kleinen Spindel?
Bei 2,2-kW-Spindeln aus Fernost sind die Lager Standard-Schrägkugellager in Zweierpaarung, die geübte Hände selbst tauschen. Ohne definierte Vorspannung, sauberes Fett in der richtigen Menge und Wuchten bleibt das Ergebnis aber ein Kompromiss, und ein Lagertausch im Fachbetrieb übersteigt den Neupreis. Anders bei Markenspindeln unter 5 kW mit Hybridlagern oder Öl-Luft-Schmierung: dort ist der Lagertausch üblich und sinnvoll. Im Zweifel mit Foto und Typenschild anfragen.
Vorbeugen
Referenzwerte anlegen: Geräuschaufnahme, Temperatur an festem Messpunkt und Rundlauf am Kegel im gesunden Zustand, dann monatlich vergleichen. Schmierung nach Datenblatt, Öl-Luft-Einheit auf Durchfluss überwachen, Fett nicht „auffüllen”. Sperrluft prüfen, Kühlmittel nicht auf die Spindelnase. Warmlaufprogramm fahren. Nach jeder Kollision Rundlauf messen. Und den Lagertausch planen, bevor er sich selbst plant: Betriebsstunden dokumentieren und die Fettgebrauchsdauer als Wartungstermin im Kalender führen.
Schadensbild, Erscheinungsbild, Ursache
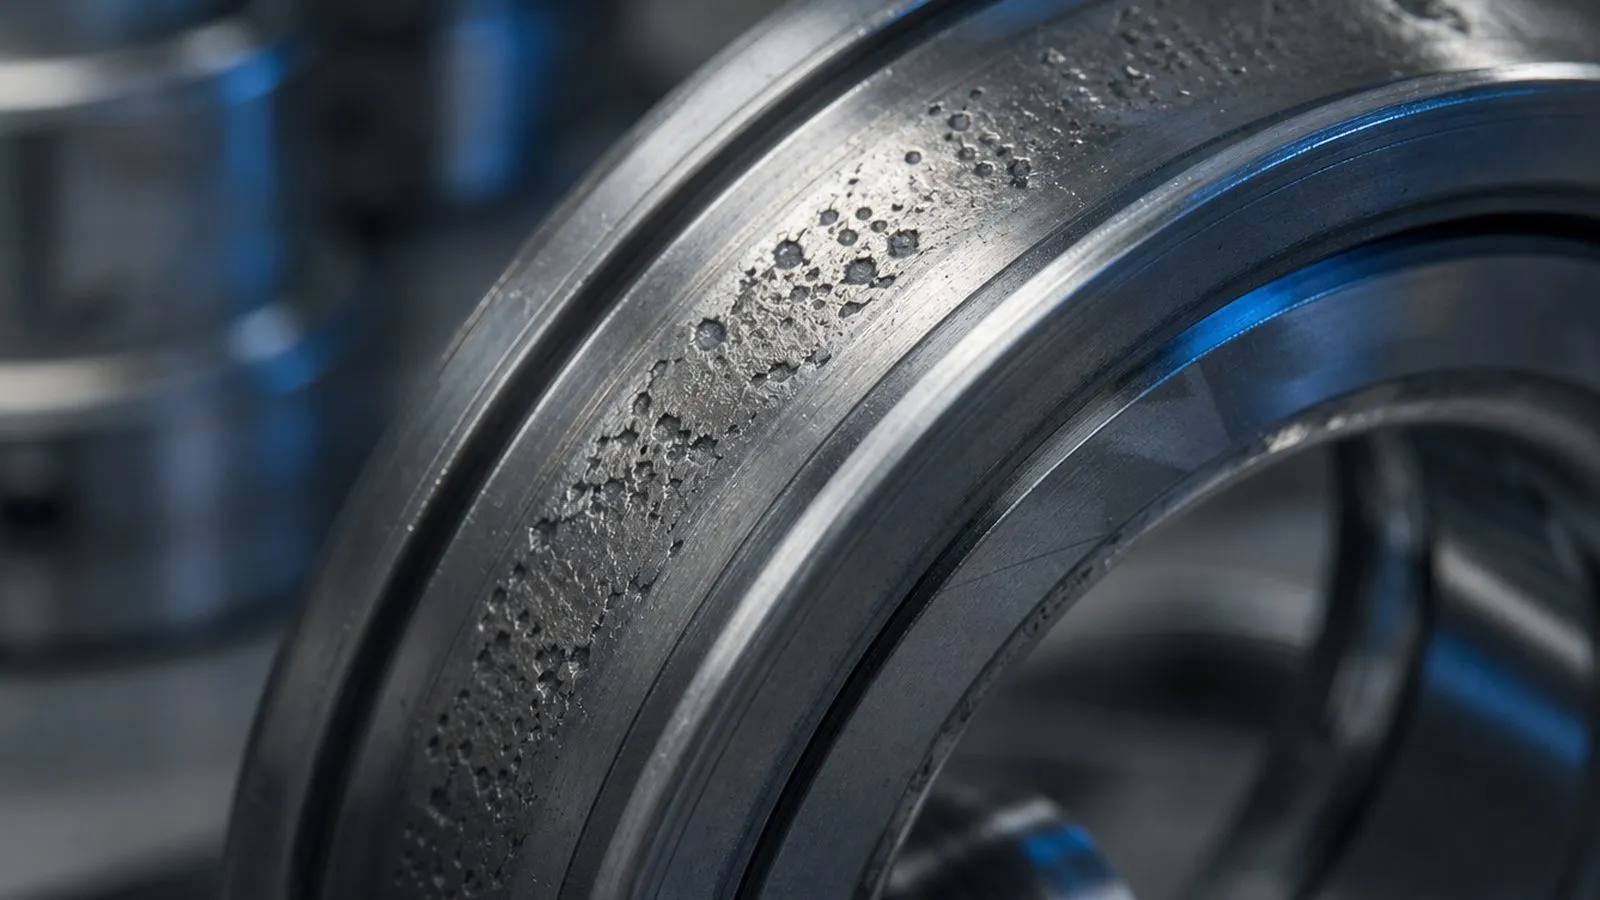
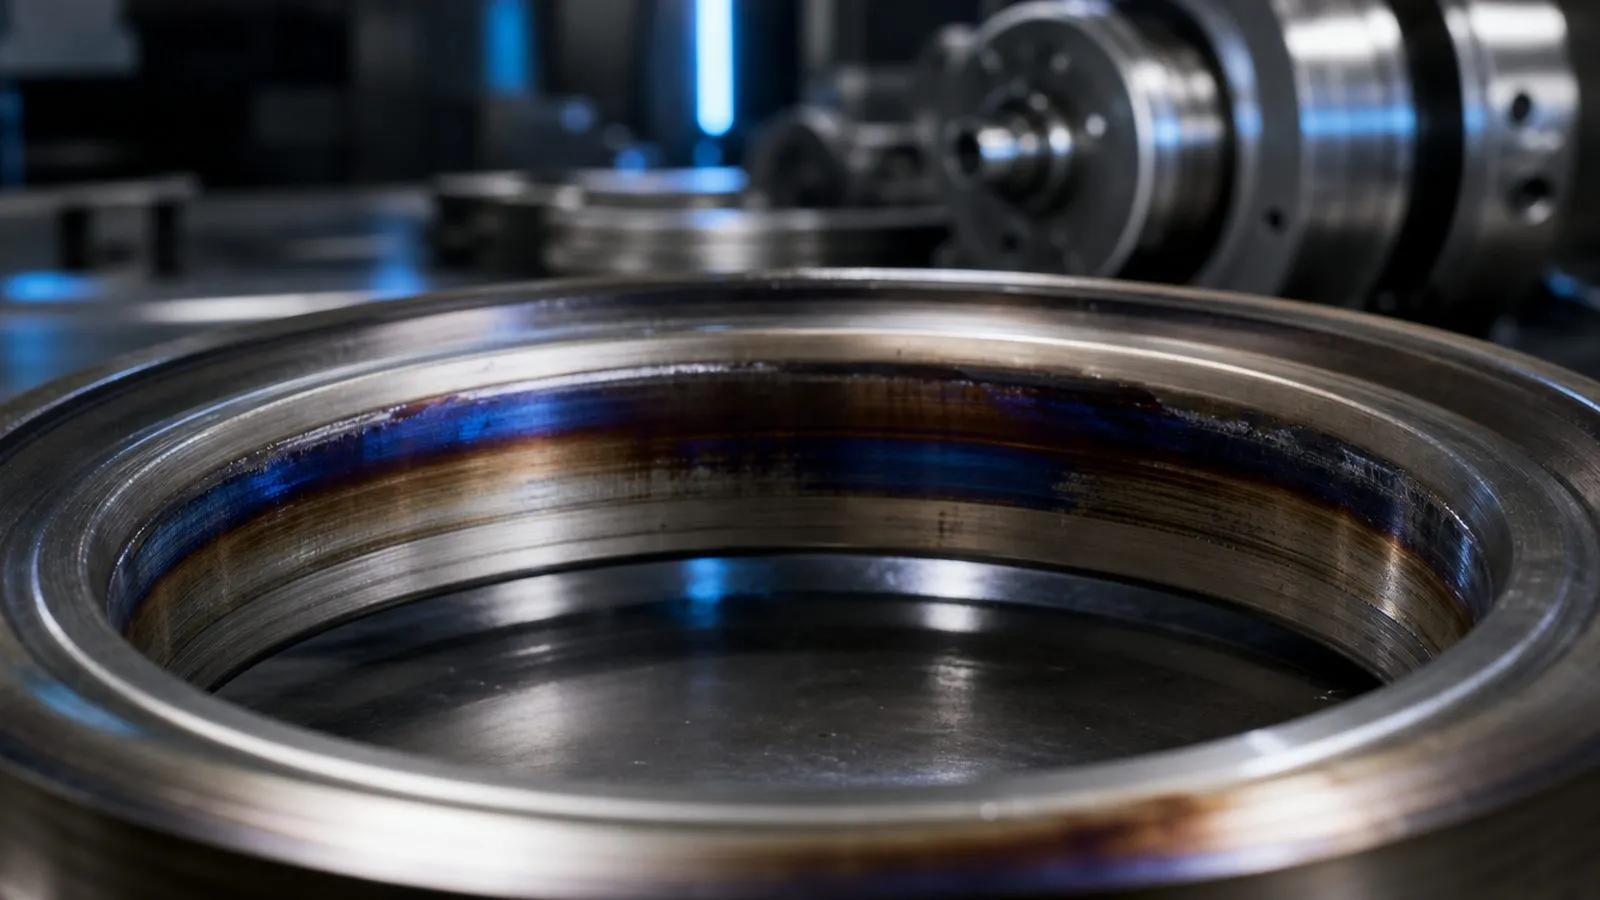
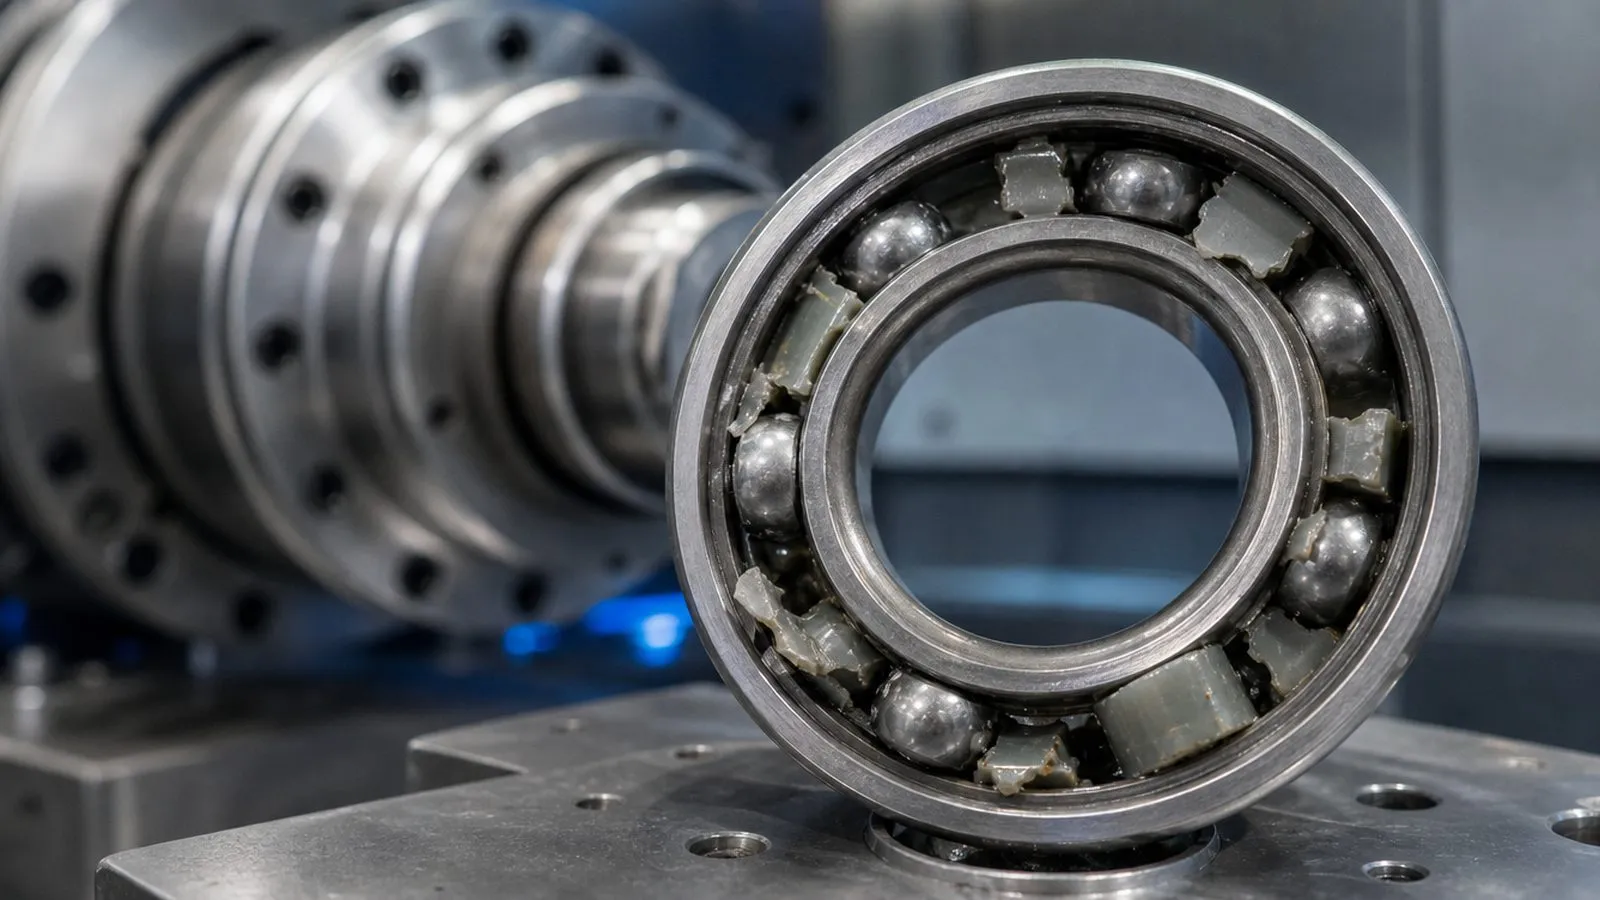
So sehen die Schadensbilder bei der Befundung aus. Die ersten drei Bilder finden Sie in der Galerie unten.
| Schadensbild | Erscheinungsbild am Lager | Ursache | Symptom im Betrieb |
|---|---|---|---|
| Pitting (Bild 1) | Ausbrüche auf Laufbahn oder Kugel, Kraterränder, zuerst vereinzelt, dann Ketten | Materialermüdung nach Betriebsstunden, Überlast, Kollision | Klackern, Knacken im Takt, Temperatur steigt |
| Anlassfarben (Bild 2) | Innenring strohgelb bis blau verfärbt, Fett dunkel und verharzt | Trockenlauf, Schmierfilm gerissen, Überhitzung über 200 °C | Pfeifen, dann Hitze, Lager verliert Härte |
| Käfigbruch (Bild 3) | Käfig gerissen oder Stege gebrochen, Kugeln laufen aufeinander | Folge von Pitting, Schmiermangel oder Überdrehzahl, Käfigverschleiß | Schlagen, Hämmern, Blockade |
| Graufleckigkeit | Matte, graue Zonen auf der Laufbahn mit Mikroausbrüchen | Zu dünner Schmierfilm, falsches oder gealtertes Fett | Rauschen, leicht erhöhte Temperatur, Frühstadium |
| Passungsrost | Rotbraunes Reiboxid an Innenring-Bohrung oder Außenring-Mantel | Mikrobewegung zwischen Lager und Sitz, Passung zu lose, Vibration | Rundlauf schlechter, Sitz muss nachgearbeitet werden |
| Brinellmarken | Regelmäßige Eindrücke im Kugelabstand auf der Laufbahn | Kollision, Transportschlag, Stillstand unter Vibration | Knacken im Takt der Kugelzahl, direkt nach Crash |
| Kühlmittel- und Partikeleintrag | Kratzer, Riefen, Korrosion, Emulsion im Fett | Dichtung verschlissen, Sperrluft fehlt, Kühlmittel auf der Nase | Mahlen, Rauschen, schneller Verlauf |
| Kaltverschweißung | Materialübertrag zwischen Kugel und Laufbahn, glänzende Schmierspuren | Schmierfilm reißt bei hoher Drehzahl, Überdrehzahl | Pfeifen, dann plötzlicher Ausfall |
Schadensstadium, Symptome, Reparaturweg
Der Zeitpunkt des Stopps entscheidet über den Reparaturweg. Die Stadien gehen unter Last in Stunden bis Tagen ineinander über.
| Stadium | Was Sie beobachten | Befund im Fachbetrieb | Reparaturweg |
|---|---|---|---|
| 1: Frühverschleiß | Rauschen etwas lauter, Temperatur 5 K höher, Oberfläche noch gut | Graufleckigkeit, Fett am Ende, Laufbahn intakt | Lagertausch mit Wuchten, planbar |
| 2: Laufbahnschaden | Klackern, Temperatur 10 K höher, Rundlauf über Toleranz | Pitting, erste Ausbrüche, Käfig intakt | Lagertausch mit Wuchten, zeitnah |
| 3: Fortgeschritten | Knacken laut, Hitze, Vibration wächst täglich | Pitting-Ketten, Käfig angeschlagen, Fett verbrannt, Wellensitz noch maßhaltig | Lagertausch, Dichtungen, oft Werkzeugspanner mit |
| 4: Folgeschaden | Schlagen, Blockade, Rauch | Käfigbruch, Welle und Gehäusebohrung angelaufen, Passungsrost, Kegel beschädigt | Generalüberholung mit Wellenarbeiten, Gehäuse buchsen oder Austausch |
Stadium 1 bis 3 ist ein Lagertausch, in der Regel ein Bruchteil des Neuspindelpreises. Stadium 4 ist eine Generalüberholung, typischerweise 30 bis 60 Prozent einer Neuspindel, oder der Austausch. Orientierung aus Branchenerfahrung, keine Preisliste, die Zahl steht im Kostenvoranschlag nach der Befundung.
Sofortmaßnahmen
- Bei Schlagen, Knacken oder Temperatur über 60 bis 70 °C: Spindel sofort stillsetzen und nicht mehr anlaufen lassen.
- Bei Rauschen ohne weitere Symptome: Drehzahl senken, keine Schruppbearbeitung, Diagnose innerhalb von Tagen.
- Temperatur am Gehäuse vorn und hinten messen, Geräusch mit dem Handy aufnehmen, beides mit Drehzahl notieren.
- Werkzeug entnehmen, Konus reinigen, Leerlauftest in Drehzahlstufen: Lagergeräusch geht mit der Drehzahl mit und bleibt ohne Werkzeug.
- Rundlauf am Innenkegel und Spiel am Prüfdorn messen, wenn Messmittel vorhanden. Zielwert Rundlauf unter 2 µm.
- Schmierung und Dichtungen prüfen: Öl-Luft-Durchfluss, Sperrluft, Kühlmittelspuren am Spindelgehäuse, letzte Nachschmierung.
- Betriebsstunden seit letztem Lagertausch, Kollisionen und Kühlmittelausfälle notieren, Spindel nicht öffnen, Ersteinschätzung anfragen.
Bilder zur Instandsetzung
Unsicher bei der Diagnose?
Schildern Sie uns die Symptome. Wir ordnen die wahrscheinliche Ursache ein und nennen die nächsten Schritte, kostenlos und unverbindlich.
Spindelreparatur anfragenHäufige Fragen
Wie erkenne ich einen beginnenden Lagerschaden an der Spindel?
Kann ich mit Lagerschaden weiter produzieren?
Was kostet ein Lagertausch an der Spindel?
Wie lange hält ein neues Spindellager?
Was sind die häufigsten Ursachen für Lagerschäden an CNC-Spindeln?
Was ist der Unterschied zwischen Pitting und Graufleckigkeit?
Spindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.