Glossar
BT40
BT40 bezeichnet eine Steilkegel-Werkzeugaufnahme der Baugröße 40 nach der japanischen Norm MAS 403 (BT). Wie SK40 verwendet sie einen 7:24-Kegel, unterscheidet sich aber in Flanschform, Greifernut und Anzugsbolzen-Gewinde. BT40 ist vor allem an Maschinen asiatischer Hersteller verbreitet.
Rolle in der Instandsetzung
Dieser Begriff gehört zum Spannsystem. Bei einer Werkzeugspanner-Reparatur wird er geprüft, eingestellt oder instand gesetzt.
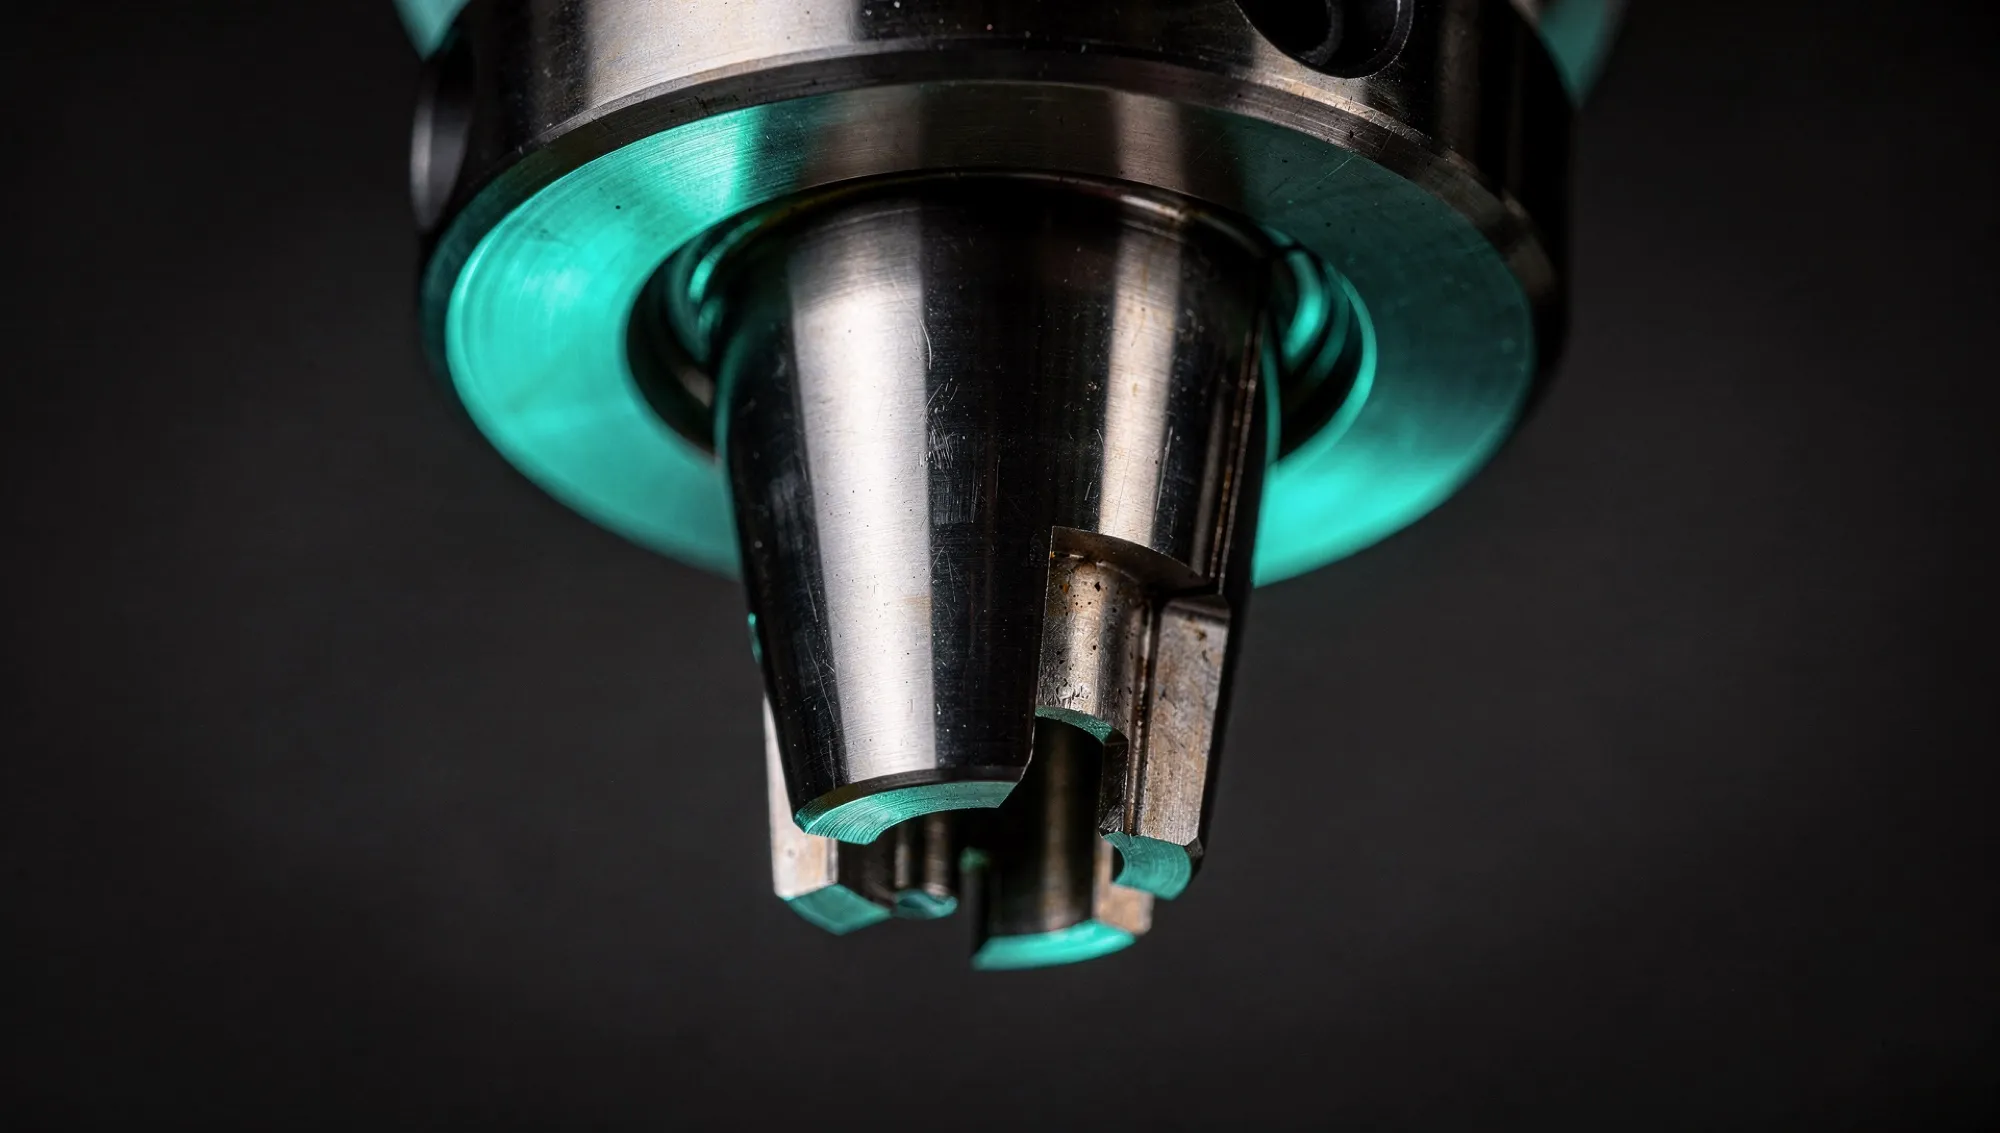
BT40: die japanische Steilkegel-Variante
BT40 ist eine Werkzeugaufnahme mit Steilkegel der Baugröße 40, genormt nach der japanischen MAS-403-Norm (häufig kurz MAS-BT). Das Kürzel “BT” steht für diese Norm, die “40” für die Baugröße. Der Kegel hat dasselbe Verhältnis von 7:24 wie ein SK40-Kegel, weshalb beide auf den ersten Blick ähnlich wirken.
Der entscheidende Unterschied liegt im Detail: BT40 verwendet einen symmetrischen Flansch, eine abweichende Greifernutgeometrie und ein anderes Gewinde für den Anzugsbolzen (Pull-Stud). Dadurch sind BT40- und SK40-Komponenten nicht austauschbar, obwohl der Kegelwinkel identisch ist.
Einsatzbereich
BT40 ist vor allem an Werkzeugmaschinen asiatischer Hersteller weit verbreitet und international eine der gängigsten Schnittstellen für mittlere Bearbeitungszentren. Wie alle Steilkegelsysteme stützt sich der Werkzeughalter nur am Kegel ab und wird über den Werkzeugspanner per Anzugsbolzen in die Spindel gezogen.
Für die allgemeine Fräsbearbeitung im mittleren Drehzahlbereich bietet BT40 ein ausgewogenes Verhältnis aus Steifigkeit und Handhabung. Bei sehr hohen Drehzahlen gelten dieselben physikalischen Grenzen wie bei SK40, dort kommt häufig HSK zum Einsatz.
Abgrenzung
- SK40: gleicher Kegel, DIN-Norm, abweichender Flansch und Anzugsbolzen.
- BT50: gleiche Norm wie BT40, größere Baugröße für schwere Zerspanung.
- HSK: Kegel-Plan-System für höhere Drehzahlen und Wiederholgenauigkeit.
Verschleiß und Instandsetzung
Auch die BT40-Aufnahme ist im Spindelkonus durch Fretting, Spaneindrücke und Kollisionen gefährdet. Symptome sind Passungsrost und nachlassende Rundlaufgenauigkeit am Werkzeug. Leichtere Konusschäden lassen sich oft durch Nachschleifen instand setzen, die Geometrie wird danach mit einem Kegelprüfdorn geprüft. Bei nachlassender Spannkraft ist das interne Spannsystem zu prüfen, hier greift die Werkzeugspanner-Reparatur.
Verwandte Begriffe
Fragen zu BT40 an Ihrer Spindel? Wir geben eine ehrliche technische Einschätzung.
Zur LeistungsseiteSpindel defekt oder eine Frage offen? Schreiben Sie uns.
Schildern Sie Symptom, Spindeltyp und Maschine. Sie bekommen eine technische Einschätzung, kostenlos und unverbindlich.
Direkter Kontakt
Telefon
06203 6799969- Für Betriebe in Deutschland, Österreich und der Schweiz: die Einschätzung erfolgt schriftlich oder telefonisch.
- Wir melden uns, sobald wir Ihren Fall gesichtet haben.
- Kostenlos und unverbindlich, ohne Auftragspflicht.